Цинкование мелких изделий насыпью
Винты, болты, гайки и другие аналогичные изделия загружают в перфорированные корзины и травят в 15%-ной соляной кислоте в течение 15 мин, после чего промывают в воде и обрабатывают флюсом, состоящим из 400 г/л ZnCl2 и 110 г/л NH4Cl при температуре 80—90° С. Изделия высушивают в течение 10 мин при температуре 150° С и с максимально возможной скоростью (до затвердевания цинка) погружаются в центрифугу для удаления избытка цинка. Число оборотов центрифуги колеблется от 300 до 700 в минуту. Чем больше число оборотов центрифуги, тем меньше толщина покрытия, остающегося на изделиях. Температура цинкового расплава 450—470° С, продолжительность цинкования 2 мин, продолжительность центрифугирования 2 с.
Для придания глянца изделия высыпают в специальное охлаждающее устройство (рис. 51) с проточной водой, имеющей постоянную температуру. На поверхности воды имеется масляный слой, который регулирует скорость охлаждения. На рис. 52 приведен план расположения оборудования для цинкования мелких изделий.
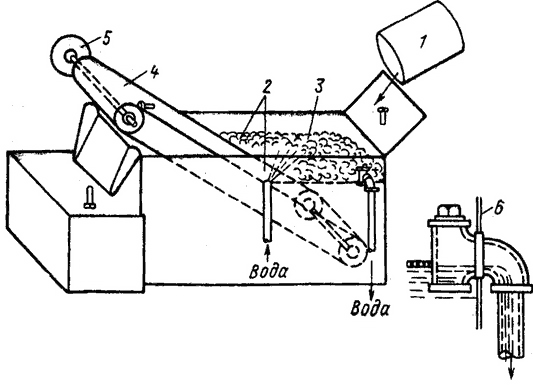
Рис. 51. Охлаждающий бак для мелких изделий:
1 — загрузочная корзина; 2 —наклонная плоскость, по которой стекает вода; 3— слой масла; 4— транспортер; 5 — привод; 6 — устройство на стороне стока воды
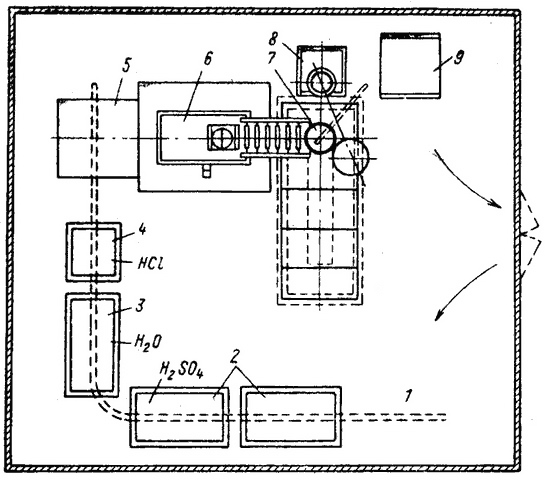
Рис. 52. План расположения установки для цинкования мелких изделий:
1 — монорельс; 2—ванны для травления; 3 — промывная ванна; 4 — ванна с соляной кислотой; 5 —сушильный стол; 6 — цинковальная ванна; 7 — центрифуга; 8 — бак для охлаждения; 9 — стол для сортировки