Влияние температуры и перемешивания электролита на плотность тока и напряжение на клеммах ванны
При повышении температуры оксидирования от 20 до 50°С толщина окисной пленки уменьшается более чем в 10 раз. Для получения пленки определенной толщины с повышением температуры плотность тока должна быть повышена.
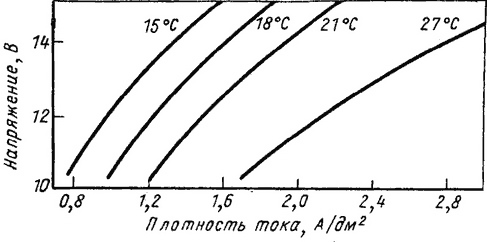
Рис. 124. Зависимость между напряжением и плотностью тока при сернокислотном анодировании чистого алюминия в пределах 15—27° С
На рис. 124 показана зависимость между напряжением и плотностью тока при сернокислотном анодировании чистого алюминия в пределах 15—27°С. Даже при незначительном повышении температуры плотность тока заметно повышается для данного напряжения. Так, при 18° С и напряжении 13 В плотность тока равна 1,4 А/дм2, а при 21° С и том же напряжении плотность тока повышается до 1,7 А/дм2. Ускоренный процесс анодирования проводится при 30" С и плотности тока 2 А/дм2. Чаще применяют комнатную температуру и плотность тока 1 — 2 А/дм2.
Для получения пленок повышенной толщины и высокой твердости необходимо искусственное охлаждение электролита. Перемешивание электролита оказывает незначительное влияние на течение процесса. Скорость роста пленки при перемешивании раствора несколько возрастает, по-видимому, в результате отвода тепла от оксидируемой поверхности. Примеси хлоридов в электролите приводят к местным разрушениям пленки в результате концентрации тока и разъеданию металла в этих местах.
Определенное влияние оказывает состав оксидируемого металла (сплава). Дуралюмин оксидируется примерно так же, как чистый алюминий. Кремнистые сплавы оксидируются значительно труднее. На силумине образуется более тонкая и менее пористая (хуже прокрашиваемая) пленка, чем на чистом алюминии. Так, например, в 20% -ной H2SO4 при плотности тока 2,5 А/дм2 продолжительность обработки силумина составляет 40— 45 мин, а напряжение на ванне при этом повышается до 28 В, в то время как для алюминия и дуралюмина продолжительность обработки примерно вдвое меньше, а напряжение на ванне около 15 В. Окисная пленка на силумине имеет темно-серую окраску; она не может быть окрашена органическими красителями или другими способами в светлые тона.
На гомогенных сплавах типа магналия пленки получаются более толстыми и стойкими, чем на многофазных. С увеличением содержания меди и кремния в сплавах пленки получаются более тонкими.
Сокращение времени анодной обработки приводит к уменьшению эластичности пленки и снижению ее адгезионных и защитных свойств. Этот недостаток можно компенсировать увеличением плотности тока (повышается коррозионная стойкость) и некоторым повышением температуры и концентрации серной кислоты (улучшаются эластичность, адсорбционные и коррозионные свойства). Таким образом, можно практически сохранить качество пленки, сократив время анодной обработки и одновременно увеличив плотность тока, температуру и концентрацию кислоты. При этом, однако, на практике необходимо учитывать не только качественные, но и количественные показатели.
Помимо соблюдения заданного режима, необходимо иметь в виду, что состав электролита в процессе эксплуатации не остается постоянным. При накоплении солей, в частности алюминиевых, снижается электропроводность, что в свою очередь приводит к повышению температуры. При оксидировании изделий сложной формы практически не подсчитывают потребную силу тока, исходя из заданной плотности тока и обрабатываемой поверхности. Более практично установить рабочее напряжение для оксидирования таких изделий путем предварительной загрузки плоских образцов, для которых нетрудно подсчитать по средней плотности тока общую силу тока. Устанавливающееся при этом напряжение поддерживают в дальнейшем для оксидирования изделий различной формы. При этом необходимо учесть влияние температуры электролита на устанавливающееся напряжение. Руководствуясь в дальнейшем двумя основными показателями — содержанием свободной кислоты в электролите и температурой, можно легко осуществлять оксидирование изделий из алюминия и его сплавов, регулируя процесс по показаниям вольтметра.