Монтаж компрессора
Страницы: 1 2 3 4 5После разборки подшипников проверяют их состояние и очистку. Для этого выворачивают шпильки крепления крышек подшипников и проверяют прилегание крышек к корпусу по щупу толщиной 0,03 мм и по краске, которая должна дать контакт не менее 6 пятен в квадрате 25x25 мм. Далее производят кантовку, т. е. поворот нижней части корпуса разъемом вниз одним из способов, рекомендованных для поворота его верхней части — крышки. Разъем корпуса должен опираться на деревянные подкладки. Проверяют прилегание опорных лап корпуса к контрольной плите или непосредственно к фундаментной раме и опорам, которые ранее прошли такую же проверку и шабровку по контрольной плите. Щуп 0,03 мм не должен проходить в возможный зазор более 5 мм и прилегание по пятнам краски должно достигать контакта 75—80 %. Равномерного распределения краски достигают подшабриванием окрашенных мест.
Осмотр состояния шпоночных пазов (рис. 42, а) в фундаментной раме 1 и опоре 2 нижней части корпуса компрессора начинают со стороны нагнетания. Устанавливаемая в них призматическая шпонка 3 служит для направления корпуса вдоль оси при его тепловом перемещении и сохранения соосности ротора компрессора относительно редуктора. В шпоночном пазу рамы шпонка имеет натяг К3 =0,01—0,03 мм, а в шпоночном пазу корпуса скользящую посадку с суммарным зазором на обе стороны К1 + К2 = 0,01—0,03 мм и для двухкорпусных компрессоров 0,04-0,06 мм. Верхний зазор между направляющей шпонкой и корпусом не менее 0,5 мм.

42. Схема установочных зазоров для направляющей шпонки (а) и шпилек крепления корпуса к опоре (б):
1 — фундаментная рама; 2 — опора корпуса; 3 — шпонка; 4 — эксцентрическая втулка; 5 — гайка; 6 — контргайка; 7 — шпилька; 8 — контрольная шайба
Опорные поверхности фундаментной рамы и опору нижней части корпуса натирают графитовым порошком. Для удобства сборки корпус, перекантовывают в первоначальное положение, т. е. разъемом вверх.
Две шпильки (рис. 42, б), крепящие корпус к раме 7, должны допускать смещение опоры корпуса 2 при его нагревании во время работы. Для этого оси шпилек должны быть сдвинуты относительно осей отверстий опоры в сторону теплового расширения корпуса. Зазоры между шпилькой 7 и отверстием опоры 2 должны составлять соответственно 1/4 и 3/4 от суммарного а. Шпилька 7 выполнена с уступом, в который при затяжке упираются гайка 5 с контргайкой 6. .Между гайкой и опорой компрессора свободно, с зазором размещаются специальная контрольная шайба 8, которая допускает свободное тепловое расширение корпуса по горизонтали относительно фундаментной рамы, но не дает корпусу смещаться вверх, что предохраняет от значительной расцентровки при работе ротора относительно вала шестерни редуктора.
Подвижность контрольных шайб 8 позволяет на ходу обнаружить ненормальное положение корпуса в связи с его расширением от нагревания, не прибегая к замерам зазоров щупом, при возможном отрыве опор корпуса 2 от фундаментной рамы 1. Для сохранения эксцентричного кольцевого зазора в отверстиях на шпильки в период монтажа устанавливают специальные втулки 4, позволяющие сохранить этот эксцентриситет и жестко закрепить фундаментальную раму. Постоянные шайбы устанавливают по окончании монтажа. Зазор между контрольной шайбой 8 и гайкой 2 после ее затяжки должен составлять 0,05-0,08 мм.
Далее производят расконсервацию и ревизию опорного (рис. 43, а) и опорно-упорного (рис. 43, б) подшипников. При отсутствии заводской маркировки размечают положение подушек 7 относительно пазов в корпусах 2 обоих вкладышей и положение сегментов 6 в опорно-упорном вкладыше (рис. 42, б). Проверяют чистоту отверстий для прохода масла. Подушки 7, на которые вкладыши опираются и центрируются в расточке корпуса подшипника, должны плотно прилегать к местам контакта. Проверку ведут по щупу толщиной 0,03 мм и по краске, которая должна окрашивать не менее 80 % поверхности с равномерной разбивкой.
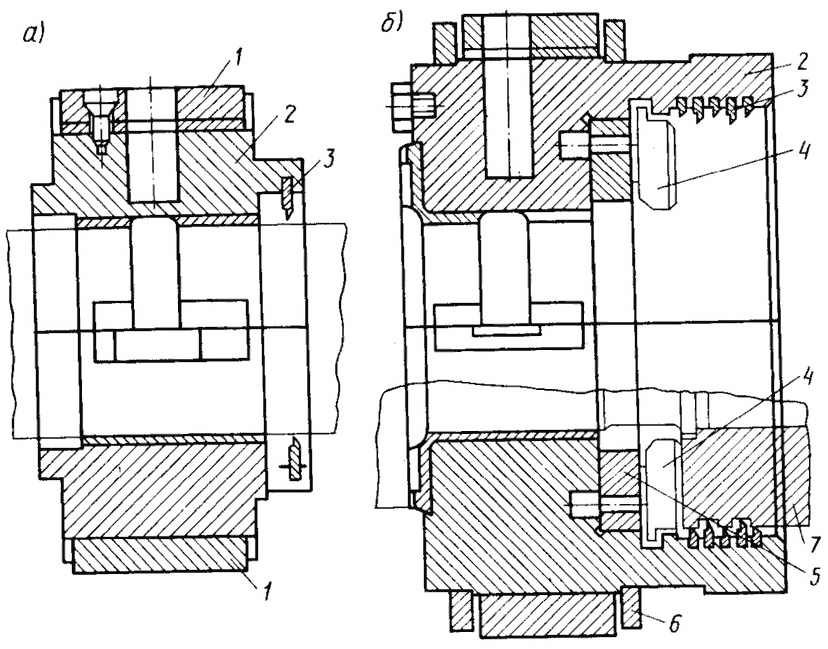
43. Опорный (а) и опорно-упорный (б) вкладыши подшипников центробежного компрессора:
1 — подушка; 2 — корпус; 3 — уплотнительное полукольцо; 4 — колодки; 5 — полукольцо; 6 — сегмент; 7 — упорный диск ротора
Окончательную пригонку, после чего каждая опорная подушка должна плотно входить в свой паз вкладыша, проводят притиркой по месту всухую по следам натира (блестящим пятнам на поверхности). Головки винтов, их крепления не должны выступать над сферической поверхностью и препятствовать прилеганию к расточке корпуса. Установку подушек по высоте и центровку относительно расточки регулируют подкладками.