Монтаж компрессора
Страницы: 1 2 3 4 5При помощи двух часовых индикаторов проверяют биение упорного диска, посаженного на вал ротора, т. е. перпендикулярность диска оси вала (рис. 45, а). Индикаторы 1 размещают диаметрально противоположно на горизонтальном разъеме корпуса 3, а поверхность диска 2 размечают на восемь частей с порядковой нумерацией. Ротор поворачивают на 360°; при этом ножки индикаторов должны касаться торцевой поверхности диска у ее наружного края.
Записывают показания индикаторов в виде таблицы, в которую заносят для каждой из спаренных по диаметру точек замера: показания первого и второго индикаторов с соответствующим знаком (+ или —), алгебраическую разность показаний, величину биения, которое равно половине алгебраической разности показаний индикаторов, снятых на одном диаметре. Наличие второго индикатора позволяет исключить из показаний смещение ротора за один оборот, которое будет равно алгебраической полусумме показателей индикаторов при возврате их в исходную точку поворота вала.
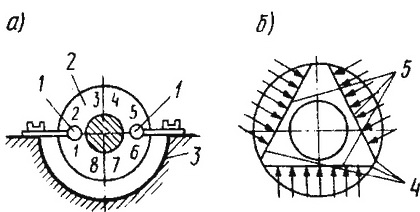
45. Проверка биения (а) и конусности (б) упорного диска вала ротора:
1 — индикаторы; 2 — упорный диск; 3 — корпус; 4 — линейка; 5 — места замера щупом
Биение упорного диска проверяют с обоих торцов, а для большей точности — дважды, смещая при второй проверке стержень индикатора ближе к центру на 5—10 мм. Биение не должно превышать 0,02 мм; отклонение исправляется проточкой диска на станке. Следует проверить и конусность торцевой поверхности диска, накладывая на нее линейку 4 в трех положениях (рис. 45, 6") и замеряя возможные зазоры щупом толщиной 0,01 мм.
Положение полуколец с колодками в опорно-упорном подшипнике относительно оси ротора проверяют при помощи стержня-штихмасса, имеющего на торце выдвижной винт, которым регулируется его длина. Фактическую длину стержня (его размер установленный по зазору между полукольцом и валом) проверяют микрометром. Зазор должен быть одинаковым по всей окружности, слагаемой из полуколец. Затем измеряют, а при необходимости и регулируют зазоры для смазки между валом и верхними вкладышами обоих подшипников, а также натяги между крышками подшипников и вкладышами. Порядок работ такой же, что и для подшипников редуктора.
Дополнительно по равномерности натиров или размещению пятен краски проверяют прилегание упорных колодок к диску ротора. Лучшего прилегания достигают за счет сшабривания баббита с колодок, имеющих большие натиры или следы краски. Ротор при проверке должен быть отжат так, чтобы диск плотно касался колодок. Для этого его смещают при помощи винта отжимного приспособления, расположенного с торца вала.
Разбег ротора в опорно-упорном вкладыше проверяют и регулируют при настройке реле осевого сдвига. Зазор между соплом реле осевого сдвига и упорным диском должен быть 0,4 мм с допуском до +0,05 мм. После записи всех конечных замеров и результатов регулировок в монтажный формуляр или журнал производства монтажных работ предварительно закрывают компрессор. Пользуясь приспособлениями для выкатывания вкладышей, извлекают их нижние половины для окончательной очистки — протирают насухо, смазывают турбинным маслом, ставят на место и фиксируют стопорными шайбами. Масляные уплотнения временно снимают и, ослабляя приспособление, опускают вал. После окончательной протирки и смазки верхних вкладышей ставят на место крышки подшипников и затягивают гайки. Подъем и переворачивание крышки подшипника производят путем строповки канатом с двумя петлями, в которые заводят штырь, пропущенный в рым на затылочной части крышки. В крышке корпуса компрессора собирают верхние половины диафрагм, диффузоров и покровных дисков, определяя их положение по стопорным штифтам и шайбам. Крышку поворачивают разъемом вниз и, выравнивая в горизонтальное положение, медленно опускают на разъем нижней части корпуса.
Направляющие колонки, фиксирующие движение крышки, смазывают солидолом. Заклинивание крышки на направляющих колонках в момент опускания и при подъеме устраняют легким покачиванием ее на стропах. Следят, чтобы на плоскость разъема и в полость корпуса при закрытии не попала грязь и посторонние предметы. Крышку обтягивают 10-12 болтами, равномерно установленными по разъему. Проверяют еще раз температурные зазоры в креплении опор корпуса, зазор в направляющей шпонке и крепление анкерных болтов.