Состав, структура и свойства биметаллов, полученных путем плазменной наплавки
При оптимальных режимах наплавки на сталь медных сплавов и хромоникелевых нержавеющих сталей структура и фазовый состав металла наплавки не отличаются от таковых у исходного присадочного материала (рис. 19); химический состав металла наплавки отличается от исходного присадочного металла увеличением железа на 0,3—1,5% при наплавке медных сплавов и на 3—6% — при наплавке хромоникелевых сталей. Как правило, такой переход железа из основного металла в металл наплавки не вызывает образования в последнем новых твердых и хрупких фаз, подобных тем, которые появляются при наплавке этих же материалов на сталь дуговыми способами (включения железистой составляющей при наплавке медных сплавов и мартенситных прослоек при наплавке нержавеющих хромоникелевых сталей).
А это свидетельствует о том, что при плазменных процессах свойства металла наплавки (коррозионная стойкость, антифрикционные свойства и др.) уже в первом слое аналогичны свойствам исходного присадочного металла.
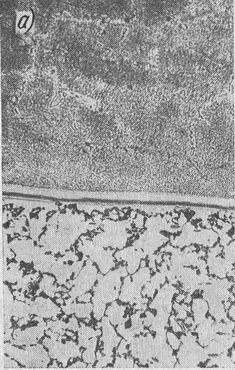
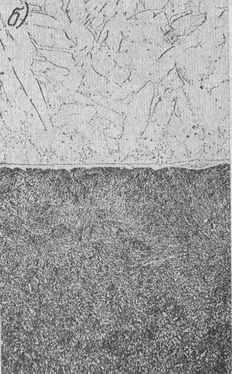
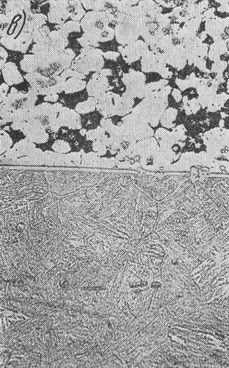
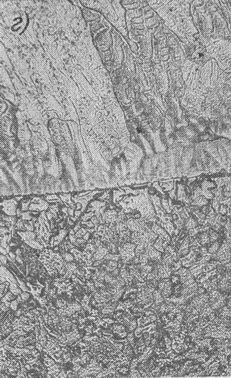
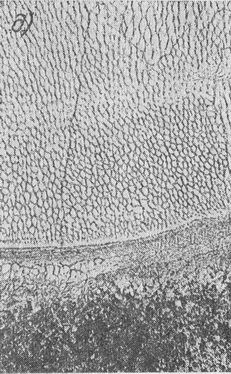
Рис. 19. Зона сплавления биметаллов, полученных плазменной наплавкой на сталь Х300:
а — бронзы БрКМцЗ-1; б — бронзы БрАМц9-2; в — бронзы БрАЖНМц8,5-4-5-1-5; г—сплава МНЖКТ5-1-0,2-0,2; д — стали 04Х19Н11МЗ.
При дуговых способах подобные состав и структура наплавки обеспечиваются лишь во втором — четвертом слоях.
Такие состав и структура первого слоя металла при плазменной наплавке объясняются тем, что наплавка медных сплавов на сталь осуществляется без расплавления стали, а хромоникелевых нержавеющих сталей — с расплавлением основного металла на глубину 0,3— 0,6 мм.
При наплавке дуговыми способами глубина проплавления основного металла составляет 0,5—2,5 мм, что и приводит к образованию в металле наплавки новых фаз и структурных составляющих и к необходимости выполнять наплавку в несколько слоев.
При плазменной наплавке металлов обеспечиваются высокие механические свойства биметаллических образцов (табл. 6). Как видно из данных этой таблицы, твердость металла наплавки и прочность сцепления его со сталью практически находятся на уровне показателей, соответствующих свойству исходных присадочных материалов. Угол загиба и ударная вязкость биметаллических образцов (последняя определялась на стандартных образцах с надрезом со стороны металла наплавки) соответствуют уровню для основного металла. А это говорит о том, что плазменная наплавка обеспечивает получение в биметалле тех свойств, которые заложены в исходных материалах — основном и присадочном.
В табл. 7 приведены показатели усталостной прочности крупногабаритных биметаллических образцов, полученных плазменной наплавкой. Как известно, усталостная прочность аналогичных образцов (без упрочнения обкаткой роликом), полученных дуговыми способами— наплавкой электродами, автоматом под флюсом с присадочным материалом в виде проволоки и в среде защитных газов —имеет в 2—3 раза меньшие значения. Это свидетельствует о значительно более высокой надежности изделий, полученных плазменной наплавкой, при работе в условиях приложения циклических нагрузок.