Пост для плазменной наплавки
Страницы: 1 2В настоящее время специализированное оборудование для плазменной наплавки не выпускается. На предприятиях плазменная наплавка осуществляется на установках, изготовленных на базе серийного сварочного оборудования (автоматов АДСП-2, АДС-1000, ПДПГ-500 и т. п.), или с использованием опытных специализированных головок для плазменной наплавки.
На рис. 17 приведена установка для плазменной наплавки плоских поверхностей на базе автомата АДС-1000.
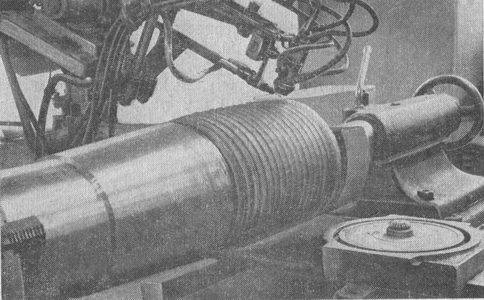
Рис. 17. Общий пид автомата для плазменной наплавки, оборудованного на базе автомата АДС-1000.
Особое внимание в установках для плазменной наплавки необходимо уделять механизму подачи проволоки, которая должна подаваться к плазмотрону плавно, без рывков и строго к оси канала сопла. Регулировка скорости подачи проволоки также должна осуществляться плавно с помощью потенциометра. При выполнении этих требований обеспечивается устойчивый процесс плавления присадочной проволоки и перенос расплавленного металла в сварочную ванну, перемещающуюся по поверхности изделия.
Кассета с присадочной проволокой устанавливается в вертикальной плоскости на расстоянии не менее 0,5— 1,0 мм от подающих роликов. При сматывании с кассеты проволока поступает в упругую стальную спираль или во фторопластовую трубку, выходной конец которой закреплен непосредственно у подающих роликов. Равномерная подача присадочной проволоки может быть обеспечена только при отсутствии ее перегибов, проскальзывания в подающих роликах и задержки в направляющем устройстве и токоподводящем наконечнике.
При использовании присадочной проволоки сплошного сечения подающие ролики целесообразно изготовлять гладкими (без насечки) с направляющей канавкой глубиной до 0,5 мм. При наплавке порошковой проволокой ролики должны иметь насечку и канавку глубиной 0,3—0,5 диаметра проволоки [11].
При наплавке деталей цилиндрической формы могут применяться манипуляторы или модернизированные токарные станки, обеспечивающие вращение детали в процессе наплавки и перемещение плазменной головки с присадочной проволокой вдоль оси детали со скоростью от 2 до 20 м/ч.
В состав поста - для плазменной наплавки входят также баллоны с плазмообразующим и защитным газами, редукторы для регулирования давления и расхода газа, ротаметры типа РС-300 для измерения расхода плазмообразующего газа и РС-500 для измерения расхода защитного газа, а также электроизмерительные приборы.