Ручная плазменная сварка тонкостенных узлов
Чтобы повысить производительность и улучшить качество изготовления малогабаритных тонкостенных стальных узлов, которые имеют неправильную сложную форму и сварку которых практически трудно механизировать, в объединении внедрены и успешно эксплуатируются серийно выпускаемые установки ручной плазменной сварки типа УПСР-300.
Ручная плазменная сварка используется взамен ручной газовой и полуавтоматической сварки в углекислом газе заготовок из малоуглеродистой стали 08, 10 и 08пс толщиной 1,0—2,0 мм, имеющих стыковые, нахлесточные и с отбортовкой сварные соединения. При сварке стыковых и нахлесточных соединений применяется присадочная проволока марки 08Г2С диаметром 1,6— 2,0 мм (ГОСТ 2246—70).
Режимы ручной плазменной сварки, уточненные для каждого узла, следующие: величина сварочного тока — 140—260 А; напряжение на дуге —30—40 В; ток вспомогательной дуги — 25—30 А; диаметр вольфрамового электрода—3 мм; расход газов: плазмообразующего (аргона) — 0,07—0,09 м3/ч; защитного (углекислого) 0,21—0,24 м3/ч.
Сварка отбортованного соединения производится без использования присадочной проволоки оплавлением кромок в наиболее удобном положении — нижнем и наклонном (полувертикальном). В наклонном положении сварка выполняется сверху вниз на повышенной скорости и повышенных режимах: ток — 220—260 А; напряжение дуги —34—42 В; скорость — 70—95 м/ч.
Наиболее хороший внешний вид сварных швов и наименьшие деформации тонколистового изделия при наибольшей скорости сварки получаются при плазменной сварке соединений с отбортовкой кромок.
Следует заметить, что, во-первых, ручная плазменная сварка стыковых, нахлесточных соединений и соединений, с отбортовкой, собранных с большими зазорами (более 0,5 мм), затруднена, при этом снижаются ее производительность и качество сварного соединения. Во-вторых, плазменная сварка заготовок из низкоуглеродистых кипящих сталей в объединении практически не применяется. При плазменной сварке узлов из сталей марок 08кп и 10кп было обнаружено, что сварные швы имеют вид пережженного металла с большим количеством пор. Подобное явление было обнаружено и при сварке некоторых узлов из сталей марок 08пс и 10пс.
Для выяснения причин этого явления был произведен сравнительный химический анализ стружки, взятой с узлов, где в швах имелись поры, и с узлов, где поры отсутствовали. В результате химического анализа было установлено, что поры имели место при сварке полуспокойных сталей с содержанием кремния 0,05—0,08% и марганца 0,3—0,4%, т. е. с содержанием этих элементов на нижнем пределе для сталей марок 08пс и 10пс.
В настоящее время в объединении используется пять установок УПСР-300. Один из узлов, изготовляемых с использованием ручной плазменной сварки, приведен на рис. 31. Внедрение ручной плазменной сварки взамен ручной газовой и полуавтоматической в среде углекислого газа позволило повысить производительность и качество изготовления тонколистовых тракторных узлов и получить экономический эффект 5,6 тыс. руб. в год.
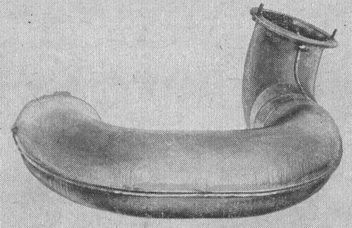
Рис. 31. Узел трактора К-701, выполняемый с применением ручной плазменной сварки.