Ремонт барабана котла ТП-80*
На продольном сварном шве одной цилиндрической обечайки обнаружили две трещины. Вид их после снятия слоя металла глубиной 2 мм показан на рис. 60; на рисунке отчетливо видны риски от обработки поверхности абразивным кругом. После выборки слоя металла глубиной 12 мм трещины перешли в глубокие раковины (рис. 61). На глубине 55 мм осталась одна раковина. В раковинах были неметаллические включения — скопления флюса. Выборку металла до глубины 48 мм производили абразивным кругом, до глубины 88 мм — сверлом диаметром 16 мм (рис. 62). Оставшаяся толщина стенки без дефекта составляла всего 4 мм. При детальном обследовании дефекта установили, что трещины и раковины образовались в результате попадания в сварной шов флюса и непровара шва при автоматической сварке барабана на заводе.
Рис. 60. Трещины в металле барабана после снятия слоя глубиной 2 мм
Рис. 61. Вид дефектов в металле барабана на глубине 12 мм
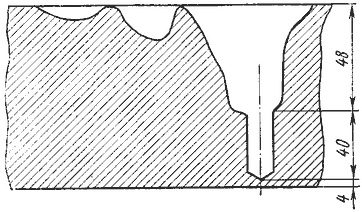
Рис. 62. Разрез по дефектному месту шва после выборки металла
Для устранения дефекта применили следующую технологию. Для удаления раковин место выборки металла расточили на всю толщину стенки барабана. Диаметр расточки 129 мм выбрали из условия максимального удаления поврежденных мест при сохранении прочности барабана.
Место выборки металла вокруг отверстия наплавили электросваркой. На внутренней поверхности барабана 2 (рис. 63) приварили заглушку 1; в местах наплавки и приварки заглушки произвели местную термообработку для снятия напряжений. Отверстие диаметром 129 мм расточили при помощи переносного приспособления, разработанного бывшим КТБ треста «Союзэнергоремонт» и модернизированного предприятиями «Ростовэнергоремонт» и «Мосэнергоремонт».
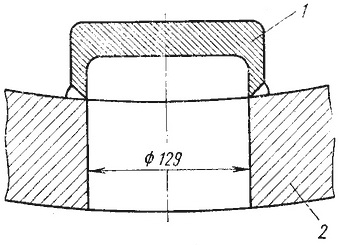
Рис. 63. Заглушка, приваренная на внутренней поверхности барабана: 1 — заглушка, 2 — барабан
Для контроля температуры при осуществлении предварительного и сопутствующего подогревов во время наплавки, а также при термообработке на внутренней и наружной поверхностях барабана установили 28 термопар. Термопары подключили к самопищущим потенциометрам для регистрации температуры.
Для уменьшения потерь тепла и перепадов температуры по длине барабана наружную поверхность его тщательно изолировали, оставили лишь кольцевую зону под термообработку шириной 550 мм. Изолировали матами 2 (рис. 64) также внутреннюю поверхность барабана шириной 1000 мм в зоне нагрева для уменьшения перепада температуры по толщине стенки. По обе стороны зоны термообработки внутри барабана установили перегородки 3 из шамотного кирпича, предназначавшиеся также для улучшения режима термообработки. В перегородках были отверстия для прохода сварщиков и вентиляции. После окончания сварочных работ эти отверстия закрыли теплоизоляционными матами. Для улучшения условий работы сварщиков при наплавке и приварке заглушки к месту работ подавали воздух со скоростью 1,5—2 м/с, для чего у одного лаза установили вытяжной вентилятор 4.
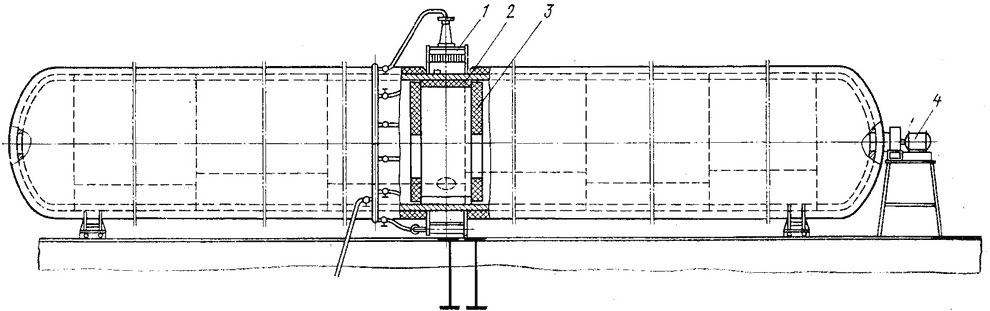
Рис. 64. Общий вид установки для местной термообработки барабана: 1 — нагревательное устройство, 2 — теплоизоляционные маты. 3 — термоизолирующая перегородка, 4 — вентилятор
Чтобы осуществить предварительный и сопутствующий подогрев, а также термообработку, применили кольцевое нагревательное устройство конструкции предприятия «Мосэнергоремонт» с беспламенными горелками 7 (рис. 65) типа ГБП Гипронефтемаш. В горелки подавали природный газ; давление перед горелками 0,5—0,7 ати. Горелки охватывают участок 5 барабана, который нагревают для термообработки, и укреплены на каркасе 1. К горелкам и коллектору подают газ подводящие шланги 2 и 4. Для уменьшения отдачи тепла в окружающую среду каркас изнутри выложен теплоотражающими щитками 6.
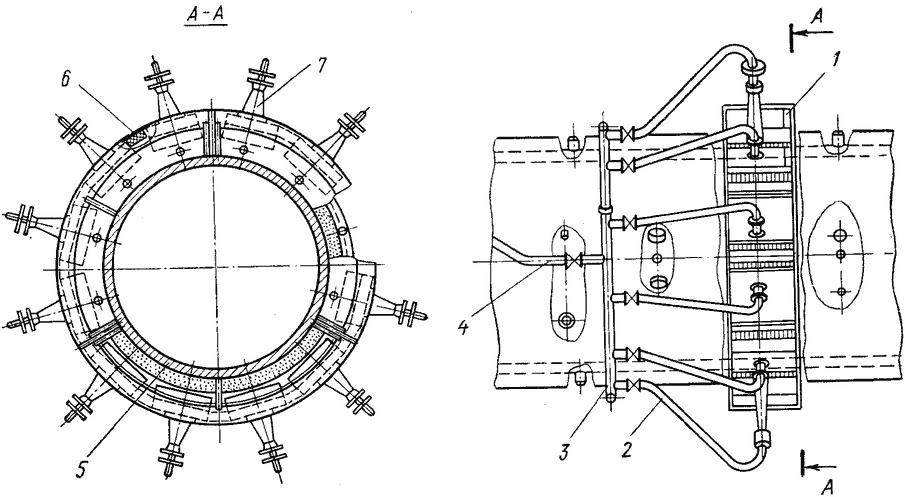
Рис. 65. Нагревательное устройство для местной термообработки барабанов котлов:
1 — каркас, 2— подводящий шланг к горелке, 3 — газовый коллектор, 4 — подводящий шланг к коллектору, 5 — кольцевой участок барабана, 6 — теплоотражающий щиток, 7 —газовая беспламенная горелка
Регулировали скорость нагрева и охлаждения, а также выравнивали температуру изменением количества газа, подводимого к горелкам. Иногда приходилось кратковременно выключать отдельные горелки. Наплавку, термообработку и приварку заглушки, а также контроль температуры производили в соответствии с основными положениями технологии ремонта барабанов котлов, изложенными выше.
* Ремонт выполнен предприятием «Мосэнергоремонт».