Коврово-мозаичная плитка
При вертикальном расположении валиков (рис. 99, а) стекломасса из питателя 1 в виде струи поступает на первую пару валиков 2 с гладкими поверхностями. Затем гладкая лента стекла поступает во вторую пару валиков 3 с рифленой поверхностью. Этот способ позволяет прокатывать стекломассы с широким диапазоном вязкости. Недостаток этого способа состоит в том, что лента при переходе из вертикального положения в горизонтальное круто перегибается.
При горизонтальном расположении валиков (рис. 99, б) получается плитка с более равномерной окраской, кроме того, такая схема дает возможность прокатывать широкую ленту, что позволяет создать установки высокой производительности.
Отформованная на прокатной машине лента при сходе с приемного стола под действием собственной массы разламывается по продольным и поперечным бороздкам и по лотку плитки направляются на сетчатый конвейер печи отжига. Лоток приводится в движение дДя равномерного распределения плиток по ширине сетки конвейера. Из лера отожженная плитка поступает на сортировку и затем для набора мозаичных ковриков.
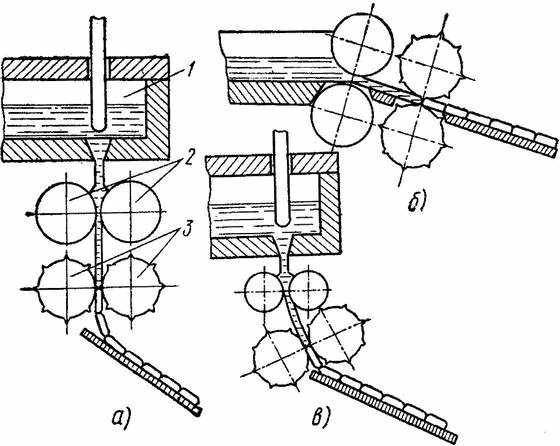
Рис. 99. Схемы прокатки мозаичных плиток: а — вертикальная, б — горизонтальная, в — под разными углами; 1 — механический питатель, 2, 3 — валики
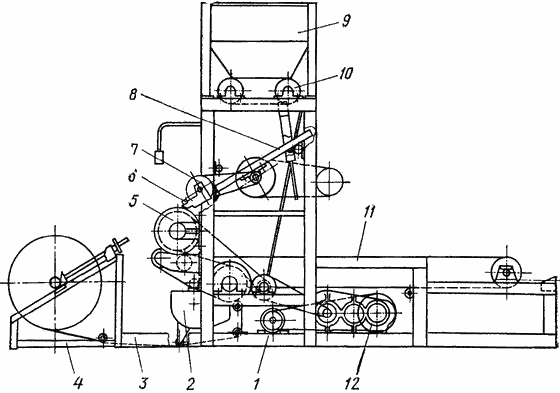
Рис. 100. Установка для набора ковров из мозаичной плитки:
1 — рама, 2 —ванна, 3 — направляющие, 4 — узел крепления рулона бумаги, 5 — наборочный барабан, 6 — распределительное устройство, 7 — выравнивающий барабан, 8 — виброрама, 9 — бункер, 10 — ленточный питатель, 11 — ленточный конвейер, 12 — привод
Установка для набора ковров (рис. 100) состоит из рамы 1, на которой смонтированы: узел 4 крепления рулона бумаги, направляющие 3, на которых установлена ванна 2 для нанесения клея на бумагу, наборочный барабан 5, виброрама 8 с распределительным устройством 6 и выравнивающий барабан 7. Установка оснащена ленточным питателем 10 с храповым механизмом, бункером 9 для приема стеклоплитки, ленточным конвейером 11, приводом 12 и системой роликов, служащих для обеспечения заданного направления движения бумажной ленте. Установка механизированного набора ковров работает следующим образом.
В бункер 9 засыпают отсортированную плитку, откуда она ленточным питателем 10 подается на вибрирующий лоток. Двигаясь по вибрирующему лотку, плитка равномерно распределяется по ширине лотка. С лотка плитка поступает в распределительное устройство 6, которое, получая команду от кулачков, закрепленных с определенным шагом на наборочном барабане, пропускает на барабан одновременно по одной плитке. На поверхности наборочного барабана образуется ровный ряд плиток, вошедших в гнезда. Вращаясь, наборочный барабан ряд за рядом заполняется на поверхности плиткой, которая удерживается в гнездах с помощью вакуума. Заполненная плиткой часть барабана при дальнейшем вращении соприкасается с бумажной лентой, поверхность которой покрыта клеем. Плитка, перемещаясь совместно с бумажной лентой, закрепляется на ней клеем. В месте перехода через второй прижимной валик действие вакуума прекращается, и бумажная лента с равномерно распределенными на ней рядами плитки выходит по ленточному конвейеру на раскрой. Отрезанные от непрерывной ленты ковры укладывают на поддоны и, после того, как ковры подсохнут, их отправляют на склад готовой продукции.