Вертикальное вытягивание стекла через лодочку (лодочный способ) Выработочные каналы
Из ванной печи сваренная и остуженная стекломасса поступает в выработочные (машинные) каналы, а затем в подмашинные камеры. В зависимости от количества и системы расположения подмашинных камер выработочные каналы имеют различную конфигурацию (рис. 58).
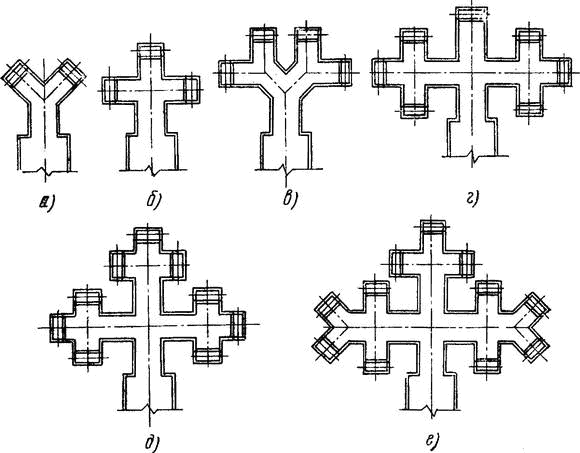
Рис. 58. Выработочные каналы для вытягивания стекла лодочным способом:
а — с непосредственным питанием машин стекломассой на две машины, б — то же, на три машины, в — то же, на четыре машины, г — то же, на семь машин, д — то же, на девять машин, е — то же, на одиннадцать машин
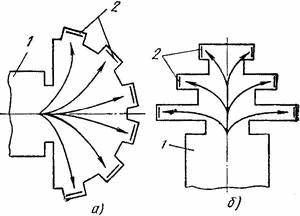
Рис. 59. Расположение машин ВВС непосредственного питания: а — радиальное, б — ступенчатое; 1 — ванная печь, 2 — машины ВВС
В каналах с непосредственным питанием стекломасса поступает в подмашинные камеры по кратчайшему пути непосредственно из ванной печи. Ко всем машинам стекломасса поступает с одинаковой температурой и, следовательно, с одинаковой вязкостью. При непосредственном расположении машин канал имеет крестообразную форму, причем каждая машина установлена на отдельном отростке канала и получает свежую стекломассу. Форма канала при непосредственном расположении машин должна обеспечивать поступление к машинам стекломассы с одинаковой термической однородностью. Таким условиям лучше всего отвечают каналы, имеющие форму окружности (рис. 59, а), к которым примыкают подмашинные камеры.
Размеры канала соответствуют технологическому режиму печи и количеству установленных на канале машин и их ширине. Произвольное изменение количества машин или их ширины может привести к нарушению режима на канале и ухудшению качества лент стекла. Глубина выработочных каналов обычно составляет 900 мм (три шамотных бруса). Иногда каналы выполняют глубиной 900 мм с переходом в подмашинных камерах на глубину 600 мм (два шамотных бруса). В последние годы большое распространение получили машины шириной 2; 2,5 и 3 м. Ширина машинного канала обычно превышает полезную ширину ленты стекла на 1000—1200 мм. Так, например, для машины с шириной ленты 2 м ширина машинного канала принимается от 3 до 3,2 м, для машин с шириной ленты 2,5 м — от 3,5 до 3,7 м, для машин с шириной ленты 3 м — от 4 до 4,2 м.
Температурный режим на выработочном канале устанавливается в зависимости от применяемого химического состава стекла и системы расположения машин. Перед мостами подмашинных камер поддерживается температура в пределах 1030—1080° С, температура луковицы на.90—100° С ниже и составляет 930—980° С. Температуру луковицы измеряют через смотровое окно подмашинной камеры оптическим пирометром. В остальных участках выработочного канала температуру устанавливают в зависимости от его конструктивных особенностей.
Температурный режим в канале обеспечивается соблюдением постоянной температуры в перешейке печи. Колебания температур в канале допускаются в пределах ±5°. Постоянство температурного режима в печи и выработочном канале обеспечивается автоматическим регулированием.