Прокат черных металлов
Перегрузка проката черных металлов, таких, как стальной лист в пачках, россыпью и в рулонах, уголок, швеллер, проволока в мотках и других сортаментов, отличающихся по профилю, размерам и роду упаковки, производится в портах специальными крановыми захватами, простейшими стропами и электромагнитами. В последние годы в отечественных морских портах заметно расширилась сфера использования электромагнитов М-42, подвешенных на плоскостной траверсе, на перегрузке стального проката.
Перегрузка проката черных металлов электромагнитами по технологической схеме полувагон (платформа) — кран — склад. Краном с электромагнитами (три шайбы М-42 на плоскостной траверсе в одну линию) перегружают стальной лист, заготовки, швеллер, двутавр и уголок в связках. Прокат в пакетах должен быть увязан поперечными штангами не менее чем в трех местах по длине и стянут проволокой в четыре нити или контрольными поясами без смещения относительно центра пакета. До выгрузки рабочие в полувагоне или платформе срезают ножницами проволоку, с помощью которой увязан верхний слой груза, после этого покидают вагон. Находясь на причале, рабочие оттяжками, прикрепленными к траверсе (длина оттяжек 12 м), направляют магниты на груз.
При наличии нескольких рядов (связок, пачек) по ширине вагона выгрузка производится сначала средних пакетов. Крайние переносят к середине и затем снова застропливают. Такой порядок выгрузки обеспечивает большую безопасность производства грузовых работ.
При наличии сепарации между слоями груза в вагоне после разгрузки одного слоя рабочие убирают ее и покидают вагон. Следующий слой, так же как и верхний, разгружается электромагнитами. В складе (открытой площадке) штабель формируется вперевязку с сепарацией между слоями из досок толщиной не менее 60 мм, высотой не более 1,6 м для безопасности рабочих при отгрузке проката крановыми захватами.
При перегрузке проката со склада в полувагон или платформу захват груза и укладка в подвижном составе выполняются краном с электромагнитами, а рабочие лишь направляют оттяжками траверсу для надежности и быстроты застропки, убирают сепарацию между слоями в штабеле.
Перегрузка стали в рулонах по технологической схеме полувагон — кран — склад. Рулоны стали перевозят в полувагонах, в основном, в вертикальном положении. Выгрузка рулонов осуществляется краном с автоматическим захватом. Рычажная система захвата, работающая по принципу самозатягивания под действием веса груза, позволяет производить одновременный подъем и транспортирование одного или двух рулонов стали, в зависимости от их массы и грузоподъемности используемого крана. На открытой площадке рулоны штабелируют в два яруса по высоте с прокладкой (под каждый рулон две доски) сепарации из досок толщиной 40 мм. Однако при взятии указанным захватом одного рулона он не имеет строго вертикального положения и при укладке, за счет перекоса, устанавливается торцовой кромкой, что приводит к повреждению листов. Учитывая увеличение массы рулонов стали до 15—17 т и необходимость вследствие этого перегрузки по одному рулону, в Клайпедском порту эксплуатируется захват, изготовленный но проекту Черноморского ЦПКБ. Отличительной особенностью этой модификации захвата грузоподъемностью 15 т является большая надежность удержания и сохранение строго вертикального положения рулона при переносе краном (рис. 111) благодаря наличию специального уравновешивающего механизма.
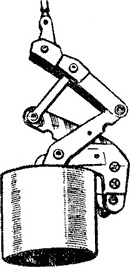
Рис. 111. Перегрузка стали в рулонах крановым захватом
В табл. 23 приведены технико-эксплуатационные показатели на одну технологическую линию, достигаемые, при перегрузке проката черных металлов по изложенным схемам.
| Технологическая схема | Количество машин | Количество рабочих | Выработка рабочего, т/смену | Производительность на технологическую линию, т/смену | |
| всего | в том числе на перегрузочных машинах | ||||
| Электромагнитами | |||||
| Полувагон — кран — склад | 1 | 3 | 1 | 226,9 | 680 |
| Склад — кран — полувагон | 1 | 3 | 1 | 173,8 | 520 |
| Автоматическими захватами (сталь в рулонах) | |||||
| Полувагон — кран — склад | 1 | 4 | 1 | 225 | 900 |