Формование плоских листов сухим методом
Для формования плоских листов из сухой смеси асбестоцемента ВНИИСтроммаш сконструировал специальную линию, которая испытывалась на Краматорском заводе асбестоцементных изделий.
Отличительная особенность сухого способа формования асбестоцементных листов состоит в том, что в уплотняемой массе нет избыточного количества воды. Это обстоятельство предопределяет возможность получить листы с высоким объемным весом (1,8—1,9 г/см3) и однородной структуры. При этом методе можно использовать смеску из более коротковолокнистых марок асбеста, чем при мокром и полусухом способах формования (преимущественно из марок 6-го сорта).
Недостаток этого способа — крайне слабая связь в свежеотформованных листах волокон асбеста с зернами цемента, что исключает возможность последующего их профилирования. Это объясняется менее интенсивным осаждением зерен цемента на волокнах асбеста при смешивании их в сухом состоянии и краткостью срока гидратации цемента и образования на поверхности его зерен цементного геля. Поэтому данный способ может быть применен только для производства плоских листов.
Метод формования плоских облицовочных листов из сухой смеси асбеста и цемента распространен в Швеции и, особенно, в США.
Экспериментальная машина, установленная на Краматорском заводе асбестоцементных изделий, позволяла формовать листы размером 1,2x0,8 м с объемным весом до 2 г/см3 и пределом прочности при изгибе до 200 кг/см2 при использовании асбеста только 6-го сорта, включая и мягкой текстуры.
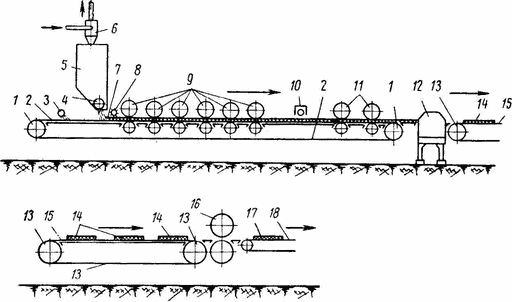
Рис. 49. Листоформовочная машина сухого формования
На рис. 49 представлена схема листоформовочной машины. Сухая смесь асбеста и цемента воздушным потоком подается в циклон 6, в котором из воздушного потока смесь осаждается и поступает в расходный бункер 5; воздух направляется по трубопроводу в осадительную камеру или фильтры, где очищается от мелких частиц смеси и выбрасывается наружу. Формование листов из сухой смеси осуществляется на движущейся между барабанами 1 бесконечной прорезиненной транспортерной или стальной ленте 2, ширина которой определяет ширину вырабатываемых листов. Перед поступлением асбестоцементной смеси на ленту поверхность ее опрыскивают водой через перфорированную трубку 3. Из бункера на ленту смесь поступает через ячейковый подаватель 4, который равномерно выдает требуемое количество смеси и распределяет слой по ширине. За бункером смеси установлен быстровращающийся щеточный валик 8, выравнивающий толщину нанесенного на ленту слоя 7. Затем слой смеси 7 проходит шесть прокатных валов 9, которые уплотняют слой перед опрыскиванием его водой в количестве, необходимом для гидратации цемента. Эта операция нужна для того, чтобы удалить из слоя воздух. Чтобы ускорить удаление воздуха из слоя, применяются полые перфорированные валки, через которые также проходит воздух. После этого в слой через опрыскивающую трубку 10 подается вода (около 12% по отношению к весу смеси).
Затем увлажненная смесь проходит предварительное уплотнение, создаваемое двумя валками 11. Чрезмерно повышать давление этих валков нельзя потому, что формуемая лента может быть разрушена. Предварительно уплотненная асбестоцементная лента транспортером 2 подается на ротационные ножницы 12, которые обрезают продольные кромки и разрезают ее на листы 14. После ротационных ножниц асбестоцементные листы поступают на второй ленточный транспортер 13, движущийся с большей скоростью, чем транспортер 2. Поэтому листы на нем располагаются с разрывами, и транспортер 15 подводит их к каландру 16, уплотняющему листы 17 под большим давлением. Небольшая вытяжка (раскатка) теперь не вызывает разрушения листа. Затем листы поступают на транспортер 18 стопировщика, укладывающего их в стопы.