Технология изготовления деталей из термопластов для санитарно-технических устройств
Страницы: 1 2 3 4Метод экструзионно-выдувного формования отличается рядом преимуществ по сравнению с другими методами переработки: простотой и дешевизной форм, возможностью в широких пределах менять толщину стенок изделия, возможностью оформления поднутрений, канавок, а также изготовления изделий без острых внутренних кромок и переходов. Однако при выполнении экструзионно-выдувного формования следует учитывать особенности процесса: возможность получения изделий с разностенностью и необходимость удаления технологического облоя. Отечественной промышленностью выпускаются экструзионно-выдувные агрегаты для изготовления изделий объемом до 60 л.
Литье под давлением применяют для массового производства изделий из термопластов, при котором сроки окупаемости сложных и дорогостоящих литьевых форм резко сокращаются. Этим методом изготовляют большинство санитарно-технических изделий и деталей: корпуса и крышки смывных бачков, корпуса и детали поплавковых клапанов, корпуса, гайки, выпуски бутылочных сифонов для моек и умывальников и напольных сифонов для ванн, корпуса, маховички, колпачки водоразборных кранов и смесителей, душевые сетки, детали спускной арматуры смывных бачков и др. Основным узлом литьевой машины (или термопластавтомата) является узел предварительной пластикации перерабатываемого материала, представляющий собой своего рода экструдер.
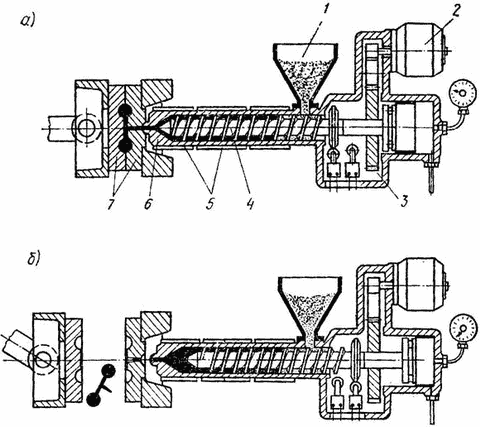
Рис. 1.4. Схема процесса изготовления деталей литьем под давлением
а — литье изделия; б — открытие формы: 1 — бункер; 2 — двигатель; 3 — редуктор; 4 — шнек литьевой машины; 5 — нагревательные элементы; 6 — сопло; 7 — литьевая форма
Термопласт в виде расплава поступает в узел впрыска; после накопления в цилиндре нужного количества расплава шнек перемещает его в осевом направлении, впрыскивая в форму (рис. 1.4). Литьевая форма, в которой оформляется изделие, состоит, как правило, из двух частей, в разъем которой вводят знаки, оформляющие внутреннюю полость изделий. Форма устанавливается в узле смыкания термопластавтомата, представляющего собой пресс, на плитах которого закрепляются подвижная и неподвижная части форм; гидравлические (реже — пневматические) цилиндры для ввода в форму и вывода знаков монтируются, как правило, на неподвижной части формы и подключаются к гидросистеме управления.
Процесс формования термопласта в литьевой форме состоит из заполнения формы, выдержки материала в форме под давлением и охлаждения изделия. С увеличением давления литья и температуры материала скорость заполнения формы возрастает. После полного заполнения формы материалом давление в ней повышается за счет поступления новых порций вязкотекучего полимера, затем снижается по мере застывания литника, а также охлаждения материала и его усадки. Охлаждение осуществляется за счет циркуляции в системе охлаждающих каналов формы хладагента, как правило, термостатируемой воды. После завершения охлаждения знаки выводятся, форма раскрывается и изделие вместе с литником выталкивается из полости формы.
Изделия, получаемые литьем под давлением, имеют внутренние напряжения, которые возникают из-за неравномерного охлаждения вязкотекучего материала, сдерживания усадки материала знаками формы и ориентацией его слоев в форме. Внутренние напряжения и неравномерность структуры материала приводят к тому, что физико-механические свойства литых изделий, как правило, ниже, чем у изделий, полученных экструзией или экструзионно-выдувным формованием. Однако процесс литья под давлением незаменим благодаря своей универсальности (конфигурация изделия зависит только от формы) и высокой степени автоматизации.