Технология изготовления деталей из термопластов для санитарно-технических устройств
Страницы: 1 2 3 4Управление ускорителем и контроль режимов работы ведутся с пульта. Выпускное устройство ускорителя для облучения труб выполняется в виде квазикольцевой развертки, состоящей из трех раструбов (рис. 1.7). Ускоритель снабжен местной биологической защитой и устройством для ввода и вывода трубы из зоны облучения.
Трубы, предназначенные к радиационно-химической модификации, изготовляют со вставленной внутрь нее тонкой металлической проволокой, которая непрерывно подается через отверстие, предусмотренное в дорне головки экструдера для оформления внутренней полости трубы. После модификации трубы из ПНД имеют степень сшивки полимера свыше 75% и поэтому они утрачивают способность свариваться. Применение этих труб разрешено органами Минздрава СССР для использования в системах горячего водоснабжения.
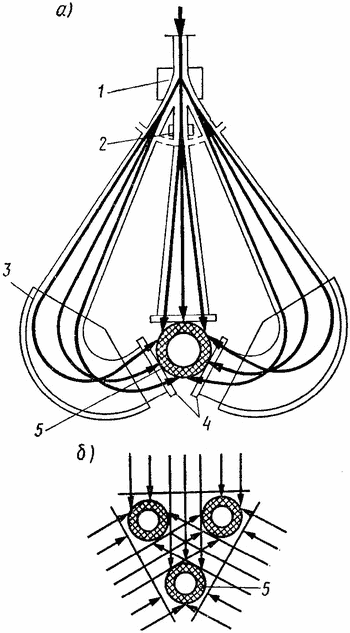
Рис. 1.7. Выпускное устройство «квазикольцевая развертка»
а — устройство для облучения труб; б — вариант облучения трех труб: 1 — переключающий магнит; 2 — развертывающее устройство; 3 — поворотный магнит; 4 — фольга; 5 — облучаемая труба
Для сшивки полиэтиленовых изделий, заранее сваренных из труб и соединительных деталей, можно использовать гамма-установки, имеющие в качестве источников ионизирующего излучения радиоактивные изотопы, например кобальта. Поскольку обработка изделий выполняется гамма-лучами, имеющими высокую проникающую способность, модифицированию могут быть подвергнуты толстостенные детали и изделия, содержащие металлические элементы, например гайки.
Распространенным способом модификации пластмассовых изделий является нанесение на их поверхности металлических покрытий с целью улучшения внешнего вида и придания поверхности износостойкости. Металлизация пластмасс может быть выполнена двумя методами: вакуумным и химическим. Первый метод включает следующие операции: нанесение лакового подслоя на деталь из сополимера, стирола, полипропилена, поликарбоната; металлизацию в вакуумной камере за счет термического испарения металла (обычно алюминия); нанесение защитного лакового покрытия (теми же лаками, что для подслоя). Вакуумная металлизация позволяет улучшить лишь декоративный вид изделий.
Второй метод — метод электролитического осаждения металлов — наиболее пригоден для деталей, изготовленных из АБС-пластиков. Этот метод включает следующие операции: обезжиривание поверхностей пластмассовых деталей с целью удаления малейших загрязнений; травление поверхностей деталей из АБС-пластиков смесью серной и хромовой кислоты, при этом часть полибутадиенового каучука, входящего в состав пластика, удаляется, образуя микроскопические полости и каналы; промывку деталей для удаления протравленных частиц; сенсибилизирование * с целью получения на поверхности детали тонкого слоя каталитически активного металла, который в первую очередь откладывается в подповерхностных микрополостях; активацию катализатором и новую промывку деталей; омеднение протравленной поверхности деталей, при этом химически восстанавливаемая медь заносится прежде всего в микроскопические полости и каналы, механически заклиниваясь в неровностях поверхности и образуя на ней сплошной проводящий слой; после получения сплошного электропроводящего слоя детали подвергают гальваническому меднению, никелированию и хромированию.
Металлизированные таким методом пластмассовые детали имеют высокую адгезию металла к пластмассе и поэтому более износоустойчивы. Кроме того, металлизированные детали дешевле и менее материалоемки, чем аналогичные детали, изготовленные из латуни с хромированным покрытием.
* Сенсибилизирование — операция по обработке поверхности раствором сенсибилизатора — восстановителя соединений металла.