Технология изготовления деталей из термопластов для санитарно-технических устройств
Страницы: 1 2 3 4Термопластавтоматы, как правило, классифицируют по объему впрыска материала в форму. Выпускаются термопластавтоматы с объемом впрыска 32, 63, 125, 250, 500, 1000 и 2000 см3.
Метод литья под давлением используют также для получения высококачественных буртов на концах гибких подводок из полиэтилена. Для этого литьевую форму раскрывают и на знаки насаживают до упора концы гибких подводок. Затем форма закрывается, матрицы плотно обжимают концы труб, а в полость для бурта впрыскивается расплав полиэтилена. Как показали проведенные исследования, для обеспечения хорошей сварки бурта с гибкой подводкой температура расплава полиэтилена должна на 50—100 °С превышать обычную температуру при литье полиэтиленовых деталей.
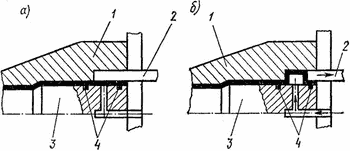
Рис. 1.5. Схема изготовления раструба с желобком на канализационных фасонных частях из ПВХ
а — отливка раструба; б — формование желобка: 1 — матрица формы; 2 — перемещаемая часть матрицы; 3 — пуансон с отверстиями для сжатого воздуха; 4 — уплотнительные кольца
При изготовлении канализационных фасонных частей из ПВХ, снабженных раструбами с кольцевым желобком, применяют литье под давлением с раздувом. Сначала отливают фасонную часть с гладкими раструбами, затем, пока изделие находится в размягченном состоянии, производят перемещение кольца, оформляющего переднюю часть наружной поверхности раструба, вперед (рис. 1.5), освобождая пространство для будущего желобка. После этого через отверстия в знаке формы подается сжатый воздух, который формует желобок, и изделие охлаждают.
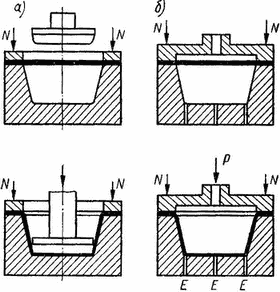
Рис. 1.6. Схемы формования листов из термопластов
а — штамповкой; б — сжатым воздухом; Р — подача сжатого воздуха; N — усилие на прижимную планку; Е — отверстия для удаления воздуха
Методом формования из листовых заготовок получают умывальники, мойки, душевые поддоны, ванны. Листы из термопластов формуют сжатым воздухом или штамповкой (рис. 1.6). Разработано большое число вариантов формования, в которых комбинируются механоформование с пневмоформованием. Для изготовления изделий из листов применяют гидравлические или механические прессы и пневмоформовочные машины. При использовании листов без внутренних напряжений, равномерном их нагреве и выборе рациональной конструкции формы можно получать крупногабаритные санитарно-технические изделия.
Наибольшее распространение получил нагрев листов инфракрасными нагревателями. Возможен также нагрев заготовок в электрических или воздушных нагревательных шкафах, равномерное распределение температуры в которых достигается принудительным перемещением воздуха с помощью вентилятора. Преимуществами формования по сравнению с литьем под давлением являются простота изготовления крупногабаритных изделий без значительных внутренних напряжений и дешевизна форм. Его недостатки — отходы при переработке листов, небольшая точность размеров изделий и сравнительно высокая стоимость листов.
После изготовления деталей из термопластов в некоторых случаях их подвергают модификации с целью улучшения их свойств или внешнего вида.
Одним из таких видов модификации является радиационное сшивание термопластов, при котором в полимере под действием ионизирующего излучения возникают дополнительные поперечные химические связи между макромолекулами, повышающие термостойкость и долговечность материала.
Сибирским отделением Академии наук СССР совместно с научно-производственным объединением «Пластик» разработаны и созданы опытно-промышленные установки для выпуска сшитых полиэтиленовых труб на базе ускорителя быстрых электронов ИЛУ-6 [10]. Эти ускорители предназначены для использования в качестве мощных источников радиации в радиационно-химических процессах промышленного масштаба. Отличительной особенностью ускорителей ИЛУ-6 являются: широкий диапазон изменения энергии электронов при высокой мощности пучка, простота конструкции, легкость обслуживания. Источником ускоряющего напряжения служит вакуумный тороидальный резонатор, возбуждаемый на промышленной генераторной лампе.