Сварочная дуга
Страницы: 1 2 3Полную тепловую мощность дуги, т. е. количество теплоты, выделяемое дугой в единицу времени, приближенно считают равной ее электрической мощности Электрическая мощность дуги соответствует произведению величины сварочного тока на падение напряжения на дуге и выражается в ваттах (Вт) или в джоулях в секунду (1 Вт=1 Дж/с).
Количество тепла, вводимое в металл источником нагрева, отнесенное к единице длины шва, называется погонной энергией сварки. Погонная энергия равна отношению эффективной мощности дуги к скорости ее перемещения и выражается в джоулях на погонный метр.
Эффективная тепловая мощность дуги есть количество теплоты, введенное за единицу времени в металл изделия и затраченное на его нагрев.
При сварке плавлением значительная часть выделяемого при горении сварочной дуги тепла не участвует в работе по образованию неразъемного соединения.
Характер использования полной тепловой мощности процесса можно установить по тепловому балансу, наглядно показывающему, как и на что расходуется полная тепловая мощность при дуговой сварке. Диаграммы распределения тепловой энергии при различных способах дуговой сварки приведены на рис. 4.
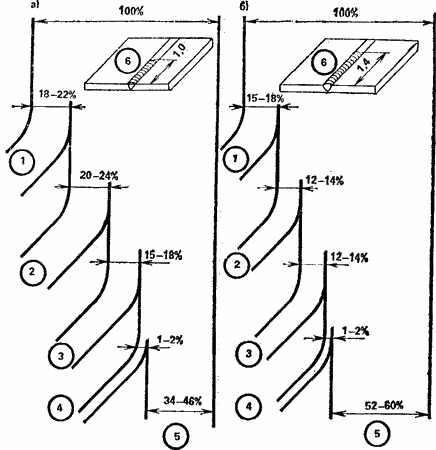
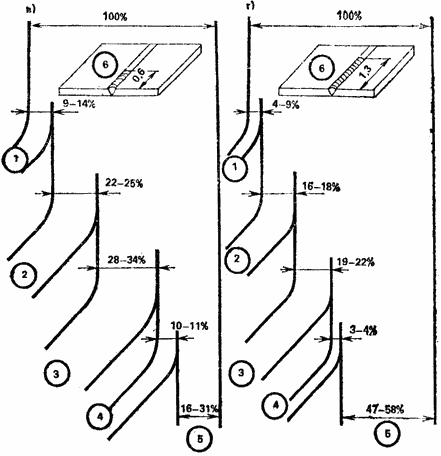
Рис. 4. Диаграмма распределения тепловой энергии, выделяемой сварочной дугой
а — при сварке штучными покрытыми электродами; б — при сварке плавящимся электродом в среде защитного газа; в — при сварке под флюсом; г — при сварке под флюсом с ППМ; 1 — расход тепла на нагрев электрода, на угар и разбрызгивание; 2 — расход тепловой энергии на подогрев защитного газа, на расплавление флюса или покрытия электрода; 3 — расход тепла на подогрев металла под сварочной ванной и в околошовной зоне; 4 — расход тепловой энергии на проплавление свариваемых кромок на глубину 1,5—2 мм; 5 — количество тепловой энергии, участвующей в создании непосредственно сварного соединения; б — размер сварного соединения, получаемого при равной затрате электроэнергии
Энергия расходуется на нагрев электродного стержня, причем чем больше свободный вылет электрода, тем больше потери тепловой энергии в окружающее пространство. Например, при сварке угольным электродом потери энергии на нагрев электрода и излучение с его поверхности в пространство могут составлять до 40— 45 % и более полной тепловой мощности дуги. При сварке металлическим неплавящимся электродом эти потери составляют около 25 % тепловой мощности дуги. При сварке плавящимся электродом значительная часть энергии, затрачиваемой на нагрев электрода, возвращается с каплями электродного металла в сварочную ванну. Эта энергия (1) несколько повышает коэффициент наплавки и способствует снижению скорости затвердевания поверхности сварочной ванны.
Кроме нагрева электродного стержня, энергия (1) дуги теряется с испаряющимся из сварочной ванны материалом (угар), с брызгами расплавленного металла и излучениями с поверхности сварочной ванны.
Другим расходом энергии, который отсутствует, например при сварке в вакууме, при дугоконтактной сварке и контактной сварке оплавлением, является расход ее на плавление флюса, на плавление обмазки (покрытия) электрода или на нагрев защитного газа. Это тоже потери (2), которые могут достигать 25 % энергии, выделяемой сварочной дугой. Сократить их можно при сварке под флюсом за счет использования ППМ, когда толщина расплавляемого флюса сокращается при наиболее рациональном использовании тепла дуги на плавление порошкового присадочного металла. При сварке штучными электродами с органическим покрытием или с покрытием, в состав которых входят металлические компоненты, такие потери уменьшаются.
При газовой сварке расход тепловой энергии на подогрев металла чрезвычайно велик и зависит в основном от концентрации газового пламени. В этом случае потери составляют около 45—60 % полной энергии сгорания. Дуговая сварка, отличающаяся большой концентрацией источника тепла, позволяет значительно снизить потери на подогрев изделия в процессе сварки. Эти потери (3) связаны с большой теплопроводностью металла и они тем меньше, чем больше скорость сварки и меньше угол разделки кромок. При сварке правильно подготовленным электродом в среде аргона или при сварке в среде активных газов тонкой проволокой эти потери минимальны.