Механические и ручные станки для резки и гнутья тяжелой арматуры
Гнутье двух отгибов стержня (так называемой «утки») производится под углом 45° одинаковыми, но направленными в разные стороны движениями диска (рис. 134, в и г). После загиба первой утки гнется второй крюк (рис. 134, д) и в последнюю очередь гнется вторая утка (рис. 134, е и ж).
Если гнется стержень без уток, а только с крюком, то при наличии на станке мерной рейки необходимость в разметке вообще отпадает.
В том случае, если при гнутье стержня арматуры требуется отгиб (утка) небольшой высоты, гнутье может быть произведено за один прием (рис. 135). При этом осевой палец с диска снимают, а в противоположных гнездах диска по диагонали устанавливают два изгибающих пальца и два упорных ролика. Прутья кладут вдоль продольной оси станка посредине диска. При небольшом повороте диска получается отгиб требуемой формы.
При одновременном гнутье нескольких стержней необходимо, чтобы все они во время загиба находились в одной вертикальной плоскости. С этой целью эффективно применение специальных держателей, предложенных арматурщиком В. В. Кобяковым. На рис. 136 показан общий вид такого держателя и способ его применения.
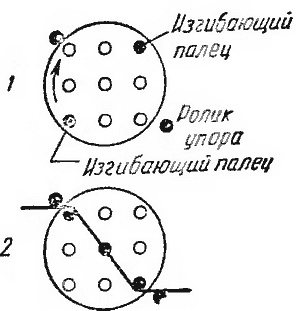
Рис. 135. Гнутье отгиба-(утки) небольшой высоты:
1 — положение изгибающих пальцев и упорных роликов, необходимое для отгиба; 2 — положение стержня после поворота диска
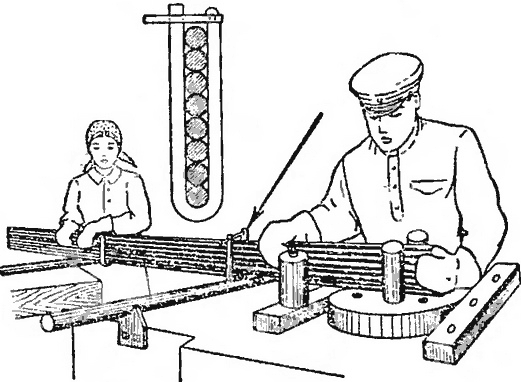
Рис. 136 Одновременное гнутье нескольких стержней с помощью специального держателя, предложенного В. В. Кобяковым.
Для крупных железобетонных сооружений, например судоходных шлюзов, применяют арматуру больших диаметров — до 90 мм. Гнутье такой арматуры производится на станке С-266 (рис. 137), имеющем два рабочих гибочных диска, из которых меньший предназначен для гнутья стержней диаметром до 40 мм, а больший — до 90 мм.
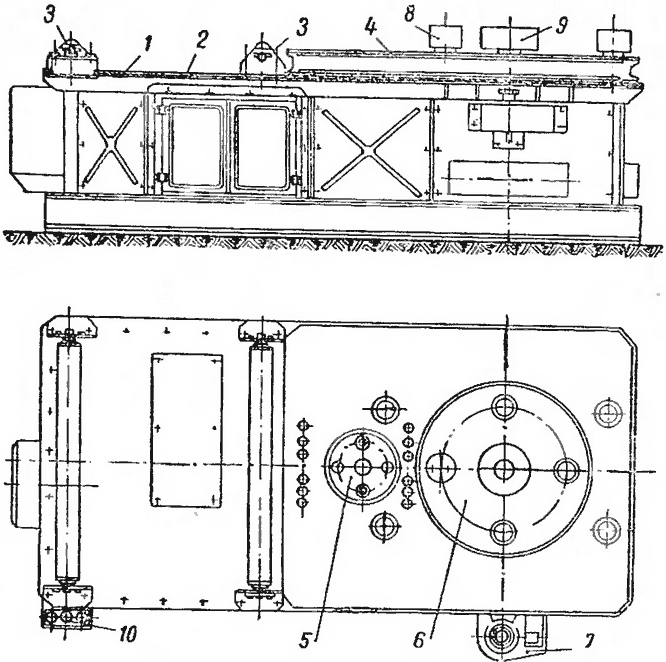
Рис. 137. Станок С-266 для гнутья тяжелой арматуры:
1 — станина: 2 — лист; 3 — ролики; 4 — стол; 5 — малый гибочный диск; 6 — большой гибочный диск; 7 — прибор автоматической остановки; 8 — гибочный ролик; 9 — центральный ролик; 10 — кнопки управления
Одновременно может работать только один из дисков. По достижении заданного угла загиба стержня диск автоматически останавливают. Управление станком производится при помощи магнитного пускателя.
Мощность электродвигателя 10 кВт при 1455 об/мин. Габаритные размеры станка: длина 3180 мм, ширина 1645 мм и высота 1060 мм. Вес с электродвигателем 4295 кг.
Гнутье тяжелой арматуры вручную применяют лишь в виде исключения при малом объеме работ и полной невозможности применения приводных станков. На рис. 138 показан ручной станок для гнутья тяжелой арматуры. При длине рычага, равной 1,50 м на станке можно гнуть арматуру диаметром до 25 мм. Арматуру закладывают между осевым и изгибающим пальцами и упором. По принципу действия станок подобен ручным станкам для гнутья легкой арматуры.

Рис. 138. Ручной станок для гнутья тяжелой арматуры диам. до 25 мм:
1 — плита; 2 — упор; 3 — поворотный рычаг; 4 — осевой палец; 5 — ролик осевого пальца; 6 — изгибающий палец с роликом
Для сокращения транспортных операций целесообразно резку и гнутье арматуры объединять в один поток. На рис. 139,а показан пример такого объединения. У приводного станка для резки устанавливают спаренный роликовый стол. Со стороны узкоколейки к роликовым столам примыкают козелки. Арматурную сталь, предназначенную для резки, подвозят на удлиненной вагонетке и складывают на козелки. С козелков стержни сдвигают на роликовый стол, а затем производится их резка. Отрезанный стержень перекладывают на укороченную часть спаренного роликового стола, по которому стержень передвигается к станку для гнутья арматуры. По обе стороны этого станка установлены широкие роликовые столы. Стержень с козелков передают на стол, где производится разметка стержня; подсобный рабочий передвигает стержень к станку для гнутья. Одновременно делается от метка на станине станка и роликовых столах, которая позволяет гнуть следующие стержни без разметки. Заготовленные стержни укладывают на удлиненную вагонетку и транспортируют на склад или к месту сборки арматурных каркасов. На рис. 139, б показана схема рабочего места, предложенная арматурщиком В. А. Миронцом, а на рис. 140 — реконструированный им роликовый стол.
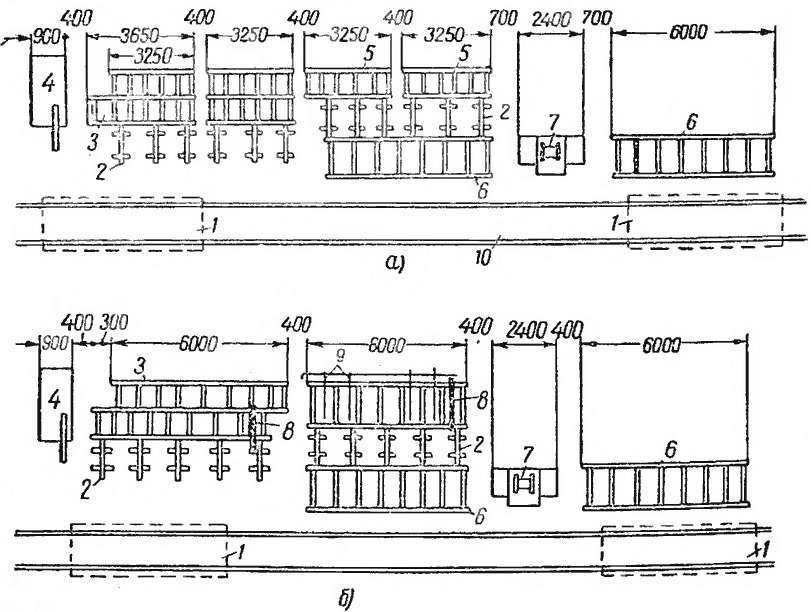
Рис. 139. Схема организации рабочего места арматурщиков при резке и гнутье тяжелой арматуры:
а — обычная схема; б — схема, предложенная В. А. Миронцом; 1 — удлиненная вагонетка; 2 — козелки; 3 — сдвоенный роликовый стол; 4 — механические пресс-ножницы; 5 — одинарные роликовые столы; 6 — уширенные роликовые столы; 7 — механический станок для гнутья арматуры: 8 — подвижные упоры-ограничители; 9 — разметочное устройство; 10 — узкоколейный путь
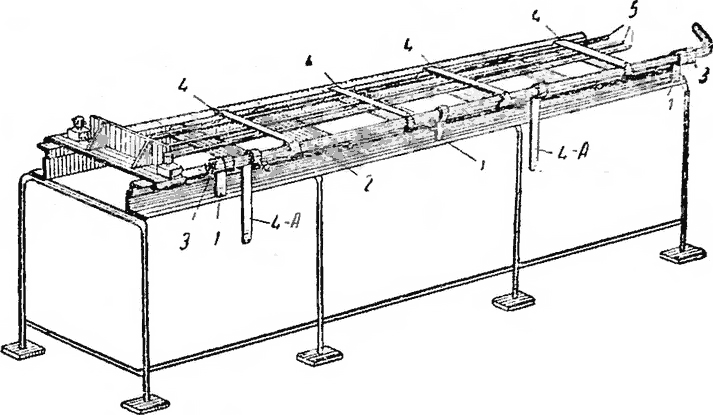
Рис. 140. Роликовый стол системы В. А. Миронца с подвижным упором-ограничителем и откидными линейками для предварительной разметки арматуры перед гнутьем:
1 — кронштейн: 2 — горизонтальный шток; 3 — стопорные кольца; 4 — разметочные линейки; 4-А — разметочные линейки, не применяемые в данной разметке; 5 — размечаемые стержни арматуры
Прутья для разметки подаются на роликовый стол, укладываются параллельно друг другу и упираются в вертикальную пластинку ограничителя. При помощи Г-образной рукоятки арматурщик поворачивает шток вокруг его оси, одновременно укладывая тем самым все разметочные линейки поперек ряда стержней. Проводя мелом вдоль линеек 4, арматурщик размечает на стержнях места отгибов. Поворотом рукоятки штока все линейки откидываются и принимают вертикальное положение, а размеченные прутья сдвигаются на козлы и на их место укладывается следующая партия стержней, подлежащих разметке. Разметка стержней не по одиночке, а пачками повышает производительность труда.
При работе на рабочем месте, организованном по схеме В. А. Миронца, прутья, поданные на вагонетке для резки и гнутья, складываются на козелки 2 и отсюда поступают на спаренный роликовый стол 3. При помощи упора-ограничителя 8 прутья разрезаются без разметки на механических пресс-ножницах, сдвигаются по спаренному роликовому столу и поступают на стол с разметочным устройством 9. Размеченные прутья складываются на козлы и с них попадают на уширенный роликовый стол б, с которого производится гнутье первого конца. Гнутье второго конца осуществляется после передвижки прутьев на второй уширенный роликовый стол 6.
Применение предложений Миронца дало на практике повышение производительности на 25—30%.
Допустимые по техническим условиям максимальные отклонения заготовленной арматуры от проектных размеров приведены в таблице:
Допустимые максимальные отклонения заготовленной арматуры от проектных размеров
| Показатели | Допуски |
|---|---|
| Отклонения размеров крюков в диаметрах стержня | +1 |
| Отклонение длины перепуска стержней в стыках внахлестку, вязкой, в диаметрах стержня | +2 |
| Отклонение мест отгибов при переходе из нижней зоны в верхнюю в мм | ±3 |