Сварка арматурных каркасов (часть 3)
Помимо машины МТПГ-75, для изготовления пространственных каркасов, применяют также сварочные клещи СК-75 (рис. 156), смонтированные на передвижной тележке. Приемы работы сварщика на них такие же, как и с клещами КТГ-75. Характеристика клещей приводится ниже.
| Техническая характеристика сварочных клещей СК-75 | |
|---|---|
| Диаметр свариваемой арматуры в мм | до 20 |
| Мощность сварочного трансформатора в квт | 75 |
| Первичное напряжение в вольтах | 220/380 |
| Число ступеней регулирования | 16 |
| Предел регулирования вторичного напряжения трансформатора в в | 5-19 |
| Максимальное давление между электродами в кг | 350 |
| Механизм сжатия | гидравлический |
| Рабочий ход электрода в мм | 45 |
| Длина безиндукционного кабеля в м | 3,5 |
| Вес скобы (клещей) в кг | 5,5 |
| Габаритные размеры сварочных клещей в мм: длина |
1300 |
| ширина | 900 |
| высота | 817 |
| Вес в кг | 400 |
При дуговой электросварке пространственных каркасов применяется оборудование и электроды, описанные ранее в главе VII. Для прижатия пересекающихся стержней в момент сварки обычно пользуются специальными рычагами (рис. 157).
При дуговой сварке ненесущих каркасов из горячекатаной арматуры периодического профиля допускается устройство отгибов с присоединением отогнутого конца стержня к продольной арматуре двумя фланговыми швами, как показано на рис. 158. Угол наклона отогнутого стержня к продольной оси железобетонного элемента допускается не более 60°. Приемка сварных сеток и каркасов производится на месте их изготовления в количестве 5% от общего числа изделий путем:
а) внешнего осмотра и обмера изделий для проверки соответствия рабочим чертежам. Отклонения от общих размеров допускаются не более ±10 мм, а при размере изделия в измеряемом направлении менее 600 мм — не более ±5 мм. Отклонения от проектных расстояний между стержнями допускаются не более ±5 мм. Все стержни после сварки должны быть прямолинейными а в плоских каркасах и сетках располагаться параллельно одной и той же плоскости. Отклонение стержня от плоскости допускается при длине до 2 м не более 10 мм, а при длине более 2 м — до 15 мм. Для гнутых сеток или каркасов это требование относится к каждому их плоскому участку;
б) лабораторных испытаний прочности на срез сварного соединения и на растяжение стыка;
в) проверки смещения осей стержней в стыках, выполненных при помощи контактной сварки. Проверка производится при помощи специального шаблона, изображенного на рис. 159;
г) контроля качества сварки загибом конца одного из стержней на 90° из плоскости сетки (рис. 160), его обратного выпрямления и разрушения молотком. При изгибе и выпрямлении соединение не должно разрушаться и не должно появляться трещин, а при разрушении молотком сварная точка в изломе должна быть блестящей, без пор, раковин и трещин.
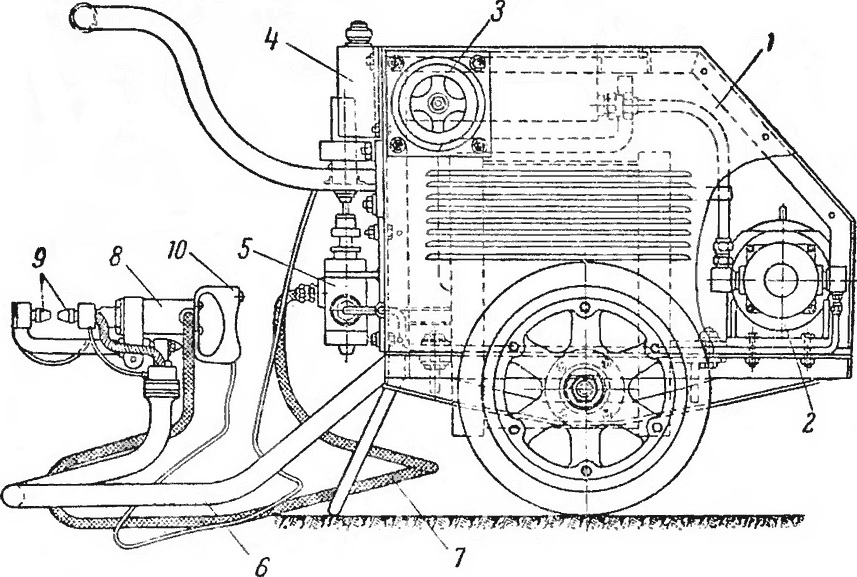
Рис. 156. Сварочные клещи СК-75:
1 — корпус тележки; 2 — маслонасос с приводом; 3 — переключатель ступеней трансформации тока: 4 — реле давления; 5 — золотник; 6 — сварочный кабель; 7 — маслопровод; 8 — сварочная скоба; 9 — электроды; 10 — кнопка управления
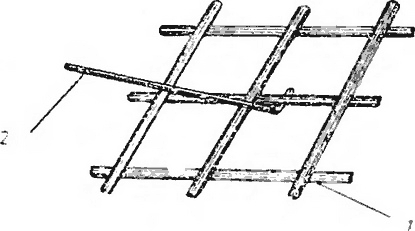
Рис. 157. Рычаг для взаимного прижатия пересекающихся стержней при дуговой сварке:
1 — сетка; 2 — рычаг
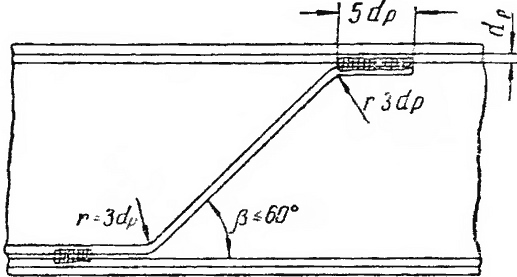
Рис. 158. Схема приварки отогнутых стержней в сварных ненесущих каркасах из арматуры периодического профиля
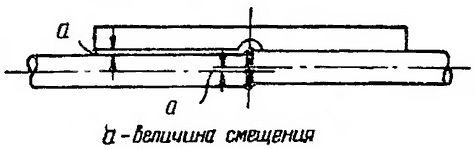
Рис. 159. Шаблон для проверки смещения осей стержней в стыках, выполненных при помощи контактной сварки
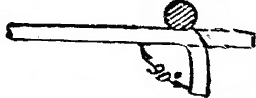
Рис. 160. Схема контроля качества сварки узла арматурной сетки или каркаса
Если при внешнем осмотре и простукивании обнаруживаются сварные соединения, издающие глухой звук, имеющие трещины и т. п., производится контрольная разрезка таких соединений ножовкой или контрольная засверловка для выявления причин дефекта.