Станки для фрезерования профилей
Фрезерные станки в модельном производстве предназначают для обработки не только плоских поверхностей заготовок из древесины, но, главным образом, для обработки профильных, криволинейных контуров. Основное их назначение — профилирование модельных заготовок.
На фрезерных станках заготовку, движущуюся поступательно, обрабатывает вращающийся режущий инструмент — фреза, имеющий несколько резцов. Такой процесс обработки называется фрезерованием.
Способом фрезерования заготовкам придается гладкая поверхность, чистота которой зависит от скорости резания, скорости подачи материала, состояния режущих кромок фрезы, а также самого материала и других факторов.
Фрезерные станки подразделяются на одношпиндельные и двухшпиндельные; по устройству подачи — на станки с ручной и механической подачей; по расположению шпинделей — с нижним и верхним расположением шпинделей.
Частота вращения шпинделя у фрезерных станков достигает 3000—12 000 об/мин. Скорость подачи заготовок в зависимости от типа станка, обрабатываемого изделия и других условий колеблется в пределах 5—30 м/мин.
Режущие инструменты — фрезы, применяемые на фрезерных станках, отличаются большим разнообразием и подразделяются на фрезы концевые, насадные и пластинчатые (рис. 68, а—г).
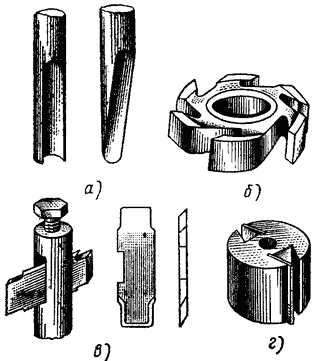
Рис. 68. Некоторые типы фрез по дереву:
Концевые фрезы снабжены хвостовиком для крепления их в патроне; насадные фасонные имеют в середине отверстия для насадки их на шпиндель. Концевые фрезы применяют при ручном фрезеровании и при фрезеровании на капировально-фрезерных станках, насадные и пластинчатые фрезы используют на фрезерных станках с ручной подачей материала. К насадным фрезам относятся и фрезерные ножевые головки. Фрезерные головки со сменными ножами бывают квадратные или круглые. Последние по своему устройству аналогичны ножевой головке строгального станка со вставными плоскими ножами, имеющими заднюю заточку.
Фрезы изготовляют из углеродистой инструментальной стали У8А с последующей термической обработкой. После закалки твердость рабочей части резцов фрезы должна быть HRC 62—64 (ГОСТ 1435—74). Угол заточки резцов фрез 40—50°, задний угол 15—20°.