Сборка рабочего колеса
Сборка ковшей между собой и их совместная обработка под сборку с ободами выполняется с использованием приспособления (рис. 6.7), состоящего из корпуса 4, двух упоров 3, кронштейна 1 с иглой и прижимов 2. Основные операции процесса сборки и сварки рабочего колеса приведены ниже.
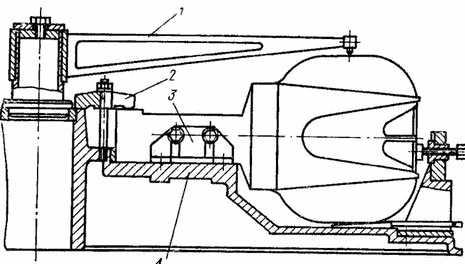
Рис. 6.7. Приспособление для сборки рабочего колеса.
1. Установка последовательно в приспособление 17 ковшей с выверкой в вертикальной плоскости по выходной кромке и в горизонтальной плоскости — по кромке ножа. Радиальное положение контролируется иглой кронштейна по нанесенной на боковых поверхностях ковшей риске расчетного диаметра D1. Между сопрягаемыми кромками хвостовиков допускаются только местные зазоры не более 0,05 мм. При необходимости указанные кромки пригоняются шабрением. Собранные в приспособлении ковши распираются специальным клином, который устанавливается в зазор между 1 и 17-м ковшом. На рис. 6.8 показана сборка ковшей на приспособлении.
 Рис. 6.8. Установка ковшей на приспособлении для сборки.
2. Прихватка сваркой в местах сварных швов ковшей между собой.
3. Удаление распорного клина и изготовление шаблона на форму зазора между первым и предпоследним ковшом.
4. Разметка по шаблону и обработка плоскости В хвостовика (см. рис. 6.5).
5. С припиливанием и шабрением пригонка на место последнего, 18-го ковша и прихватка его к соседним ковшам.
6. Разметка и обработка на токарно-карусельном станке хвостовиков ковшей совместно с приспособлением по поверхностям В и Г (см. рис. 6.3). На припуске входных кромок ковшей протачивается контрольный поясок шириной 5 мм для расцентровки узла при последующих операциях.
7. Установка верхнего обода на проточенную плоскость и приварка его к ковшам сборочными швами катетом 10 мм по внутреннему и наружному диаметрам.
8. Узел, состоящий из ковшей с верхним ободом, снимают с приспособления, кантуют верхним ободом вниз и устанавливают на другое приспособление, представляющее собой опорную плиту с прижимным фланцем, крепящим колесо к приспособлению за хвостовики ковшей.
9. Обработка на токарно-карусельном станке плоскостей Т под установку нижнего обода. Расцентровку узла на планшайбе станка производят с точностью 0,5 мм по контрольному пояску на входных кромках.
10. Установка нижнего обода и приварка его к ковшам швами катетом 10 мм по внутреннему и наружному диаметрам.
Сварка рабочего колеса. Технологический процесс сварочных работ, основные операции которого изложены ниже, разработан с учетом обеспечения высокого качества сварных швов и минимального уровня сварочных деформаций.
1. Зачистка и контроль сборочных сварных швов на рабочем колесе, снятом с приспособления для механической обработки. Исправление дефектов.
2. Рабочее колесо устанавливают верхним ободом кверху и в разделке шва № 3 (см. рис. 6.3) закладывают три поперечные горки под 120°.
3. Колесо кантуют на 180° и закладывают три поперечные горки в разделке шва № 4, расположив их со смещением на 60° по отношению к горкам шва № 3.
4. Заварка шва № 4 методом поперечной горки. Сварка должна вестись непрерывно, тремя сварщиками одновременно. При выполнении 50—60% протяженности шва № 4 заваривают полным сечением шов № 1 послойной сваркой.
5. На торце разделки шва № 5 (на плоскости Е) устанавливают и приваривают электродом ЭА395/9 прокладки из листовой стали марки 12Х18Н9Т толщиной 5—6 мм.
6. Кантовка рабочего колеса и заварка швов № 3 и 2 в той же последовательности, что и при приварке нижнего обода.
7. Заварка швов № 5 методом поперечной горки с обеспечением радиусного перехода на тыльную поверхность и ребра ковшей. Сварку ведут одновременно девять сварщиков, расставленные через ковш. В процессе сварки шва № 5 производят заварку шва № 6.
8. Термообработка рабочего колеса — отпуск для снятия напряжений. Эту операцию необходимо выполнить немедленно после сварки, не давая возможности остыть колесу. В случае занятости печи колесо укрывают асбестовым полотном и с помощью газовых горелок поддерживают температуру на уровне 100—120° С.
9. Шлифование поверхности швов № 5 с выполнением профиля по радиусному шаблону. Полирование швов № 5, 3 и 4 под контроль травлением.
10. Контроль травлением и исправление дефектов.