Полирование алюминия в щелочных электролитах
Щелочной фосфатный электролит для полирования алюминия, так же как борфтористоводородный, рекомендуется для улучшения оптических свойств предварительно тщательно механически полированных изделий из металла высокой чистоты. Он содержит 150 г Na2CO3 (безводного), 50 г Na3PO4·12 H2O, 1 л H2O. Электролиз ведут при температуре 78—82° С в течение 8—10 мин. Изделия загружают в ванну без тока и выдерживают до начала видимого травления примерно 10—20 с, после чего включают ток. Начальная расчетная плотность тока 4,5—5,5 А/дм2 при напряжении на ванне около 10 В постепенно снижается почти вдвое; рН электролита поддерживают в пределах 10—10,5.
Хотя щелочь не является исходным продуктом для приготовления электролита, она образуется в нем в результате гидролиза солей. Оптимальная концентрация свободной щелочи составляет 15—18 г/л [1]. При расширении этого диапазона качество полирования ухудшается и коэффициент отражения полированной поверхности получается меньше, чем при оптимальных условиях.
В процессе эксплуатации электролита в нем накапливается растворяющийся на аноде алюминий, который постепенно выпадает в осадок в виде гидроокиси. Осадок периодически удаляют, а при большой концентрации алюминия в растворе производят полную смену электролита. 104
Изделия, обработанные в указанном электролите, должны быть обязательно подвергнуты последующему оксидированию. Условия, при которых проводится оксидирование, оказывают влияние на степень изменения отражательной способности электрополированного металла [15]. Наибольшее понижение коэффициента отражения наблюдается после оксидирования в хромовой кислоте, наименьшее — после оксидирования в растворе бисульфата натрия или серной кислоты. Предпочтительнее использовать 15— 30%-ный раствор бисульфата натрия при анодной плотности тока 0,5 А/дм2, напряжении 10—12 В, температуре раствора 30—40° С. Обработку ведут в течение 10—20 мин.
По данным [15, 99], предложен ряд модификаций щелочного фосфатного способа полирования. Для обработки технически чистого металла рекомендуется вводить в электролит фосфат алюминия или сульфат щелочного металла, увеличивать концентрацию тринатрийфосфата, добавлять сегнетову соль, кремнефтористый натрий. Сопоставление полирующей способности содово-фосфатных электролитов с различной концентрацией компонентов выявило, что в более концентрированных растворах можно вести полирование при меньших температуре и плотности тока.
Шиной показал [124], что отражательная способность образцов технического алюминия, обработанного в содово-фосфатном электролите, возрастает при увеличении содержания в нем Na3PO4. Рекомендуется следующий состав электролита: 15% (массовые доли) Na2CO3, 10% Na3PO4. Электролиз ведут в течение 10 мин при температуре 70—80°С и напряжении на ванне 10—15 В. Хорошие результаты дало полирование алюминия в электролите, содержащем (массовые доли, %): 20—30 лимоннокислого натрия, 5—8 фосфорнокислого натрия, 2—4 фосфорнокислого алюминия с добавкой 1 поверхностно-активного вещества.
Для улучшения качества полирования фосфатно-щелочного электролита предложено вводить в него глауберову соль и жидкое стекло при следующем соотношении компонентов (г/л):1 100—130 тринатрийфосфата, 15—25 едкого натрия или калия, 15—25 глауберовой соли, 30—60 жидкого стекла.
Нами был исследован щелочной электролит на основе кальцинированной соды с добавкой тринатрийфосфата и алюмокалиевых квасцов. В растворе соды происходит оксидирование алюминия с образованием плотной, беловатого цвета пленки. Введение фосфата приводит к снижению предельной плотности тока и понижению напряжения на ванне. Одновременно уменьшается съем металла по сравнению с содовым раствором и поверхность анода приобретает блеск. В данных условиях электролиза карбонаты являются оксидирующим агентом, а фосфаты способствуют уменьшению толщины и сплошности оксидной пленки.
Блеск поверхности металла возрастает с повышением концентрации тринатрийфосфата. Однако чрезмерное увеличение его концентрации нежелательно, так как оно сопровождается повышением предельной плотности тока. При содержании более 150 г/л Na3PO4·12 H2O наблюдается некоторое уменьшение интенсивности блеска металла.
Введение в электролит алюмокалиевых квасцов уменьшает съем металла и несколько улучшает качество полирования. В присутствии этой добавки расширяется диапазон концентраций в электролите тринатрийфосфата, при которых получается высокая отражательная способность поверхности металла (рис. 32).
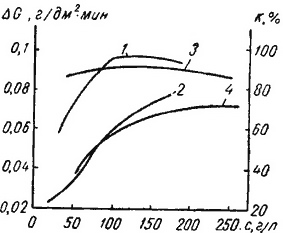
Рис. 32. Влияние концентрации Na3PO4 в щелочных электролитах, содержащих (3, 4) и не содержащих (1, 2) алюмокалиевые квасцы, на скорость съема металла (2, 4) и отражательную способность поверхности алюминия (1, 3);
∆G — скорость съема металла
Для полирования алюминиевых изделий можно использовать электролит следующего состава, в г/л:
Сода кальцинированная ............... 200—250
Тринатрийфосфат ..................100—120
Квасцы алюмокалиевые ............... 15—18
Полирование в щелочном электролите проходит при низких плотностях тока. При плотности тока выше 10—12 А/дм2 начинает
сказываться преобладающее влияние процесса оксидирования — на поверхности металла образуется беловатая матовая пленка. При плотности тока ниже 2 А/дм2 наблюдается травление металла. Оптимальным можно считать 3—5 А/дм2 при длительности электролиза 5—8 мин. Для достижения хорошего качества полирования температура электролита должна быть 80—90° С. Понижение ее значительно уменьшает интенсивность блеска металла.
Эксплуатация указанного электролита в лабораторных условиях показала, что он работает 200—250 А -ч/л без корректирования. Алюминиевые детали, обработанные в содово-фосфатном электролите, имеют несколько более интенсивный блеск и большую стойкость против коррозии, чем детали, обработанные в растворе, содержащем тринатрийфосфат, квасцы и едкий натр.
При длительной работе на дно ванны выпадает осадок солей, качество полирования ухудшается. Для продолжения эксплуатации электролита следует удалить осадок и откорректировать раствор, добавив основные компоненты.
В автомобильной промышленности использовался [69 ] щелочной электролит, содержавший (г/л): 150—200 Na3PO4·12 H2O, 40—60 КAl (SO4)2·12 H2O, 10—20 NaOH. Полирование вели при плотности тока 2—4 А/дм2 в течение 5—15 мин. В свежеприготовленном растворе поддерживали температуру 65—80° С, а по мере увеличения продолжительности его работы повышали до 90—95° С. В 1 л электролита обрабатывали до 480 дм2 поверхности алюминия.
Корректирование электролита при длительной эксплуатации производят добавлением основных его компонентов. Тринатрийфосфат и квасцы вводят в соотношении 10 : 1, но так, чтобы количество тринатрийфосфата, добавляемого каждый раз, не превышало 30—40 г/л. Не следует допускать снижения содержания его в электролите ниже 110 г/л. Едкий натр вводят в количестве 0,5—8 г/л при уменьшении блеска обрабатываемого металла или снижении плотности тока. Для того чтобы увеличить срок службы электролита до выпадения в нем осадка солей, целесообразно при каждом корректировании примерно 3—5% объема раствора заменять свежеприготовленным. Если при полировании на поверхности алюминия появляются цвета побежалости, следует понизить температуру электролита или добавить в него 0,5—1 г/л КAl (SO4)2 · 12 H2O.
Оценивая технико-экономическую эффективность процесса полирования в щелочном электролите, следует отметить такие положительные его стороны, как применение низких плотностей тока, малый съем металла, более высокую, чем в фосфорносернохромовокислом электролите, рассеивающую способность, меньшую стоимость по сравнению с кислым электролитом.
Наряду с этим нужно учитывать, что в щелочном электролите можно полировать в основном алюминий, а не его сплавы. В нем не удается достигнуть заметного повышения класса шероховатости поверхности мёталла, интенсивность блеска также получается ниже, чем в упомянутом кислом электролите. Эти обстоятельства определили относительно меньшее распространение щелочных полировочных электролитов в промышленности.
По сведениям [83], щелочные растворы могут использоваться для глянцевания алюминия высокой чистоты (не ниже 99,9% Al) переменным током. В этом случае применяют растворы карбонатов калия или натрия или едких щелочей. Введение в электролит фосфатов ухудшает качество обработки поверхности металла. В 20%-ном растворе кальцинированной соды электролиз ведут при температуре выше 50° С, плотности тока 80—150 А/дм2, напряжении 40—50 В в течение 10—30 с. В некоторых случаях в щелочные растворы добавляют казеин.
1 Авт. свид. № 133727.