Влияние электрохимического полирования на механические свойства металлов
Фрикционные свойства
Электрохимическое полирование как процесс, связанный с изменением микропрофиля и физико-химического состояния поверхности, оказывает существенное влияние на фрикционные свойства металлов. В отличие от таких механических свойств, как предел прочности, предел текучести, модуль упругости, которые зависят не столько от состояния поверхности, сколько от свойств основной массы металла, фрикционные свойства практически не имеют такой связи. Поэтому степень влияния электрохимического полирования будет одинаковой для образцов малой толщины и массивных образцов. Это обстоятельство имеет большое практическое значение и позволяет использовать электрохимическое полирование для улучшения фрикционных свойств различных деталей, независимо от их размеров и массы.
По данным, приводимым в работе [83], при испытании трущейся пары бронза—сталь было установлено уменьшение коэффициента трения и износа в зависимости от продолжительности электрохимического полирования. Практически отсутствовала разница коэффициентов трения в начале и конце опыта, т. е. исключался этап приработки трущейся пары. В результате электрохимического полирования сглаживались микрошероховатости, но почти сохранялся макропрофиль поверхности металла.
Исследование фрикционных свойств и состояния поверхностного слоя образцов сталей 12ХНЗА и 20ХНЗА применительно к работе зубчатых колес показало, что электрохимическое полирование оказывает особенно большое влияние на процесс износа трущихся поверхностей в период приработки [46]. По мере приработки высота микронеровностей сначала уменьшается, затем, по достижении минимума, начинает возрастать и после определенного количества циклов нагружений ее изменения становятся незначительными, что характеризует начало эксплуатационного износа. Эти изменения наиболее резко выражены на механически обработанных поверхностях и сопровождаются большим износом. Микрогеометрия электрохимически полированных трущихся поверхностей при трении изменяется незначительно, продолжительность их приработки и износ в несколько раз меньше, чем шлифованных образцов. Микротвердость поверхностного слоя металла в начале приработки понижалась, а с увеличением ее продолжительности постепенно возрастала. К концу приработки микротвердость электрохимически полированных образцов была выше, чем шлифованных, и глубина наклепа в условиях опытов достигала значительной величины. Предполагается, что эти обстоятельства способствуют уменьшению износа.
Причину благоприятного влияния электрохимического полирования на фрикционные свойства металлов авторы указанных работ видят прежде всего в повышении класса шероховатости поверхности. Но эта действительно весьма серьезная причина не является единственной.
На рис. 43 показаны результаты испытания трущейся пары сталь 45—сталь 45 с различной обработкой поверхности [91]. Шероховатость поверхности шлифованных образцов соответствовала 9-му классу, механически и электрохимически полированных — 12-му классу. Если одна из сопряженных поверхностей была электрохимически полирована, коэффициент трения снижается в 2,5 раза по сравнению с механически полированными образцами. Электрохимическое полирование обеих сопряженных поверхностей приводит к снижению коэффициента трения более чем в три раза. Сравнение со шлифованными образцами показывает еще большую эффективность электрохимической обработки. Коэффициент пары сталь—чугун в случае электрохимического полирования стальных образцов уменьшается почти в 10 раз.
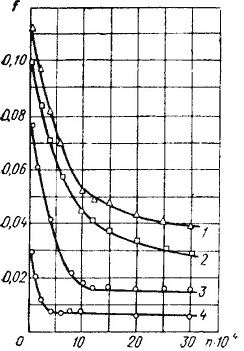
Рис. 43. Влияние способа обработки поверхности стали на коэффициент трения f. Образцы:
1 — механически шлифованные; 5 — механически полированные; 3— механически полированный — электрохимически полированный; 4 — электрохимически полированные; n — количество оборотов
Электрохимическое полирование приводит к значительно более быстрой стабилизации коэффициента трения в начальный период эксплуатации. Длительность этого периода уменьшается в 5—6 раз по сравнению с данными, полученными для механически полированных образцов.
Улучшение фрикционных свойств электрохимически полированных образцов нельзя объяснить только уменьшением высоты шероховатостей, так как класс шероховатости после механического и электрохимического полирования был одинаковый.
При определении характеристик трения и износа большое значение имеет отношение ∆h/r, где r — радиус округления вершин неровностей; ∆h — глубина внедрения контактирующих неровностей. При изменении этого соотношения коэффициент трения может изменяться на несколько порядков. В расчетные формулы для определения величины коэффициента трения предложено [49] вводить коэффициент, характеризующий степень заострения неровностей, их форму и распределение по высоте:
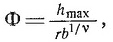
где hmax — максимальная высота неровностей; b и σ — характеристики опорной кривой профиля. Коэффициент трения и износ металла будут тем ниже, чем меньше указанное отношение.
Если рассмотреть характеристики микрорельефа электрохимически полированной поверхности с учетом этих положений, можно прийти к выводу, что именно такой метод чистовой обработки направлен на создание условий, .благоприятствующих улучшению фрикционных свойств металлов.
Как видно из рис. 44 и табл. 11, характеристики микропрофиля образцов стали 45, обработанных различными способами, сильно различаются, хотя все они отвечают 7-му классу шероховатости поверхности.
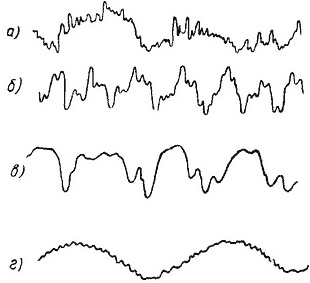
Рис. 44. Профилограммы поверхностей, полученных шлифованием (а), точением (б), механическим полированием (в), электрохимическим полированием (г)
Микрорельеф поверхности металла, формирующийся при шлифовании, состоит преимущественно из высокочастотных неровностей с малым радиусом округления вершин. В результате механического полирования шлифованных поверхностей происходит, в основном, притупление выступающих неровностей.
| Способ обработки поверхности образцов | Характеристика микропрофиля поверхности | |||
| Средний шаг по вершинам, мм | Средний шаг по средней линии, мм | Радиус округления вершин, мм | Радиус округления впадин, мм | |
| Точение | 0,05 | 0,08 | 0,04 | 0,05 |
| Шлифование | 0,02 | 0,05 | 0,006 | 0,007 |
| Механическое полирование | 0,08 | 0,12 | 0,25 | 0,07 |
| Электрохимическое полирование | 0,15 | 0,15 | 0,16 | 0,15 |
Наиболее существенное изменение микропрофиля, способствующее улучшению фрикционных свойств, наблюдается при электрохимическом полировании. Происходит сглаживание высокочастотных неровностей, и остающийся микрорельеф характеризуется низкочастотными неровностями. Радиус округления вершин неровностей получается в десятки раз больше, чем при механическом шлифовании; радиус округления впадин в несколько раз превышает получаемый при обработке металла другими способами. Средний шаг между неровностями также отличается в сторону увеличения.
Роль высоты неровностей и характера микропрофиля поверхности в характеристике фрикционных свойств была выявлена также в опытах, проведенных по методу [96]. Испытаниям подвергались закаленные образцы стали 45 в паре с эталонным фторопластовым образцом при капельной смазке индустриальным маслом. Износ определялся по весовым потерям образца с последующим пересчетом на линейный износ. Этот метод позволяет оценить влияние шероховатости на износ истирающей поверхности «в чистом виде», так как механические свойства поверхностного слоя металла в данном случае не оказывают влияния на результаты опытов.
Сопоставление кривых зависимости износа от длительности испытаний для образцов, различающихся способом чистовой обработки поверхности и величиной Ra (рис. 45), показывает, что износ определяется не столько классом шероховатости поверхности, характеризуемым Ra, сколько способом, которым он был достигнут. При изменении Ra шлифованной поверхности от 1,5 мкм до 0,5 мкм, т. е. от 6 до 8-го класса, износ уменьшается на 37%, а при одинаковой шероховатости поверхности, соответствующей 6-му классу, и = 1,5 мкм, износ электрохимически полированной поверхности по сравнению со шлифованной снижается на 68%.
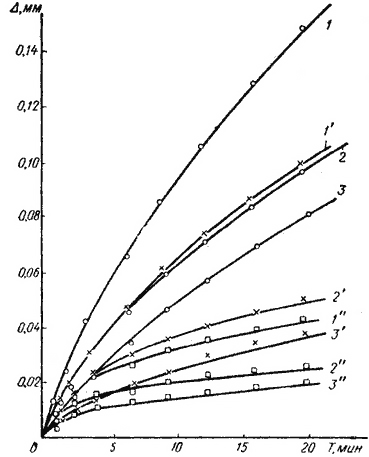
Рис. 45. Влияние способа обработки поверхности стали и величины Ra на интенсивность износа при трении. Способ обработки:
1,2, 3 — шлифование; 1', 2', 3' — механическое полирование; 1", 2", 3" — электрохимическое полирование; Ra: 1, 1', 1"—1,5 мкм; 2, 2', 2"— 1,0 мкм; 3, 3', 3" — 0.5 мкм; ∆ — износ; Т — продолжительность изнашивания
При малой удельной нагрузке и благоприятном характере микропрофиля в условиях смазки трущихся поверхностей возможно возникновение практически безызносного трения электрохимически полированной стали по фторопласту, т. е. переход процесса граничного трения в гидродинамическое. Чем выше несущая способность поверхности, тем большую нагрузку при трении может она выдержать без заметного износа. Чем ниже значения Ra, тем выше несущая способность поверхности и меньше износ металла. Но независимо от класса шероховатости поверхности преимущество в этом отношении всегда сохраняется за электрохимически полированным металлом, поверхность которого характеризуется наиболее высокой несущей способностью.
Рис. 46 весьма убедительно показывает преимущество электрохимического полирования как способа обработки деталей, работающих в условиях трения. Наибольшее удельное давление, при котором режим трения переходит в гидродинамический — 0,4 кгс/мм2, соответствует электрохимически полированной поверхности, наименьшее — 0,02 кгс/мм2 — шлифованной. Следовательно, несущая поверхность в первом случае в 20 раз больше, чем во втором, хотя величина Ra в обоих случаях была одинакова. Во всем исследованном диапазоне значений Ra при одинаковом классе шероховатости поверхности образцов электрохимическое полирование приводило к уменьшению износа по сравнению с механическим шлифованием и полированием. Выявляющийся при электрохимическом полировании пологий, волнообразный микрорельеф со значительной площадью опорной поверхности является одной из основных причин улучшения фрикционных свойств электрохимически полированных деталей.
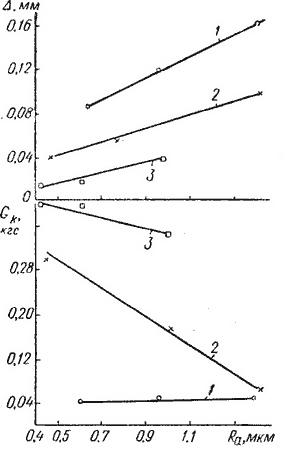
Рис. 46. Влияние способа обработки поверхности и величины Ra на удельную нагрузку Gk и износ ∆ при трении. Способ обработки:
1 — шлифование; 2 — механическое полирование; 3 — электрохимическое полирование
Наряду с этим при анализе причин следует обратить внимание на другой фактор, который в меньшей степени, но также сказывается на фрикционных свойствах: образование в процессе электрохимического полирования на поверхности металла окисных пленок.
Известно, что даже при толщине в один или несколько молекулярных слоев окисные пленки могут предотвращать схватывание поверхности металлов при их взаимном перемещении, уменьшать возможность повреждения поверхностей. Предотвращая непосредственный контакт металлов, окисные пленки замедляют их разрушение от коррозии при трении. Эффективность благоприятного воздействия окислов на фрикционные свойства трущихся материалов зависит от их механических свойств. Если твердость и хрупкость окисла выше, чем основного металла, то окисел быстро разрушается уже при малых нагрузках. Если свойства окисла и металла близки, то даже при больших нагрузках возможна деформация окисла без значительного разрушения. Повышение микрошероховатости поверхности и уменьшение радиуса кривизны микровыступов облегчает разрушение окисной пленки. В этом отношении характер микрорельефа поверхности, получаемый при электрохимическом полировании, способствует сохранению пленок в процессе трения.
Хотя коэффициент трения окисла по окислу бывает такой же, как коэффициент трения металла по металлу или даже выше его, как это видно из данных табл. 12 [8], величина износа окисленной поверхности получается меньше. Как указывают авторы упомянутой работы, когда окисел скользит по окислу, даже при большой прочности образовавшихся соединений, их разрушение путем среза происходит в окисной пленке и перенос металла незначителен, в то время как при образовании металлических соединений величина переноса заметно больше. То, что состояние трущихся поверхностей в большей степени сказывается на величине износа, чем на коэффициенте трения, подтверждается данными о влиянии на эти характеристики смазочных масляных пленок. При наличии между трущимися металлическими поверхностями, покрытыми окисными пленками, очень тонкого масляного слоя коэффициент трения уменьшается примерно в 20 раз, а количество перенесенного металла — более чем в 20 000 раз.
| Металл | Твердость, кгс/мм2 | Нагрузка, при которой происходит значительный металлический контакт, гс | Коэффициент трения | ||
| металла | окисла | металла по металлу | окисла по окислу | ||
| Золото | 20 | — | 0 | 2 | — |
| Серебро | 26 | — | 0,003 | 1 | 0,8 |
| Олово | 5 | 1650 | 0,02 | 1 | 1 |
| Алюминий | 15 | 1800 | 0,2 | 1,2 | 0,8 |
| Цинк | 35 | 200 | 0,5 | 0,8 | 1,2 |
| Медь | 40 | 130 | 1 | 1,6 | 0,8 |
| Железо | 120 | 150 | 10 | 0,6 | 1,0 |
Можно предполагать, что эффективность влияния на фрикционные свойства окисных пленок, полученных на поверхности металла в результате электрохимического полирования, будет большей, чем пленок, полученных другим путем, например термическим или химическим окислением. Объясняется это следующими обстоятельствами. При электрохимическом полировании удаляется внешний, деформированный, загрязненный инородными включениями слой металла, что не сопровождается разрушением структуры основы. Формирующаяся на очищенной таким путем поверхности окисная пленка по своей химической и структурной однородности, а также прочности связи с основой превосходит пленки, полученные другим способом. Сравнительно-малая толщина образующихся при электрохимическом полировании пленок не является сколько-нибудь существенным недостатком. Отмеченная однородность пленок и прочность связи с основой служат основанием стабильности их работы в условиях трения.
Следует отметить благоприятное влияние, которое оказывает электрохимическое полирование на износостойкость электролитических покрытий. Испытанию подвергались латунные образцы, электрохимически полированные в фосфорнохромовокислом электролите и покрытые серебром толщиной 10 мкм из цианистого, электролита. Одновременно испытывались такие же образцы, полированные механически. Шероховатость поверхности образцов в обоих случаях соответствовала 9-му классу.
На всем протяжении испытаний от периода приработки и включая стабильный режим эксплуатационного износа сопротивление истиранию серебра, осажденного на электрохимически полированную поверхность, было на 10—15% выше, чем образцов, подвергнутых механическому полированию (рис. 47). Это обстоятельство связано с тем, что осадок серебра в значительной мере повторяет микропрофиль поверхности основного металла. Положительное влияние оказывает также сравнительно большая пластичность покрытия и повышенная прочность его сцепления с основой. Даже для хромового покрытия, отличающегося большими внутренними напряжениями, была отмечена возможность значительной деформации электрохимически полированных образцов без отслаивания покрытия.
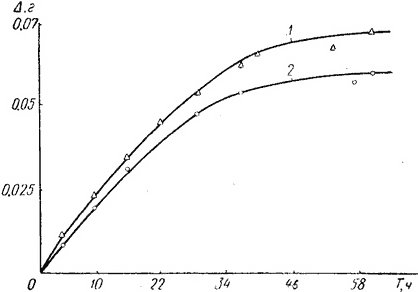
Рис. 47. Влияние механического (1) и электрохимического (2) полирования основы (латунь) на износостойкость серебряных покрытий:
Т — продолжительность испытаний; ∆ — износ