Электрохимическое полирование стали
Полирование в электролитах на основе хлорной кислоты
Для полирования стали рекомендованы хлорнокислые электролиты, содержащие добавку уксусной кислоты или уксусного ангидрида. В отечественной промышленности такие электролиты не применяются, так как их эксплуатация связана с повышенной пожароопасностью. За рубежом хлорнокислые ванны используются в некоторых промышленных установках и при лабораторных исследованиях.
В хлорнокислых электролитах можно полировать не только углеродистые и легированные стали, но и ряд других металлов: алюминий и его сплавы, цинк, свинец, олово, бериллий, титан. Эта универсальность и достигаемое при полировании хорошее качество поверхности металлов являются причиной того, что хлорнокислые электролиты, несмотря на указанный недостаток, находят практическое применение уже в течение нескольких десятков лет.
Многократно упоминаемый в литературе взрыв полировочной установки, происшедший в Лос-Анджелесе в 1947 г., повлек за собой обстоятельное выяснение его причин и разработку соответствующих предупредительных мероприятий.
Пожароопасность хлорнокислых электролитов связана с возможностью экзотермического разложения кислоты. Повышение температуры раствора способствует обезвоживанию хлорной кислоты, концентрированная же кислота легко разлагается, окисляя находящиеся с ней в контакте органические вещества. Соблюдая определенные правила приготовления и эксплуатации электролитов, можно предотвратить возникновение подобных обстоятельств.
На тройной диаграмме системы хлорная кислота — уксусный ангидрид — вода [83] можно выделить составы смесей с различной степенью пожароопасности (рис. 25). Точка А на диаграмме соответствует смеси, в которой вся вода, содержащаяся в хлорной кислоте, поглощена уксусным ангидридом. Точка С соответствует наиболее взрывоопасной смеси. Специальная проверка показала, что от запала, содержащего гремучую ртуть, взорвалась лишь вторая смесь. Смеси, содержащие менее 55% HClO4, обычно применяемые для полирования, не детонируют. Опасность воспламенения увеличивается с повышением содержания уксусного ангидрида в смеси. Замена его уксусной кислотой несколько уменьшает эту опасность.
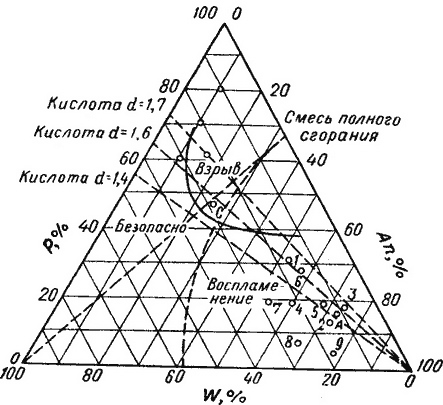
Рис. 25. Тройная диаграмма смесей хлорной кислоты Р, уксусного ангидрида An и воды W (массовые доли); 1—9 — точки, соответствующие составам электролитов, применяемых для полирования
В контакте с хлорной кислотой не должны находиться материалы на основе бакелита или целлюлозы. Допускается контакт с полиэтиленом, полистиролом, поливинилхлоридом.
При приготовлении электролита хлорную кислоту медленно, небольшими порциями вводят в уксусный ангидрид, непрерывно перемешивая и охлаждая смесь, так чтобы ее температура не превышала 30—35° С. Во время работы ванны электролит также необходимо интенсивно перемешивать и охлаждать по всему объему, чтобы его температура не превысила указанных значений. Особенно следует предотвращать местный перегрев, могущий возникнуть у поверхности электродов. Эти требования легче выполнить при полировании изделий небольших размеров и на установках небольшого объема.
Для полирования стали рекомендуется электролит, содержащий 185 мл хлорной кислоты (плотность 1,6 г/мл), 965 мл уксусного ангидрида и 50 мл воды. Плотность тока 4—6 А/дм2, напряжение 45—60 В, продолжительность электролиза 5—10 мин. Железо и стали аустенитного класса можно полировать в электролите, содержащем 1000 мл уксусной кислоты (ледяной) и 50 мл хлорной кислоты (плотность 1,6 г/мл) при плотности тока 40— 80 А/дм2 и напряжении 45—60 В; продолжительность электролиза 15—30 с. Температура указанных электролитов не должна превышать 20—25° С.
Помимо хлорноуксуснокислых, в литературе предложены хлорнокислые электролиты с добавками этилового спирта, метилового спирта, глицерина и некоторых других органических соединений. Они не имеют преимуществ по сравнению с другими, более простыми и технологичными электролитами и поэтому не рекомендуются для промышленного использования.