Влияние электрохимического полирования на электромагнитные и физико-химические свойства металлов
Электромагнитные свойства
Благоприятное влияние электрохимического полирования на электромагнитные свойства металлов было отмечено нами в работе [91]. Обработка электротехнической стали в фосфорносерно-хромовокислом электролите приводит к увеличению магнитной проницаемости в слабых полях на 10—15% и снижению гистерезисных потерь на 10—12%. Подобная обработка холоднокатаной трансформаторной стали привела к тому, что ее удельные ваттные потери после высокотемпературного отжига снизились на 2—6%, что, как предполагается, вызвано повышением класса шероховатости поверхности [78]. Анодное полирование стали Э350 толщиной 80 мкм сопровождается повышением максимальной магнитной проницаемости, уменьшением коэрцитивной силы, понижением потерь на гистерезис и вихревые токи [2]. Эти изменения связывают с укрупнением зерен структуры стали вследствие преимущественного растворения мелких кристаллов. Однако следует полагать, что крупные зерна не образуются, а лишь выявляются в результате анодной обработки и удаления деформированного поверхностного слоя металла, и эти изменения не затрагивают структуры массы материала.
Было проведено исследование влияния электрохимического полирования и химического травления, а также сочетания этих процессов с термообработкой на электромагнитные характеристики холоднокатаной стали Э310 толщиной 0,35 мм и железоникелевого сплава пермаллоя толщиной 0,1 мм [22]. Оба эти материала широко используются промышленностью при изготовлении магнитопроводов. Для травления стали применялся раствор серной кислоты с добавкой уротропина и ОП-7. Электрохимическое полирование проводилось в электролите, содержавшем (массовые доли, %): 65 H3PO4, 15 H2SO4, 6CrO3, 14H2O, при температуре 70° С и анодной плотности тока 50 А/дм2.
Полирование стали проводилось после ее высокотемпературного отжига на заводе-изготовителе, а пермаллоя — перед его вакуумным отжигом.
Травление стали со снятием слоя металла толщиной 2—5 мкм приводит к снижению коэрцитивной силы Нс от 0,34 до 0,24 Э (рис. 48). Дальнейшее уменьшение толщины на 50—60 мкм практически не изменяет значения Нс. Такое положение объясняется удалением в самом начале травления защитной силикатной пленки, что уменьшает поверхностное натяжение в материале. Эта пленка наносится на заводе-изготовителе на поверхность листа перед его термообработкой и довольно прочно сцеплена с металлом. Если после ее удаления травлением провести электрохимическое полирование со снятием слоя толщиной 10 мкм, коэрцитивная сила снизится от 0,24 до 0,12 Э, т. е. на 80% по сравнению с первоначальным значением. Увеличение продолжительности электролиза и, следовательно, толщины растворяемого слоя металла не сказывается на величине Hс, которая, однако, остается почти вдвое ниже, чем для образцов, подвергавшихся травлению при одинаковых толщинах снятого слоя металла.
Рис. 48. Зависимость коэрцитивной силы Нс от толщины слоя металла b, растворенного при травлении (1) и электрохимическом полировании (2)
Известно, что электромагнитные характеристики магнитно-мягких сплавов улучшаются с уменьшением толщины материала. Однако, как показали наши опыты, далеко не безразлично, каким способом это было достигнуто. Исследованию подвергались сердечники магнитопроводов, собранных из пластин толщиной 0,30 мм; 0,33; 0,35; 0,37 мм, вырубленных из партии листов стали Э310 одной плавки. Количество пластин в каждом пакете подбиралось такое, чтобы вес пакетов был одинаковым, независимо от того, какой обработке подвергались пластины. Измерения проводились при частоте переменного тока 1 кГц и напряженности магнитного поля 150 мЭ. Уменьшение толщины пластин на 25 мкм в результате проката приводит к повышению магнитной проницаемости μ на 10—12%, а такое же уменьшение толщины, достигнутое травлением и электрохимическим полированием, — на 24 и 37% соответственно (рис. 49). Аналогичная тенденция установлена в отношении понижения величины диэлектрических потерь tg δ. Во всех исследованных случаях влияние химической и электрохимической обработок на магнитную проницаемость сильнее проявляется при меньших толщинах материала.
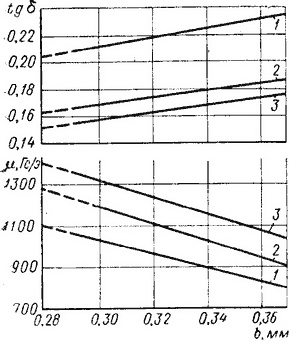
Рис. 49. Влияние способа обработки стали Э310 на магнитную проницаемость μ и диэлектрические потери tg δ. Способ обработки:
1 — состояние поставки; 2 — травление; 3 — электрохимическое полирование; b — толщина материала
Сопоставление опробованных способов обработки стали Э310 толщиной 0,30—0,37 мм показывает, что наибольшее улучшение
магнитных характеристик достигается последовательным применением термического и электрохимического процессов. Термообработка электрохимически полированных образцов привела к увеличению магнитной проницаемости на 55— 60%, а термообработка образцов, подвергавшихся предварительному травлению со снятием слоя металла такой же толщины, повысила магнитную проницаемость на 45—50%.
Особенно благоприятное влияние наблюдается при сочетании электрохимического полирования с последующим термооксидированием [66]. При отжиге стали в окислительной среде происходит диффузия кислорода в металл и резкое увеличение его содержания в поверхностном слое. На поверхности металла образуется оксидная пленка. В результате такой обработки магнитные свойства стали улучшаются в большей степени, чем при обычном или вакуумном отжиге. Эффективность термооксидирования повышается, если обработке подвергается электрохимически полированный материал. Коэрцитивная сила образцов стали Э310 толщиной 0,35 мм после термооксидирования при температуре 900° С составляет 0,11 Э. Такая же обработка электрохимически полированных образцов приводит к уменьшению коэрцитивной силы до 0,08 Э, а обработка образцов, подвергавшихся травлению со снятием слоя такой же толщины, как в предыдущем случае, — до 0,105 Э. Магнитная проницаемость электрохимически полированных и термооксидированных образцов на 30—35% выше, чем образцов такой же толщины, не подвергавшихся анодной обработке, и на 10% выше, чем образцов, подвергавшихся травлению (табл. 13). Относительно большее повышение магнитной проницаемости образцов, подвергнутых указанной двухстадийной обработке, выявляется при увеличении напряженности магнитного поля, тогда как эффективность термооксидирования проявляется лишь в очень слабых полях (5—10 мЭ). Последовательное применение в одном технологическом цикле анодного электрохимического и термического процессов значительно больше улучшает эксплуатационные характеристики электромагнитных материалов, чем каждый процесс в отдельности.
| Толщина пластин, мм | Увеличение μэф за счет уменьшения толщины пластин прокатом, % | Способ обработки | ||||
| Травление (толщина снятого слоя 25 мкм) | Электрохимическое полирование (толщина снятого слоя 25 мкм) | Термо-оксидирование | Травление (толщина снятого слоя 25 мкм) и термо-оксидирование | Травление (толщина снятого слоя 2 мкм) электрохимическое полирование (толщина снятого слоя 23 мкм), термооксидирование | ||
| Увеличение μэф, % | ||||||
| 0,30 | 10 | 23 | 32 | 20 | 44 | 51 |
| 0,33 | 10 | 24 | 45 | 24 | 48 | 57 |
| 0,35 | 11 | 25 | 35 | 27 | 54 | 62 |
| 0,37 | 12 | 23 | 37 | 30 | 56 | 64 |
Сопоставление кривых намагничивания образцов низконикелевого пермаллоя 50Н после электрохимического полирования и вакуумного отжига, а также только после вакуумного отжига показывает, что максимальная магнитная проницаемость выше для образцов, подвергавшихся анодной обработке. Особенно заметно это при повышении температуры отжига до 1100° С, когда прирост максимальной магнитной проницаемости за счет применения электрохимического полирования составляет около 25%. На величину начальной магнитной проницаемости анодная обработка почти не оказывает влияния.
Повышение эффективности термообработки в случае предварительного электрохимического полирования было выявлено и для высоконикелевого пермаллоя 79НМ. Сердечники, собранные из пластин, подвергнутых двухстадийной обработке, имели более высокую магнитную проницаемость и меньшие диэлектрические потери, чем сердечники из пластин, не подвергавшихся электрохимическому полированию. В зависимости от температуры, отжига и напряженности магнитного поля повышение магнитной проницаемости сердечников за счет применения электрохимического полирования составляет 10—30% (рис. 50). Это благоприятное влияние сохраняется с увеличением частоты, причем относительно большее повышение магнитной проницаемости при Нс = 10 мЭ наблюдается при высокой частоте (рис. 51), что говорит о связи наблюдаемого явления с изменением свойств поверхностного слоя сплава.
Приведенные результаты исследований показывают, что электрохимическое полирование способствует улучшению таких структурно чувствительных характеристик магнитномягких материалов, как магнитная проницаемость, удельные потери, коэрцитивная сила. Применение этого процесса перед термообработкой железокремнистых и железоникелевых сплавов приводит к такому улучшению магнитных характеристик материалов, какого не удается достигнуть одной термообработкой.
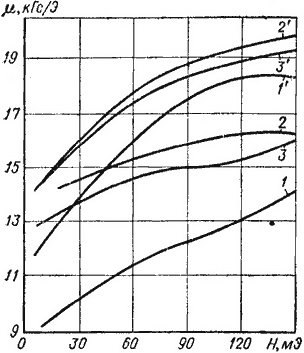
Рис. 50. Кривые намагничивания пермаллоя 79НМ после вакуумного отжига при 1150° С (1), 1100° С (2); 1050° С (3) и после электрохимического полирования и вакуумного отжига при 1150° С (1'), 1100° С (2'), 1050° С (3'), Н — напряженность поля; μ — магнитная проницаемость
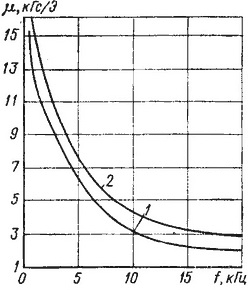
Рис. 51. Зависимость μ— f для пермаллоя 79НМ после вакуумного отжига (1) и электрохимического полирования с последующим вакуумным отжигом (2)
Поскольку электрохимический процесс не может влиять на основную массу обрабатываемого металла, причины изменения магнитных характеристик следует связывать с изменениями состояния его поверхности и поверхностного слоя.
В процессе изготовления листовых и рулонных магнитных материалов под влиянием механических и термических воздействий по их толщине возникает неоднородность химического состава, структуры, кристаллографической текстуры. Во внешнем слое накапливаются дефекты в виде неметаллических включений, раковин, следов технологических покрытий, газовых включений. Скопление неметаллических включений в железокремнистых сплавах сопровождается повышением внутренних напряжений в материале, скоплением дислокаций, нарушением доменной структуры, что приводит к ухудшению магнитных характеристик. На поверхности металла остаются макро- и микрошероховатости, риски, отражающие состояние прокатных валков, что также ухудшает магнитные свойства. Применяемые в процессе изготовления сплавов рекристаллизационный и высокотемпературный отжиги способствуют упорядочению структуры, частичной очистке от примесей и снятию напряжений. Но эти изменения лишь незначительно затрагивают тонкий поверхностный слой материала, структуру которого таким путем нельзя существенно изменить. Чем тоньше прокатан сплав, тем больше будет сказываться неблагоприятное влияние его поверхностного слоя.
Очевидно, что растворение дефектного поверхностного слоя при химической и электрохимической обработках является одной из причин улучшения магнитных характеристик материала. Однако опыты показывают, что степень изменения этих характеристик зависит от способа, которым проводилось растворение металла. При одинаковой толщине слоя, растворенного химическим травлением и электрохимическим полированием, наибольшее улучшение характеристик наблюдалось во втором случае. Травление в кислоте, даже содержащей добавки ингибитора, не предотвращает полностью наводораживания металла, растворение происходит неравномерно как по глубине, так и по поверхности, что приводит к увеличению микрошероховатости. В отличие от этого электрохимическое полирование железокремнистых сплавов повышает на 1—2 класса шероховатость поверхности.
Неблагоприятное влияние шероховатости на магнитные свойства может быть связано с тем, что поверхностные дефекты, закрепляя доменные границы, затрудняют их движение. Увеличение микрошероховатости приводит к изменению вида доменной структуры. Можно также предполагать, что увеличение глубины микровпадин вызывает задержку роста зерна сплава при высокотемпературном отжиге. Одним из подтверждений благоприятного влияния повышения класса шероховатости поверхности при электрохимическом полировании является относительно большее увеличение магнитной проницаемости и уменьшение удельных потерь электротехнической стали и пермаллоя с повышением частоты тока по сравнению с неполированными образцами.
Анализируя связь эффекта электрохимического полирования, с улучшением магнитных характеристик металла, мы считаем необходимым обратить внимание на возможную роль еще одного фактора, который ранее не учитывался.
Как нами было показано выше, при определенных условиях электролиза растворение анода происходит в условиях частичной окисной пассивности и сопровождается сорбцией выделяющегося атомарного кислорода тонким поверхностным слоем металла. Связь магнитных свойств материала с содержанием в нем определенного количества кислорода отмечалась в некоторых работах. Применение окислительной среды для отжига стали Э310 дало значительное улучшение магнитных свойств по сравнению с вакуумным отжигом, причем наибольшее повышение магнитной проницаемости наблюдалось при определенной концентрации кислорода в поверхностном слое [66]. По-видимому, введение в сплав оптимального для данного случая количества кислорода, даже если он распределен только в поверхностном слое, способствует улучшению магнитных характеристик.
Хотя толщина слоя металла, обогащенного кислородом в результате электрохимического полирования, весьма мала, удельная концентрация его достигает значительных величин. Можно полагать, что наличие кислорода в поверхностном слое благоприятно сказывается на магнитной текстуре металла и тем самым на магнитных характеристиках. Эффективность влияния этого фактора будет возрастать с уменьшением толщины материала и повышением частоты тока, что подтверждается опытами. О положительной роли сорбированного кислорода говорит также то, что улучшение магнитных свойств материала при сочетании электрохимической и термической обработок в большей степени сказывается тогда, когда электрохимическое полирование проводилось до, а не после термообработки, хотя в обоих случаях удалялся слой металла одинаковой толщины.
Отмеченное выше положительное влияние предварительного электрохимического полирования на эффективность термооксидирования электротехнической стали связано прежде всего с удалением поверхностного некондиционного слоя. В отсутствие его повышается активность действия окислительной среды на всю массу металла. Удаление такого же слоя травлением оказывает относительно меньшее положительное влияние. Возможно, что наличие сорбированного кислорода в поверхностном слое электрохимически полированного металла благоприятно сказывается на процессе термодиффузии в окислительной среде и формировании на металле оксидного слоя.
Приведенные выше материалы позволяют считать, что улучшение электромагнитных характеристик сплавов под влиянием электрохимического полирования связано с одновременным действием трех факторов: удалением внешнего некондиционного слоя металла, повышением класса шероховатости поверхности и обогащением вновь формирующегося тонкого поверхностного слоя кислородом. Эти факторы в большей или меньшей степени действуют как при электрохимическом полировании, так и в некоторых других случаях анодной обработки. Например, отражательная способность поверхности образцов стали Э310, обработанных в фосфорносернокислом электролите с добавкой 3% уротропина, была ниже, чем образцов, обработанных при том же режиме в фосфорносернохромовокислом электролите. Повышение же магнитной проницаемости образцов в обоих случаях было одинаково.
Проведенные исследования позволили предложить способ анодной обработки магнитномягких материалов с последующей термообработкой, дающий возможность улучшить их эксплуатационные характеристики.