Технология электрохимического полирования
Особенности технологического процесса
Технологический процесс электрохимического полирования состоит из операций механической и химической подготовки поверхности металла, полирования и последующей обработки полированных деталей. В зависимости от того, какие цели преследует электрохимическое полирование, схема технологического процесса несколько изменяется. Хотя такая обработка повышает на 1—2 класса шероховатость поверхности, она может при этом оставить заметными отдельные глубокие риски, раковины, удаление которых связано с большим съемом металла. В подобных случаях следует провести предварительную обработку абразивными порошками. При этом число переходов будет меньше, чем в случае обработки поверхности без электрохимического полирования, что благоприятно скажется на экономике процесса в целом. Ручное абразивное шлифование может быть иногда заменено галтовкой или гидроабразивной обработкой, что применимо в основном при декоративной отделке. В других случаях, когда указанные дефекты поверхности не влияют на эксплуатационные свойства деталей, механическая подготовка является излишней.
Для очистки поверхности деталей от жировых загрязнений применяется химическая обработка в органических растворителях, водных моющих растворах с добавками поверхностно-активных веществ или электрохимическое обезжиривание. Составы соответствующих растворов и режимы работы идентичны применяемым при подготовке деталей перед осаждением металлических покрытий и приводятся в литературе по гальванотехнике.
Тонкие окисные пленки, окалина, продукты коррозии могут быть удалены с поверхности металла при электрохимическом полировании. Однако этой возможностью не следует злоупотреблять. Для растворения толстого слоя термической окалины приходится увеличивать продолжительность электролиза. Поэтому целесообразно окалину предварительно удалить травлением. Тонкие окисные пленки, прижоги, цвета побежалости не требуют применения этой операции.
При электрохимическом полировании независимо от того, выполняется оно в стационарных ваннах, автоматических установках или с применением проточного электролита, необходимо обеспечить строгое поддержание режима электролиза, контроль и корректирование раствора. Особенно важным является соблюдение температурного режима работы ванны. Во избежание перегревания раствора за счет выделяющегося джоулева тепла объемная плотность тока не должна превышать 1—1,5 А/л. Некоторое превышение этого значения допускается при работе с проточным охлаждаемым электролитом и при полировании ленты и проволоки с непрерывным протягиванием их через ванны. Выравнивание температуры в объеме ванны достигается перемешиванием или циркуляцией электролита, перемещением обрабатываемых деталей.
Работая с концентрированными растворами при повышенной температуре, необходимо ежедневно контролировать их плотность и добавлением воды поддерживать ее значение в требуемых пределах.
Подсчет количества воды, необходимой для получения электролита определенной плотности, проводится по формуле
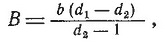
где В — количество воды, необходимой для разбавления электролита, л; b — количество электролита, подлежащего корректированию, л; d1 — плотность электролита до разбавления, г/мл;
d2 — требуемая плотность электролита после добавления воды, г/мл.
Добавление воды следует проводить в конце смены, чтобы электролит 8—10 ч не находился в эксплуатации.
Изменение состава электролита, режима электролиза приводят к ухудшению качества полирования. Причины таких неполадок при обработке в производственных условиях изделий из стали, меди, никеля, алюминия и сплавов этих металлов и рекомендации по их устранению приведены в работе [91 ].
Если электрохимическое полирование является заключительной операцией технологического процесса, детали после тщательной промывки в проточной холодной и горячей воде сушат теплым воздухом или в сушильном шкафу. Протирка деталей теплыми сухими опилками или чистой ветошью благоприятно сказывается на их внешнем виде. Для повышения стойкости против коррозии полированные детали подвергают дополнительной обработке — пассивированию. Как было указано выше, стальные детали обрабатывают в течение 10—15 мин в 10%-ном растворе едкого натра при температуре 60—80° С, детали из меди, алюминия и сплавов этих металлов — в растворах, содержащих хроматы. После такой химической обработки детали быстро и тщательно сушат. Перерыв между операциями полирования и пассивирования не допускается.
В тех случаях, когда на электрохимически полированные детали нужно осадить гальванические покрытия, наличие на металле окисной пленки будет препятствовать прочному сцеплению покрытия с основой. Для активации поверхности после полирования и промывки детали декапируют в 5%-ном растворе соляной кислоты, промывают и сразу же загружают в ванну покрытий. Операция декапирования особенно необходима при осаждении покрытий из щелочных электролитов. При работе с сильно кислыми электролитами, например хромирования, декапирование можно исключить, так как при загрузке полированных деталей в такую ванну без тока происходит разрушение окисной пленки.
Производительность процесса электрохимического полирования не связана ни с величиной и конфигурацией обрабатываемых деталей, ни с механическими свойствами материала, из которого они изготовлены. Она определяется размерами ванн и мощностью источника тока, которые могут быть увеличены без больших затрат. Несложность и универсальность оборудования, возможность одновременной обработки в одной ванне большого количества деталей отличают электрохимический способ от других способов декоративной и чистовой обработки.