Кислоты
Из органических кислот были опробованы карбоновые — масляная и щавелевая, ароматическая бензойная, оксикислоты жирного ряда — молочная, винная и лимонная, оксикислота ароматического ряда — салициловая. Добавки вводили в количестве 0,02—0,25 моль/л в смеси I и П. Электролиз проводили при температуре 65—70° С.
Ни одна из этих добавок не уменьшает съема металла при электролизе, а некоторые из них увеличивают съем. Положительное действие добавок сказывается прежде всего на отражательной способности нержавеющей стали. При анодной обработке образцов в смеси II с добавкой 0,5 моль/л молочной кислоты равномерно блестящая поверхность получается при плотностях тока 15— 75 А/дм2. В растворах, содержащих лимонную кислоту, также достигается высокий блеск поверхности, но при низких плотностях тока имеет место точечное травление. Более положительное влияние оказала добавка винной кислоты. Салициловая кислота, которую вследствие ее малой растворимости вводили в меньшем количестве, оказывает менее эффективное влияние на повышение отражательной способности поверхности металла и не предотвращает его травления.
Шероховатость поверхности при обработке образцов в указанных электролитах повышается от 6 до 8-го класса. Коэффициент эффективности сглаживания ниже, чем в электролитах, не содержащих добавок, что связано с относительно большим съемом металла в первом случае. Добавка щавелевой кислоты позволяет повысить коэффициент эффективности сглаживания за счет более интенсивного сглаживания шероховатости поверхности металла.
Эффективность действия органических кислот в направлении повышения блеска и предотвращения травления поверхности в большой мере сказывается при введении их в кислотную смесь II. В смеси I, отличающейся повышенным содержанием воды, при той же концентрации добавок достигается меньший блеск поверхности металла.
Положительное влияние на процесс полирования добавок в электролит органических кислот в меньшей степени сказывается при обработке углеродистой стали. В этом случае только добавка молочной кислоты уменьшает травление. Отражательная способность поверхности металла получается ниже, чем при обработке нержавеющей стали.
Сопоставление влияния органической кислоты (лимонной), амина (уротропина) и спирта (маннита) на характеристики процесса полирования углеродистой стали показывает преимущество добавки уротропина, обеспечивающего большее относительное сглаживание при сравнительно высоких значениях коэффициента эффективности сглаживания и отражательной способности (рис. 28).
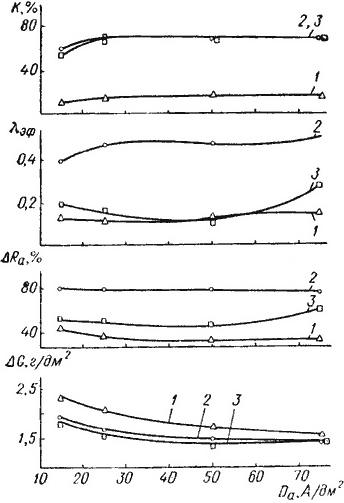
Рис. 28. Влияние добавки в фосфорносернокислый электролит лимонной кислоты (1), уротропина (2), маннита (3) на характеристики процесса полирования углеродистой стали при различных плотностях тока
Из опробованных электролитов с добавками органических соединений, о которых было сказано выше, практический интерес могут представить следующие составы:
| 1. | Фосфорная кислота | 50% (объемные доли) |
| Серная кислота | 50% » » | |
| Уротропин | 8—10 г/л | |
| 2. | Фосфорная кислота | 50% (объемные доли) |
| Серная кислота | 50% » » | |
| Винная кислота | 80 г/л | |
| 3. | Фосфорная кислота | 65% (массовые доли) |
| Серная кислота | 15% » » | |
| Вода | 15% » » | |
| Триэтаноламин | 5% » » | |
| 4. | Фосфорная кислота | 50% (массовые доли) |
| Серная кислота | 50% » » | |
| Молочная кислота | 40 мл/л |
В указанных составах плотность фосфорной кислоты 1,7 г/мл, серной кислоты — 1,84 г/мл. Анодная плотность тока во всех
случаях составляет 25— 50 А/дм2, температура для электролитов 1, 2 — 60— 70° С, в электролитах 3, 4 —50—60° С.
Указанные электролиты целесообразно использовать для полирования легированных сталей типа 1Х18Н9Т. Для углеродистых сталей приемлемые результаты могут быть получены в электролите 1.