Полировка листов, ленты и проволоки
Полирование листового проката, ленты и проволоки ведут на специальных установках, в которых предусмотрено непрерывное движение обрабатываемого материала в электролите. Для полирования листов предложено 1 устройство, включающее штанги-катоды с внутренними продольными полостями и отверстиями в направлении обрабатываемой поверхности. Электролит, подаваемый в полость катода, через отверстия заполняет межэлектродное пространство, в котором перемещается лист.
Обработку ленты и проволоки производят протягиванием их последовательно через ряд ванн, в которых, помимо основной операции, выполняются предварительная операция очистки поверхности от загрязнений, промывки и последующие пассивирование и сушка. Переход обрабатываемого материала из одной ванны в другую осуществляется через сальники, уплотняемые сжатым воздухом давлением 2—4 атм. Для предотвращения смешивания различных растворов из смежных ванн в отсутствие уплотнения сальников в ранее известных конструкциях перед заправкой обрабатываемого материала в установку или прекращении работы электролиты сливали в отдельно расположенные баки, что часто выполнялось вручную. В новой конструкции в одной установке скомпонованы рабочие ванны и резервные, используемые для хранения электролитов [65]. Резервные ванны для растворов обезжиривания, полирования, пассивирования расположены параллельно основным рабочим ваннам и соединены с ними через дно химически стойкими шлангами. Заправка ленты или проволоки в установку производится тогда, когда растворы в рабочих ваннах находятся ниже уровня сальников. Затем в сальники подается сжатый воздух. С помощью подъемного устройства резервные ванны поднимаются и растворы переливаются из них в рабочие ванны, заполняя их до нужного уровня. По окончании работы, опуская резервные ванны, понижают уровень растворов в рабочих ваннах ниже сальников, после чего прекращают подачу в сальники сжатого воздуха.
Промывку проволоки или ленты после очистки, полирования и пассивирования ведут в проточной воде, которая сменяется со скоростью 5—10 объемов в час, или с помощью душа, сильной струей омывающего всю поверхность металла.
Одним из наиболее важных и сложных вопросов является способ подачи постоянного тока на движущуюся ленту. Скользящие контакты, погруженные в электролит или смонтированные вне электролита над ваннами, весьма ненадежны. Они быстро изнашиваются, в особенности под действием кислот, и являются одной из причин местного перегрева ленты, что приводит к ее растравливанию. Большая плотность тока также затрудняет применение подобных устройств. Значительно более надежным является бесконтактный биполярный способ обработки (рис. 53). По этому способу электроды в ванне электрообезжиривания подключаются к положительному полюсу источника тока, а электроды в ванне полирования — к отрицательному полюсу. Соответственно участки ленты в ванне электрообезжиривания поляризуются отрицательно, а в ванне полирования — положительно. Так как плотности тока в этих ваннах различаются почти в 10 раз, питание их следует проводить от различных источников тока напряжением 12—24 В.
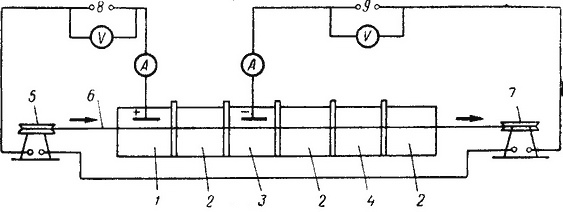
Рис. 53. Схема установки для электрохимического полирования ленты и проволоки с биполярной подачей тока:
1 — ванна катодного обезжиривания; 2 — ванны промывки в воде; 3 — ванна анодного полирования; 4 — ванна химического пассивирования; 5 — передающая бобина; 6 — обрабатываемый материал; 7 — принимающая бобина; 8,9 — источники постоянного тока
Режим электролиза выбирают в соответствии с применяемым электролитом и обрабатываемым металлом, причем, учитывая непрерывное движение анода, токовую нагрузку можно принять несколько выше, чем в стационарных ваннах. При полировании ленты или проволоки из медных сплавов анодная плотность тока может быть повышена до 70—100 А/дм2.
Хотя повышение плотности тока интенсифицирует процесс обработки, при выборе ее оптимальных значений необходимо учитывать и другие обстоятельства. Производительность установки определяется скоростью движения обрабатываемого в ней материала. В свою очередь, эта величина связана с толщиной слоя металла, который требуется растворить, и длиной ванны. Чем выше плотность тока, тем быстрее идет процесс анодного растворения. Чем больше длина ванны, тем с большей скоростью можно протягивать в ней материал. Но возможность с полезным результатом увеличивать оба параметра ограничена. Возрастание длины ванны пропорционально увеличивает поверхность обрабатываемого металла и, следовательно, требуемую силу тока на ванне. Повышается объемная плотность тока, что может привести к перегреву электролита. Одновременно увеличивается и токовая нагрузка на металл, что при больших ее значениях вызывает сильное разогревание материала. Нарушение теплового режима процесса недопустимо, так как приведет к ухудшению качества анодной обработки — появлению матовых пятен и травлению поверхности металла. Поэтому стремление к повышению плотности тока и, следовательно, скорости электрохимического процесса ограничено необходимостью предотвращения нежелательных тепловых процессов в зоне реакции.
По опытным данным, допустимая объемная плотность тока в электролитах на основе фосфорной кислоты составляет 2—3 А/л. Токовая нагрузка на единицу сечения медных сплавов при их полировании биполярным методом не должна превышать 7— 10 А/мм2. Учитывая эти параметры, в ванне длиной 600 мм и объемом 120 л при анодной плотности тока 50 А/дм2 можно обрабатывать ленту шириной 80 мм, толщиной 0,2—0,6 мм со скоростью 0,6—0,8 м/мин. При обработке ленты с большей площадью поперечного сечения токовая нагрузка на нее может быть повышена, но одновременно потребуется и увеличение количества электролита, с тем чтобы сохранить допустимую объемную плотность тока.
Для повышения производительности установок непрерывной анодной обработки ленты и проволоки с биполярной поляризацией есть несколько путей. Можно пропускать материал одновременно в несколько ниток, но объем ванн при этом должен быть значительно увеличен и приняты эффективные меры для стабилизации теплового режима работы всей массы электролита. Другой путь — применение ванны полирования большой длины, что позволяет увеличить скорость протягивания через нее обрабатываемого материала.
Препятствие при полировании с биполярным включением большой поверхности металла, о чем говорилось выше, устраняется путем разделения ванны перегородками из диэлектрического материала, например винипласта, на отдельные небольшие секции. Питание ванны постоянным током проводится по такой схеме, что в смежных секциях обрабатываемый металл приобретает разноименную полярность. Требуемая для полирования сила тока будет определяться величиной поверхности металла, находящегося в одной секции. Размер секции по длине ванны выбирают таким, чтобы обработка находящейся в ней поверхности металла проходила в пределах допустимых токовых нагрузок. Чем больше суммарная длина секций, в которых металл поляризуется анодно, тем с большей скоростью можно протягивать ленту или проволоку в установке. Перемежающаяся катодная поляризация металла не ухудшает заметно качества полирования. Необходимо только обеспечить, чтобы электрохимическая обработка металла в последней секции ванны проходила при его анодной поляризации.
Перегородки между секциями играют лишь роль диэлектрических экранов и поэтому не требуется ни герметичного соединения их с корпусом, ни уплотняющих сальников на участках прохождения через них обрабатываемого материала. Такая конструкция установки применима при работе с электролитами, компоненты которых устойчивы против реакции катодного восстановления ионов, ухудшающей работу ванны. По этой причине не рекомендуется использовать электролиты, содержащие хромовый ангидрид.
Если электрохимическое полирование является одной из операций процесса термоэлектрохимической обработки пружинных материалов или подготовительной операцией перед нанесением электролитических покрытий, в общую компоновку установки могут быть включены печь для термообработки или ванны для осаждения покрытий.
1 Авт. свид. № 176150.