Регенерация электролитов
Накопление в полировочном электролите солей трехвалентного железа приводит к ухудшению качества полирования и травлению металла. Катодное выделение железа из такого раствора возможно лишь при высокой плотности тока и низком выходе по току, что делает процесс не экономичным. Выделение железа в виде осадка солей практически невыполнимо, ввиду большой растворимости в электролите сульфата окисного железа. Метод регенерации отработанных полировочных электролитов основан на выделении железа в виде малорастворимой сернокислой закисной соли [91].
Для того чтобы началось осаждение соли железа в фосфорно-сернокислом электролите, необходимо предварительно восстановить имеющиеся в растворе ионы шестивалентного хрома и трехвалентного железа. Исследования, проведенные с целью разработки оптимальных условий осуществления этих процессов, показали следующее. При электролизе со свинцовым катодом и изоляцией анодного пространства пористой керамической диафрагмой скорость восстановления ионов шестивалентного хрома падает с увеличением катодной плотности тока. Средняя величина выхода по току при плотности тока 0,5; 1,0; 5,0; 10,0 А/дм2 составляет соответственно 83, 63, 47, 39%. Уменьшение плотности раствора за счет разбавления его водой способствует повышению скорости процесса.
Скорость восстановления трехвалентных ионов железа увеличивается с понижением плотности тока (рис. 29). По достижении предела растворимости на дно ванны начинает выпадать осадок FeSO4·H2O. С разбавлением электролита растворимость осадка увеличивается и скорость его выделения снижается. Поэтому процесс осаждения железа следует начинать при высокой плотности электролита и по мере ее понижения вследствие выпадения соли железа упаривать раствор. Практически плотность электролита при выделении железа поддерживают в пределах 1,74— 1,70 г/мл.
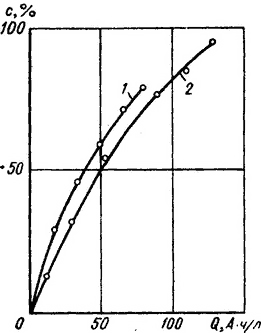
Рис. 29. Влияние режима электролиза на катодное восстановление трехвалентных ионов железа-; с — количество восстановленного Fe2O3; Q — количество электричества; катодная плотность тока: 1 — 1 А/дм2; 2 — 5 А/дм2
Процесс регенерации можно интенсифицировать, если вести электролиз при температуре 75— 80° С. При этом реакция катодного восстановления ионов трехвалентного железа идет одновременно с выпадением в осадок сернокислой закисной соли. По мере выпадения осадка плотность электролита уменьшается. При объемной плотности тока 1 А/л увеличение плотности раствора вследствие испарения воды компенсируется уменьшением плотности вследствие выпадения осадка соли железа. Расход электроэнергии на выделение 1 кг железа в пересчете на Fe2O3 составляет 10 кВт-ч. Регенерацию заканчивают, когда содержание Fe2O3 в электролите снизится до 1— 1,5% (массовые доли). Выпавший осадок FeSO4·H2O отстаивают и отделяют от раствора декантацией, после чего проводят корректирование электролита, анодно окисляя ионы трехвалентного хрома до шестивалентных,
Процесс анодного окисления ведут со свинцовыми электродами, изолируя катодное пространство пористой керамической диафрагмой. Большое значение для хода процесса имеет величина анодной плотности тока. При плотности тока до 1 А/дм2 идет растворение свинца с образованием хромовокислой соли и окисления ионов трехвалентного хрома почти не происходит. При плотности тока 4—10 А/дм2 анод покрывается пленкой двуокиси свинца и его. растворение практически прекращается. Наличие этой пленки и обеспечивает осуществление процесса анодного окисления ионов трехвалентного хрома. Скорость процесса зависит также от присутствия в электролите серной кислоты. В ее отсутствие скорость окисления быстро и резко падает, что вызывается растворением на поверхности анода пленки двуокиси свинца. Введение серной кислоты почти прекращает растворение пленки и обеспечивает эффективность процесса анодного окисления (рис. 30).
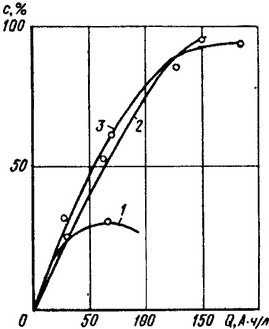
Рис. 30. Влияние содержания в электролите H2SO4 и количества электричества Q на анодное окисление трехвалентных ионов хрома:
1 — 0; 2 — 7; 3 — 15 (массовые доли, %): с—количество окисленного Cr2O3
Выход по току при окислении ионов трехвалентного хрома составляет в среднем 35—40%. С уменьшением содержания в электролите неокисленных ионов трехвалентного хрома выход по току уменьшается. Поэтому целесообразно оканчивать процесс, оставляя около 10% Cr2O3 от начального количества неокисленными. Расход электроэнергии на получение 1 кг CrO3 при анодном окислении Cr2O3 составляет 16 кВт-ч.
Если корректирование занимает несколько смен, в перерывах свинцовые аноды следует хранить в воде, слабо подкисленной серной кислотой, не счищая с них пленки двуокиси свинца. Перед загрузкой в ванну такие аноды осторожно промывают водой с помощью мягкой волосяной щетки.
После окончания процесса окисления в электролит добавляют недостающее по данным анализа количество кислот и, в случае необходимости, воды, после чего прогревают в течение 1 ч при температуре 90—100° С или выдерживают при комнатной температуре в течение 8—10 ч.
Для проведения регенерации отработанного полировочного электролита рекомендуются следующие режимы выполнения основных операций.
1. Катодное восстановление ионов трехвалентного хрома:
| Катодная плотность тока | 0,5 А/дм2 |
| Анодная плотность тока | 2—5 А/дм2 |
| Температура электролита | 18—25° С |
2. Катодное восстановление ионов трехвалентного железа и выделение сернокислой закисной соли:
| Катодная плотность тока | 0,5—1,0 А/дм2 |
| Анодная плотность тока | 5—10 А/дм2 |
| Объемная плотность тока | 0,7—1,0 А/л |
| Температура электролита | 70—80° С |
Если выделение железа проводят при комнатной температуре, то объемная плотность тока должна быть понижена до 0,1—0,5 А/л.
3. Окисление ионов трехвалентного хрома:
| Анодная плотность тока | 4—5 А/дм2 |
| Катодная плотность тока | 7—10 А/дм2 |
| Температура электролита | 20—40° С |
Этот режим применяется также при корректировании полировочного электролита в случае накопления в нем большого количества ионов трехвалентного хрома.
Для изоляции электродного пространства: анодного в первом и втором и катодного в третьем случае — используют керамические диафрагмы с толщиной стенки 3—4 мм и диаметром пор 2— 3 мкм или перфорированные свинцовые сосуды, обернутые двумя-тремя слоями плотной стеклянной ткани. Такие сосуды одновременно служат противоположными электродами.
В табл. 5 приводится характеристика основных неполадок, встречающихся при проведении регенерации, их причин и способов устранения.
| Признаки неполадок | Причины неполадок | Способы устранения неполадок |
| I. Восстановление CrO3 | ||
| Шестивалентный хром не восстанавливается или восстановление идет очень медленно | 1. Нарушение изоляции анодного пространства | 1. Проверить состояние пористых керамических диафрагм или дырчатых свинцовых электродов. Заменить стеклянную ткань на свинцовых электродах |
| 2. Высокая плотность тока на катоде | 2. Установить нужную катодную плотность тока | |
| 3. Пассивирование катодов | 3. Удалить стальной щеткой темную пленку на поверхности катодов | |
| Электролит разогревается и повышается его плотность | 1. Высокая анодная плотность тока | 1. Снизить анодную плотность тока до 0,5 А/дм2 |
| 2. Разогревание анолита | 2. Охладить анолит | |
| Увеличивается напряжение на ванне и снижается сила тока | 1. Нарушение контакта электродов с шинами | 1. Зачистить шины, улучшить контакт шин с электродами |
| 2. Повышение плотности электролита | 2. Разбавить электролит водой до требуемого удельного веса | |
| 3. Накопление осадка PbCrO4 в анолите и на анодах | 3. Удалить осадок, зачистить аноды, сменить анолит | |
| II. Выделение железа А. С нагреванием электролита |
||
| Восстановление и выделение железа происходит очень медленно или совсем не происходит | 1. Нарушение изоляции анодного пространства | 1. Проверить состояние керамических диафрагм или дырчатых свинцовых электродов. Заменить стеклянную ткань на свинцовых электродах |
| 2. Высокая плотность тока на катоде | 2. Установить нужную катодную плотность тока | |
| Непрерывно повышается удельный вес электролита и прекращается выделение осадка | Низкая объемная плотность тока (ниже 0,5 А/л) | Разбавить электролит и повысить объемную плотность тока (поставить дополнительные катоды). Если повысить объемную плотность тока невозможно, то снизить температуру электролита до 50— 60° С |
| Б. Без нагревания электролита | ||
| Восстановление и выделение железа не происходит или процесс идет очень медленно | 1. Нарушение изоляции анодного пространства | 1. Проверить состояние керамических диафрагм или дырчатых свинцовых электродов. Заменить стеклянную ткань на свинцовых электродах |
| 2. Высокая катодная плотность тока | 2. Снизить катодную плотность тока | |
| Содержание двухвалентного железа в электролите непрерывно растет, осадок перестает выделяться | 1. Низкий удельный вес электролита | 1. Нагревать электролит при 60—80 ° С до достижения плотности 1,74—1,76 г/мл |
| 2. Высокая объемная плотность тока (выше 0,5 А/л) | 2. Проверить объемную плотность тока; если последняя выше 0,5 А/л, вести процесс с нагреванием электролита | |
| Электролит разогревается и повышается его удельный вес (выше 1,70) | Высокая анодная плотность тока и вследствие этого разогревание электролита в керамических диафрагмах у анода | Проверить анодную плотность тока, разбавить анолит в диафрагмах свежим электролитом |
| III. Окисление трехвалентного хрома | ||
| Окисление Cr2O3 не происходит или происходит очень медленно | 1. Нарушение изоляции катодного пространства | 1. Проверить состояние керамических диафрагм или изоляцию на дырчатых свинцовых электродах. Заменить стеклянную ткань на свинцовых электродах |
| 2. Отсутствие пленки на анодах вследствие их загрязнения или слишком низкой анодной плотности тока | 2. Очистить аноды металлической щеткой и повысить анодную плотность тока | |
| 3. Низкая плотность электролита (ниже 1,70 г/мл) | 3. Прогреть электролит при 50—60° С до достижения плотности 1,7 г/мл | |
| Процесс окисления вначале идет нормально, затем быстро прекращается. Аноды покрываются пленкой желтого цвета | Отсутствие серной кислоты в электролите или слишком низкое ее содержание (ниже 3—5% в массовых долях) | Добавить серной кислоты по анализу. Очистить аноды металлической щеткой от пленки |
| Сильно разогревается электролит (выше 50° С) и повышается удельный вес | Большая катодная плотность тока; разогревание католита | Снизить катодную плотность тока (увеличить площадь катодов). Охладить католит |
Указанная схема — катодное восстановление ионов хрома и железа, выделение осадка закисной сернокислой соли железа и последующее окисление ионов трехвалентного хрома — получила дальнейшее развитие при разработке регенерации полировочных электролитов методом электродиализа 1 [47]. При работе по этому методу электролитическая ячейка разделялась катионитовой диафрагмой МК-41 на две секции. В первую секцию с катодом из титана марки ВТ1 вводили отработанный полировочный электролит, во вторую, куда помещали свинцово-сурьмянистый анод, вводили раствор серной кислоты (500 г/л). Электролиз вели при катодной плотности тока 7,5—26 А/дма, анодной плотности тока 5—17 А/дм2 и объемной плотности тока 12,5—17,5 А/л. В катодной секции происходило восстановление трехвалентных ионов железа до двухвалентных и частично до металла, а также шестивалентных ионов хрома до трехвалентных. При объемной плотности тока 11,7 А/дм2 содержание железа в растворе понижалось в 6—8 раз, а концентрация кислот не изменялась.
Для окисления трехвалентных ионов хрома после отделения от раствора осадка солей железа также использовали ячейку, разделенную катионитовой диафрагмой на две секции. В первую, катодную секцию, вводили отработанный электролит, во вторую, анодную — ранее регенерированный раствор. Катодом служил титан ВТ 1, анодом—свинцово-сурьмянистый сплав. Режим электролиза: катодная плотность тока 26 А/дм2, анодная плотность тока 17 А/дмг, объемная плотность тока 5 А/л.
При указанных условиях были получены положительные результаты регенерации электролита, применяемого для полирования нержавеющей стали, который содержал примеси железа, никеля и хрома. В производственных условиях рекомендуется применять для регенерации ванны разделение катионитовыми диафрагмами на три секции, что позволяет одновременно вести процесс выделения железа и окисления трехвалентных ионов хрома. После отстаивания и отделения механических примесей отработанный полировочный электролит вводится в первую и третью секции. При первоначальном пуске ванны вторая секция заполняется 10%-ным раствором серной кислоты. После выделения железа регенерированный полировочный электролит перекачивают в отстойник, отделяют от осадка и заливают его во вторую секцию ячейки вместо залитой туда первоначально серной кислоты, а в первую и третью секции вводят новые порции регенерируемого электролита. При этом во второй секций будет идти процесс анодного окисления трехвалентных ионов хрома, а в первой и третьей секциях — процессы катодного восстановления шестивалентных ионов хрома и выделения сернокислой закисной соли железа.
Метод электродиализа по сравнению с обычным электролизом позволяет ускорить процесс регенерации и осуществить непрерывный производственный цикл использования полировочного электролита.
1 Матвеева Т. Ф. Регенерация отработанных травильных и полировочных растворов методом электродиализа. Автореф. канд. дисс. Свердловск, 1971.