Полирование в электролитах на основе фосфорной кислоты
Фосфорная кислота является основным компонентом большинства электролитов, применяемых для полирования стали в отечественной промышленности. За рубежом подобные электролиты также используются уже в течение многих лет. По-видимому, пройдет еще некоторое время, пока они будут заменены более экономичными и технически эффективными электролитами на другой основе. В настоящее время большинство публикуемых работ посвящено усовершенствованию фосфорнокислых электролитов.
70—80%-ный раствор Н3РO4 рекомендуется в литературе для полирования нержавеющей стали. Однако без специальных добавок такие растворы не дают достаточно хороших результатов. Несравненно лучшее качество полирования сталей различных марок достигается в двухкомпонентных фосфорносернокислых, фосфорнохромовокислых и трехкомпонентных фосфорносернохромовокислых электролитах.
Выбор того или иного электролита связан прежде всего с составом обрабатываемого сплава. Хромоникелевые и высокохромистые стали полируются в смеси кислот, не содержащей хромового ангидрида. По данным [83], увеличение содержания в стали хрома от 7,4% до 40,7% сказывается на качестве ее обработки в электролите, содержащем 60% Н3РO4, 20% H2SO4, 20% H2O (массовые доли). При потенциалах анода до начала перепассивации (1,2 В) сглаживание микрошероховатостей уменьшается с увеличением количества хрома в сплаве. При потенциалах выше 1,3 В повышение количества хрома приводит к увеличению съема металла и сглаживанию поверхности. Увеличение содержания хрома способствует также повышению отражательной способности поверхности. Это обстоятельство согласуется с высказанными нами выше предположениями о роли пассиватора в процессе повышения отражательной способности металла.
Нержавеющие стали по их полируемости могут быть разделены на две группы [38]. Аустенитные стали (Х18Н10Т, Х17Г9АНЧ) полируются в фосфорносернокислых растворах, в которых содержание воды не должно превышать 20% (в массовых долях). При содержании воды 30% выявляются границы зерен. Добавление в электролит хромового ангидрида не влияет на качество полирования. Электролит оптимального состава для обработки указанных сталей содержит (массовые доли, %): 70— 65 H3PO4; 20—15 H2SO4; 10—20 H2O. Режим электролиза: плотность тока 60—80 А/дм2, температура 60—80° С. При большей температуре плотность тока может быть уменьшена до 20—30 А/дм2.
Для сталей других классов: аустенитно-мартенситных (Х15Н5Д2Т), мартенситных (2X13) и мартенситно-ферритных (Х17Н9) лучшее качество полирования достигается при наличии в электролите ионов шестивалентного хрома. Оптимальный состав электролита (массовые доли, %): 45—40 Н3РO4; 25—27 H2SO4; 4—5 CrO3; 26—28 H2O. Содержание воды в растворе не должно превышать 30%, в противном случае может иметь место точечное травление металла. Режим электролиза: плотность тока 35— 60 А/дм2, температура 75—90° С.
Наибольшее повышение блеска при обработке нержавеющих сталей в обоих электролитах достигается в первые 3—5 мин. Увеличение продолжительности электролиза для сталей неаустенитного класса свыше 10 мин может привести к небольшому их травлению.
Качество полирования улучшается с повышением гомогенности сплава. Стали указанных классов могут быть расположены в следующий ряд в направлении повышения качества отделки поверхности: мартенситные, мартенситно-ферритные, аустенитно-мартенситные, аустенитные. Для полирования хромоникелевых нержавеющих и кислотоупорных сталей рекомендуются как трехкомпонентный, так и двухкомпонентный электролиты.
Практика работы с фосфорнохромовокислыми электролитами выявила некоторые их недостатки по сравнению с фосфорносерно-хромовокислыми. При обработке в двухкомпонентном электролите профилированных деталей на углубленных участках не всегда удается достигнуть высокого качества отделки поверхности. При электролизе происходит катодное восстановление ионов шестивалентного хрома, что приводит к ухудшению работы ванны. Окисление же трехвалентных ионов хрома в отсутствие в электролите серной кислоты, как будет показано далее, затруднено. Необходимо также учитывать, что фосфорнохромовокислый раствор, не содержащий H2SO4, агрессивно действует на свинец, который часто применяется в качестве материала для катодов и футеровки ванн.
При обработке в растворах фосфорной кислоты или ее смеси с серной кислотой углеродистых и низколегированных сталей не удается достигнуть высокого блеска поверхности. Для получения эффекта полирования эти сплавы обрабатывают в электролитах, содержащих ионы шестивалентного хрома.
В наших опытах было выявлено влияние концентрации фосфорной кислоты и добавления в электролит серной кислоты на шероховатость поверхности стали 45. Анодная обработка в 85 и 65%-ных растворах H3PO4 при температуре 70° С сопровождается пассивированием металла; на поляризационных кривых имеется участок предельного тока. Поверхность стали имеет темно-серый цвет, существенного сглаживания не происходит. Уменьшение концентрации фосфорной кислоты приводит к увеличению съема металла и повышению интенсивности сглаживания микрошероховатостей. Электролиз в 30 и 15%-ных растворах H3PO4 при плотности тока выше 25 А/дм2 сопровождается явлениями периодической пассивности, которые выражаются в регулярных, противоположно направленных колебаниях тока и напряжения на ванне. С увеличением плотности тока амплитуда колебаний уменьшается. Наблюдения за внешним видом анода показывают, что период повышения тока и понижения потенциала связан с образованием на его поверхности темного рыхлого солевого слоя. Через некоторое время этот слой спадает, обнажая светлосерую поверхность металла, на которой начинается интенсивное выделение кислорода. Эти изменения сопровождаются скачкообразным повышением потенциала и уменьшением тока, что указывает на образование на аноде окисной пленки.
В разбавленном растворе H3PO4 при режиме периодической анодной пассивности достигается более эффективное сглаживание микрошероховатостей, чем в фосфорносернохромовокислом электролите, но при большем съеме металла. При плотности тока 50—100 А/дм2, температуре электролита 70° С и продолжительности электролиза 10 мин класс шероховатости поверхности может быть повышен от 5 до 8-го. Введение в разбавленный раствор фосфорной кислоты некоторых органических соединений благоприятно сказывается на процессе сглаживания микрошероховатостей.
В смеси, содержащей 65% H3PO4 и 15% H2SO4 (в массовых долях), явления периодической пассивности наблюдаются в узком интервале потенциалов в зоне предельного тока и прекращаются с повышением плотности тока. Эффективность сглаживания в такой смеси поверхности стали меньше, чем при ее обработке в разбавленном растворе фосфорной кислоты.
Добавление хромового ангидрида в количестве более 3% к 30%-ному раствору H3PO4 приводит к прекращению периодических явлений, уменьшению съема металла и одновременно к ухудшению сглаживания. Положительное влияние хроматов на процесс полирования проявляется преимущественно в повышении отражательной способности поверхности металла.
Уменьшение соотношения H3PO4 : H2SO4 в трехкомпонентном растворе приводит к увеличению съема металла и улучшению рассеивающей способности ванны. Увеличение содержания в электролите H2SO4 повышает его электропроводность и снижает вязкость. При содержании H2SO4 свыше 15% возможно частичное выпадение в осадок хромового ангидрида в виде CrO3·SO3.
Проработка электролитов, содержащих различные количества кислот, показала, что относительно больший срок службы имеют растворы при соотношении H3PO4 : H2SO4 = 5÷6.
Полученные нами основные технологические характеристики процесса полирования углеродистой стали 20 и легированной 1Х18Н9Т (рис. 26) относятся к смесям фосфорной и серной кислот следующих составов (массовые доли, %):
| I | II | III | |
| Фосфорная кислота | 60 | 50 | 80 |
| Серная кислота | 20 | 50 | 12 |
| Вода | 20 | — | 8 |
Количество воды дано без учета содержания ее в кислотах.
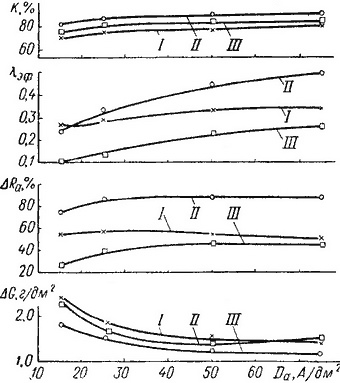
Рис. 26. Влияние состава кислотной смеси на характеристики процесса полирования углеродистой стали при различной плотности тока
В смеси II достигаются наибольшее сглаживание поверхности и коэффициент эффективности сглаживания при довольно большом съеме металла. Последнее особенно заметно для углеродистой стали. Поверхность нержавеющей стали получается блестящей, на углеродистой стали имеются следы точечного травления. Интенсивность травления возрастает при переходе к смеси III и в особенности к смеси I, содержащей наибольшее количество воды.
Лучшее качество обработки углеродистой и легированной сталей достигается в электролите II, но при всех опробованных плотностях тока и температуре раствора 70° С все же сохраняется точечное травление металла. Введение в эту смесь хромового ангидрида возможно только в небольшом количестве, так как в присутствии значительного количества серной кислоты он склонен частично выпадать в осадок. При необходимости введения в электролит большого количества хромового ангидрида или других растворимых в воде соединений целесообразно использовать смесь I.
Добавление в кислотную смесь хроматов способствует прекращению травления и повышению отражательной способности поверхности металла. Значительное повышение отражательной способности поверхности углеродистой стали происходит в электролитах, содержащих 3—6% (массовые доли) CrO3. Чем выше первоначальное содержание в растворе CrO3, тем дольше он будет работать без корректирования. Через раствор с 3% CrO3 (в массовых долях) до его корректирования можно пропустить в 2— 2,5 раза меньше количества электричества, чем через раствор с 6% CrO3, что объясняется более быстрым уменьшением в первом случае концентрации ионов шестивалентного хрома в результате, их восстановления на катоде.
Повышение концентрации CrO3 свыше 6—6,5% в электролите, содержащем H2SO4, нежелательно, так как при этом часть его может выпасть в виде мелкодисперсных кристаллов, что приведет к точечному травлению анода. Выпадение из раствора хромового ангидрида наблюдается и при уменьшении содержания в нем воды. Увеличение содержания воды до 30% приводит к снижению блеска поверхности металла, а свыше 30% — к появлению матовости и травлению.
С учетом указанных наблюдений для полирования углеродистых сталей целесообразно применять электролит следующего состава (массовые доли, %).
Фосфорная кислота...................60—80
Серная кислота ....................20—10
Хромовый ангидрид ..................5—6
Вода..........................15—4
Для связывания избыточной воды в фосфорносернокислом электролите рекомендуется вводить в него безводный сульфат натрия в количестве 1 массовой части на 1,27 массовых частей связываемой воды Сведений об эффективности этого предложения при эксплуатации промышленных ванн полирования не имеется.
Качество полирования в фосфорносернохромовокислом электролите повышается с увеличением в определенных пределах плотности тока и температуры электролита. Чем выше значения этих параметров, тем меньше времени требуется для достижения блеска поверхности металла. Нижним пределом можно считать температуру электролита 65° С. Не следует допускать повышения ее сверх 80° С из опасения местного перегрева металла, что может привести к травлению. Рабочий интервал плотностей тока обычно составляет 25—50 А/дм2, но может быть расширен в сторону больших значений. Например, полирование труб в проточном фосфорнохромовокислом электролите ведут при плотности тока 200— 250 А/дм2.
Продолжительность полирования устанавливают с учетом применяемой плотности тока. При температуре 70° С и плотности тока 50 А/дм2 хороший блеск поверхности углеродистой стали достигается через 4—6 мин, при плотности тока 100 А/дм2 — через 2—4 мин. Увеличение продолжительности электролиза до 10 мин несколько повышает отражательную способность и более заметно сказывается на шероховатости поверхности металла.
Повышение температуры электролита и продолжительности электролиза сопровождается увеличением съема металла. Повышение плотности тока при постоянном количестве электричества приводит к снижению выхода металла по току.
Скорость сглаживания микрошероховатостей достигает наибольших значений в первые минуты электролиза и затем резко снижается (рис. 27). Чем грубее исходная шероховатость поверхности, тем выше начальная скорость сглаживания, но это различие также заметно лишь в начале процесса.
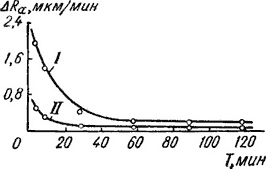
Рис. 27. Влияние продолжительности электролиза Т и шероховатости поверхности стали на скорость сглаживания ∆Ra в фосфорносернохромовокислом электролите. Классы шероховатости поверхности: I — 4-й, II — 6-й
Учитывая указанные обстоятельства, при использовании электрохимического полирования для чистовой обработки деталей
электролиз ведут в течение 10—15 мин при плотности тока 50— 100 А/дма.
Во время работы ванны под влиянием накапливающихся продуктов растворения анода рабочий диапазон плотностей тока и температуры электролита изменяется в сторону меньших значений. При содержании в растворе 2,5—3% (массовые доли) Fe2O3 хорошее качество полирования достигается при плотности тока 25—35 А/дм2 и температуре 60— 70° С.
Для приготовления фосфорнохромовокислого электролита необходимое количество CrO3 тщательно размешивают с небольшим количеством фосфорной кислоты до состояния кашицы, после чего постепенно вводят остальное количество H3PO4 и в случае надобности— воду. Плотность готового электролита 1,70—1,74 г/мл3. Трехкомпонентный электролит приготавливают, растворяя CrO3 в воде и добавляя к полученному раствору сначала фосфорную, а затем серную кислоты. Необходимо следить за полнотой растворения хромового ангидрида, в особенности при приготовлении трехкомпонентного электролита, так как наличие мелких нерастворенных частиц может привести к травлению металла в процессе полирования.
После смешения компонентов раствор прогревают при температуре 100—110° С до достижения плотности 1,72—1,74 г/мл3. Если не представляется возможным нагревать электролит до указанной температуры, то его упаривают при температуре 80—90° С до достижения требуемой плотности, после чего прорабатывают постоянным током 5 А-ч/л при анодной плотности тока 20— 30 А/дм2.
В процессе эксплуатации изменяются состав электролита и его физико-химические свойства. Особенно неблагоприятное влияние оказывает уменьшение концентрации шестивалентных ионов хрома. Допустимое соотношение количеств CrO3 : Cr2O3 не должно быть меньше 1,4—-1,3.
При эксплуатации электролита с изолированным катодным пространством, когда восстановления шестивалентных ионов хрома в рабочей зоне практически не происходит, через раствор можно пропустить 260 А·ч/л до накопления в нем 7—7,5% массовых долей железа в расчете на Fe2O3. В растворах, содержащих такое количество железа, полирование проводить нельзя — поверхность металла получается матовая, темная, со следами травления.
Основной причиной ухудшения работы полировочного электролита и выхода его из строя является уменьшение концентрации пассиватора — ионов шестивалентного хрома — и накопление солей трехвалентного железа. Следует отметить, что восстановление шестивалентного хрома происходит заметно быстрее в присутствии мышьяка. Поэтому при приготовлении полировочного электролита следует избегать применять кислоты, содержащие примеси мышьяка.
Стабильность работы электролита может быть значительно повышена, если предотвратить нежелательный процесс восстановления ионов шестивалентного хрома. Для этого ведут электролиз с изоляцией катодного пространства пористыми керамическими диафрагмами. В качестве католита используют фосфорную кислоту или ее смесь с серной кислотой. Убыль воды в результате испарения и уноса с деталями восполняют регулярным добавлением ее в ванну, после чего электролит выдерживают 10—12 ч. При непрерывной эксплуатации после добавления воды рекомендуется прогреть электролит при 90—100° С в течение 1—2 ч. Корректирование электролита добавлением кислот проводят по данным его анализа.
В случае невозможности вести полирование с изоляцией катодного пространства, по мере накопления в растворе трехвалентных ионов хрома проводят их анодное окисление. После того как содержание железа в электролите достигнет 7—7,5% в расчете на Fe2O3, раствор необходимо регенерировать.
В производстве часто проводят обновление отработанного электролита, заменяя 1/3—1/2 объема ванны свежеприготовленным раствором. После этого можно продолжать полирование, поскольку в растворе соответственно уменьшилось количество примесей и увеличилось количество пассиватора. Понятно, что таким путем нельзя ни увеличить срок службы первоначально используемого электролита, ни улучшить экономические показатели процесса полирования. Единственный способ достичь этого — провести регенерацию отработанного электролита, вывести из него железо и вернуть раствор в сферу производства.
О методе выведения железа из полировочного электролита, а также об условиях анодного окисления трехвалентного хрома, являющегося одним из этапов процесса регенерации, будет сказано далее.