Стойкость против коррозии
Повышение стойкости металлов против коррозии в результате электрохимического полирования было отмечено в ряде работ, краткие сведения о которых приведены в [91]. Особенно сильно это влияние сказывается при обработке нержавеющей стали и алюминия. Сравнительные испытания образцов алюминия с различной обработкой поверхности (прокатка, обивка песком, очистка щетками, травление, химическое и электрохимическое полирование) показали, что в растворе, содержащем 25 г/л NaCl, 10 м/л H2O2, 15 мл/л СН3СООН, наиболее стойкими оказываются образцы, полированные в щелочном фосфатно-карбонатном электролите.
П. В. Щиголев [99], исследовавший поведение алюминия в контакте с медью, цинком, магнием, нержавеющей сталью в 0,5 н. растворе NaCl, установил, что электрохимическое полирование приводит к значительному повышению стойкости образцов против коррозионного разрушения по сравнению с механически полированными образцами. При испытании в лабораторных условиях и промышленной атмосфере коэффициент отражения механически полированных образцов снижался значительно больше, чем полированных электрохимическим способом. Преимущество отражателей, изготовленных с применением электрохимического полирования, было подтверждено при сравнении их стойкости с отражателями, изготовленными путем вакуумной металлизации алюминия. Сочетание электрохимического полирования и анодирования алюминия дает эффективную защиту его от разрушения в концентрированной азотной кислоте при повышенной температуре [17].
Коррозия электрохимически полированного алюминия в агрессивной среде в начале испытаний идет медленнее, чем механически полированного, но с течением времени скорость коррозии в обоих случаях сближается, хотя внешний вид образцов длительное время остается различным. Механически полированные образцы быстро покрываются матовыми пятнами и теряют блеск, электрохимически полированные продолжительное время остаются блестящими.
Электрохимическое полирование высоколегированной стали типа 1Х18Н9Т является в настоящее время одним из наиболее эффективных способов повышения ее стойкости против коррозии в условиях промышленной атмосферы и морского климата. В сообщении [83] отмечено повышение стойкости электрохимически полированной нержавеющей стали в 60 агрессивных средах. Наряду с этим было выявлено, что в перегретом водяном паре при 400° С обработанные таким способом образцы ведут себя хуже, чем механически полированные. По данным [86], электрохимическое полирование вдвое замедляет коррозию стали 1X18Н9Т и стали 20 в воде высокой чистоты при температуре 310° С и давлении 100 атм. Разница скорости коррозии электрохимически полированных и неполированных образцов сохраняется в течение всего длительного периода испытаний, что говорит о стойком
защитном действии в данных условиях покрывающей металл пассивной пленки.
Электрохимическое полирование значительно увеличивает длительность индукционного периода до начала коррозии при испытании углеродистой стали в 3%-ном растворе NaCl [6]. Так, например, за первые 48 ч испытаний глубина коррозионных поражений неполированных образцов была 21,7 мкм, полированных в серофосфорнокислом электролите — 15,6 мкм, в фосфорнохромовокислом — 4,4 мкм, в электролитах с добавками ингибиторов БА-6 и БА-6 вместе с ПБ-5 — около 12 мкм. После 120 ч испытаний скорость коррозии стала одинаковой для всех образцов, независимо от того, в каком электролите они были полированы, а также для неполированных образцов.
Коррозионное поведение электрохимически полированной низкоуглеродистой стали изменяется в зависимости от среды, в которой ведутся испытания. Как видно из рис. 52, в дистиллированной воде и 4%-ном растворе NaCl такие образцы корродируют значительно медленнее, чем механически полированные [72]. В водных растворах органических кислот, серной и соляной кислотах в большинстве случаев сохранялась эта тенденция, но имели место исключения из правила. При испытании в растворе соляной кислоты электрохимическое полирование почти не сказалось на скорости коррозии стали, а при испытании в серной кислоте концентрацией выше 75% (массовые доли) и муравьиной кислоте концентрацией ниже 35% такая обработка привела к некоторому снижению стойкости против коррозии по сравнению с механически полированными образцами. По данным авторов работы, плотность тока и температура электролита не сказываются заметно на коррозионном поведении металла. Увеличение продолжительности электролиза до 30 мин приводит к повышению стойкости полированных образцов в солевом растворе. Более длительное полирование в этом отношении не имеет преимуществ.
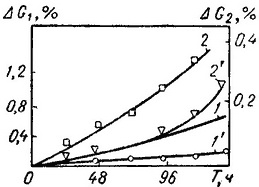
Рис. 52. Влияние электрохимического (1, 1') и механического (2, 2') полирования углеродистой стали на стойкость против коррозии в дистиллированной воде (1,2) и 4% -ном растворе NaCl (1', 2').
∆G1 — потеря веса в растворе NaCl; ∆G2 — потеря веса в воде; Т — продолжительность испытаний
В результате электрохимического полирования уменьшается скорость коррозии меди и латуни типа Л63 в растворах серной, соляной, уксусной, лимонной кислот, аммиака, хромового ангидрида, цианистого калия в довольно широком диапазоне концентраций этих реагентов [73]. В растворах азотной кислоты преимущества электрохимически полированных образцов почти не сказываются. Тенденция к повышению стойкости против коррозии электрохимически полированных образцов выявлена при их испытании в атмосфере 98%-ной относительной влажности в присутствии агрессивных газов: хлора, сероводорода, аммиака, окиси азота, хлористого водорода. Во всех случаях относительно большее повышение стойкости против коррозии показала медь. Электрохимически полированная латунь в атмосфере, содержащей 3—20% SO2, корродирует с большей скоростью, чем механически полированная. Преимущества электрохимического полирования сказываются при испытании образцов в среде с меньшим содержанием SO2.
Анодное полирование серебряных покрытий повышает их стойкость против коррозии и потускнения в среде влажного сероводорода и в 2%-ном растворе полисульфида калия, причем эффективность защиты связана с условиями электролиза [118]. Относительно лучшие результаты были достигнуты в случае, когда в цианистый полировочный электролит добавляли 7,2 г/л фтористого калия или 3,2 г/л маннита.
Коррозионные испытания молибдена в течение 1000 ч в растворах серной, фосфорной, соляной кислот различной концентрации показали, что электрохимическое полирование в 2—3 раза повышает стойкость горячекатаного металла. Для холоднокатаного листового молибдена изменение стойкости против коррозии в результате электрохимического полирования не столь велико, что можно объяснить различным состоянием исходной поверхности материала, подвергавшегося горячей или холодной прокатке [101 ].
Положительное влияние электрохимического полирования на стойкость металлов против коррозии связано с рядом факторов. В результате анодного растворения с поверхности металла удаляются инородные включения, могущие усилить действие местных коррозионных элементов. Повышение класса шероховатости поверхности и изменение микрорельефа приводит к уменьшению эффективной поверхности, контактирующей с внешней средой. Хотя эти факторы играют заметную роль в повышении стойкости металлов против коррозионного разрушения, наиболее важным следует считать образование на поверхности металла при электролизе пассивирующего слоя. От его природы, структуры и толщины прежде всего зависит улучшение антикоррозионных свойств материала.
Исследование кривых катодной поляризации в 4%-ном растворе КС1 электрохимически полированных образцов меди и образцов, с поверхности которых после полирования была удалена пассивирующая пленка, показало, что наличие этой пленки снижает коррозионный эффект [80].
При электрохимическом полировании никеля в фосфорно-хромовокислом электролите на поверхности металла образуется более совершенная окисная пленка, чем при его анодной обработке в 1 н. растворе серной кислоты [122]. Полированная поверхность в меньшей степени подвержена местным коррозионным разрушениям.
Влияние состава электролита на защитные свойства образующихся на металле пленок было выявлено в наших опытах по анодной обработке стали 20 в смеси фосфорной и серной кислот с добавками ряда органических соединений: триэтаноламина, уротропина, бутилового спирта, формалина, винной кислоты. Относительно большую стойкость при испытании в атмосфере 98%-ной относительной влажности показали образцы, обработанные в электролитах, содержавших добавки уротропина или триэтаноламина. Значительно менее эффективной оказалась добавка бутилового спирта, а добавка формалина привела к понижению стойкости против коррозии по сравнению с образцами, обработанными в смеси кислот.
Коррозионные испытания высоколегированной стали ЭИ474, обработанной в электролитах с добавками органических соединений, также показали, что наибольшую стойкость против коррозии имеют образцы, прошедшие полирование в растворах с добавками триэтаноламина или уротропина. При исходной шероховатости поверхности 5—6-го классов такие образцы не показали признаков коррозионного разрушения в течение 4 мес пребывания в среде 98%-ной относительной влажности. Наибольшее повышение стойкости против коррозии углеродистой и легированной сталей было достигнуто при полировании в фосфорносерно-хромовокислом электролите.
Обращает на себя внимание аналогичное направление влияния указанных добавок на блеск поверхности нержавеющей стали. Наибольшую интенсивность блеска имеют образцы, обработанные в электролите, содержащем ионы шестивалентного хрома, а из опробованных растворов с добавками органических соединений — содержащих уротропин или триэтаноламин. Такая аналогия подтверждает высказанные выше соображения о том, что как повышение блеска поверхности металла, так и увеличение его стойкости против коррозии является следствием образования на аноде пассивирующей пленки, в формировании которой участвуют ионы шестивалентного хрома или органические соединения. Сравнительно большая защитная способность пленок, образованных в растворах, содержащих ионы шестивалентного хрома, по-видимому, связана с тем, что хром включается в состав пленки, тогда как органические соединения присутствуют на металле за счет адсорбции.
Выше было показано, что окисная пленка, образующаяся на поверхности углеродистой стали при ее полировании в фосфорно-сернохромовокислом электролите, пористая. По-видимому, кроме макропор, выявляемых при контроле индикаторной бумагой, имеется более мелкая структурная пористость, которая также сказывается на защитной способности пленки. Обработка электрохимически полированных образцов в течение 20 мин в 10%-ном растворе NaOH при температуре 70° С приводит к повышению сплошности пленки. Очевидно, имеет место гидратирование окисла, увеличение за этот счет объема, занимаемого пленкой, и большее закрытие ею поверхности металла.
Уменьшение пористости пленки повышает ее защитную способность. При испытании в атмосфере 98%-ной относительной влажности первые признаки коррозии на электрохимически полированных образцах стали 20 появились через 5 сут, а на таких же образцах, прошедших обработку в щелочном растворе, — через 48 сут.
Влияние электрохимического полирования и химического пассивирования, а также сочетания этих процессов на коррозионное поведение аустенитной стали 1Х18Н9Т, аустенитно-мартенситной Х15Н5Д2Т, мартенситной 2X13 было выявлено в работе [39]. Аустенитную сталь полировали в фосфорносернокислом электролите и пассивировали в растворе HN03 при 45° С, образцы других марок стали полировали в фосфорносернохромовокислом электролите и пассивировали при 50° С в растворе, содержавшем 220 г/л HNO3 и 25 г/л К2Cr2O7.
Как видно из табл. 14 [39], наименьшую скорость коррозии в 3%-ном растворе NaCl показали образцы, подвергавшиеся пассивированию после электрохимического полирования. Такой способ защиты эффективнее, чем электрохимическое полирование с предварительным пассивированием или каждый из этих процессов в отдельности. Коррозия носит питтинговый характер. Испытания в атмосфере, содержащей 0,1% SO2, при относительной влажности 96% также лучше выдержали образцы, пассивированные после анодной обработки. Иной результат был получен при испытаниях в 0,5 н. растворе FeCl3. Наименьшую скорость коррозии показали образцы, полированные после пассивирования.
| Способ обработки | Марка стали | ||
| 1Х18Н10Т | Х15Н5Д2Т | 2X13 | |
| Скорость коррозии, г/м2 · ч · 103 | |||
| Зачистка | 1,85 | 3,53 | 25,40 |
| Пассивирование | 0,84 | 2,37 | 19,40 |
| Электрохимическое полирование | 0,49 | 0,53 | 7,65 |
| Пассивирование и электрохимическое полирование | 0,32 | 0,53 | 5,79 |
| Электрохимическое полирование и пассивирование | 0,21 | 0,61 | 4,83 |
Авторы работы считают, что в средах, не вызывающих питтинговой коррозии нержавеющей стали, наиболее положительный результат дает электрохимическое полирование с последующим пассивированием. В средах, вызывающих питтинговую коррозию, испытанные способы химической и электрохимической обработок увеличивают склонность стали к коррозионному разрушению.
Химическая обработка электрохимически полированного металла с целью повышения стойкости против коррозии должна учитывать как состав обрабатываемого материала, так и природу образовавшейся на его поверхности пассивирующей пленки. Необоснованный выбор растворов для такой обработки, как видно из следующего нашего примера, может привести к нежелательным результатам.
Образцы стали ЭИ474, полированные в фосфорносернокислых электролитах с добавкой 0,5% уротропина или 5% триэтаноламина, были подвергнуты обработке: одна часть в горячем 10%-ном растворе NaOH, другая — в концентрированной азотной кислоте с добавкой 5 г/л бихромата калия. Последний раствор применяется в промышленности для повышения стойкости против коррозии легированных сталей. Образцы, обработанные по первому способу, при испытании в течение 18 мес не показали никаких признаков коррозии. Стойкость образцов, обработанных по второму способу, была ниже, а в некоторых случаях уступала стойкости полированных образцов, не подвергавшихся дополнительной обработке. Такой результат, по-видимому, объясняется разрушением органических компонентов адсорбционного слоя на металле под воздействием сильно окислительной среды.
Следует отметить, что при эксплуатации деталей, изготовленных из стали ЭИ474, в среде с высокой относительной влажностью, электрохимическое полирование с последующей обработкой в щелочном растворе является более эффективным способом защиты их от коррозии, чем известные способы химического пассивирования.
Повышение стойкости против коррозии алюминия и его сплавов, полированных в фосфорносернохромовокислом электролите, достигается дополнительной обработкой в течение 10 мин в 10%-ном растворе калиевого хромпика при комнатной температуре. Механизм действия указанного раствора весьма подробно рассмотрен в литературе применительно к анодированному алюминию и, по-видимому, может быть распространен на случай обработки электрополированного металла.
Применительно к медным сплавам — бронзам различных марок и нейзильберу, электрохимически полированным в фссфорно-хромовокислом электролите, нами была опробована дополнительная обработка их при комнатной и повышенной температуре в кислых (65—120 г/л K2Cr2O7 и 1,2—20 г/л H2SO4) и щелочных (5—50 г/л K2Cr2O7 и 14—140 г/л NaOH) растворах хромпика при кратковременной и длительной выдержке [65]. Коррозионные испытания проводились в течение 30 сут при относительной влажности 98% и температуре 40° С.
Для оловянофосфористой и оловяноцинковой бронз лучшие результаты дала обработка их в течение 1 —1,5 мин при комнатной температуре в растворе, содержащем 100—120 г/л K2Cr2O7 и 2,5—3,5 г/л H2SO4; для бериллиевой и алюминиевой бронз и нейзильбера — в растворе, содержащем 60—70 г/л K2Cr2O7 и 1,5—1,7 г/л H2SO4.
Во всех случаях после 30 сут испытаний на необработанных образцах наблюдались потемнение поверхности и очаги коррозии. Электрохимически полированная поверхность несколько потеряла блеск, на некоторых образцах появились отдельные точки коррозии. Наибольшую стойкость показали электрохимически полированные образцы, подвергнутые дополнительной обработке в хроматных растворах.
В то время как на необработанных образцах нейзильбера первые признаки коррозии появились на третьи сутки испытаний, на электрохимически полированных — на шестые сутки, на образцах, подвергнутых после полирования химической обработке в указанных растворах, первые признаки коррозии были обнаружены лишь через 14 сут. Внешний вид образцов после полного цикла испытаний также отличался в пользу последнего варианта обработки. Положительное влияние такой дополнительной химической обработки связано с пассивированием металла на участках пор пленки, образовавшейся на его поверхности в процессе электрохимического полирования.
Достигнутое с помощью последовательной электрохимической и химической обработок повышение стойкости нейзильбера против коррозии позволило применить этот процесс вместо палладирования для деталей аппаратуры в тропическом исполнении.