Полирование вольфрама
Вольфрам. Электрохимическое полирование вольфрама применяется в электровакуумной технике и приборостроении для обработки проволоки, штырьков электронных ламп и некоторых других деталей. Большинство полировочных электролитов содержат едкую щелочь или фосфаты.
Исследование анодного поведения вольфрама в щелочных растворах показало [74], что результат процесса зависит от плотности тока и концентрации основного компонента в электролите.
Эффект полирования наблюдался в растворе с массовыми долями компонентов: 5—10% КОН и 5% Na2CO3 при температуре 25° С и плотности тока 0,5—10 А/см2. Напряжение на ванне, в зависимости от состава электролита и плотности тока, изменялось от 0,5 до 20 В. В слабощелочных электролитах напряжение на ванне достигает 50—70 В, и полирование при этом не происходит.
В сильно щелочных электролитах при низких плотностях тока наблюдается травление анода. Полирование происходит в режиме предельного тока. Дальнейшее повышение плотности тока до потенциалов, при которых идет выделение кислорода, сопровождается понижением блеска поверхности металла. Анодную обработку вольфрама рекомендуется проводить в щелочных растворах при рН больше 12. Оптимальными являются растворы, содержащие около 0,25 н ОН . На рис. 33 показано изменение области оптимальных плотностей тока, при которых происходит полирование в зависимости от состава щелочного электролита.
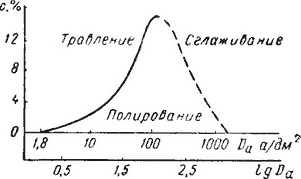
Рис. 33. Изменение области полирования вольфрама в зависимости от плотности тока Dа и содержания (с) в электролите NaOH (массовые доли)
Для улучшения качества полирования вольфрама и его сплавов с молибденом предложен 1 электролит следующего состава (массовые доли, %): 1—10 NaOH или КОН, 3—10 NH4OH. Электролиз ведут при температуре 20—40° С и плотности тока 0,5—3 А/дм2. В качестве катода используют нержавеющую сталь.
1 Авт. свид. № 298695.