Направляющие
Страницы: 1 2 3 4Более совершенны гидростатические направляющие, оснащенные регуляторами, обеспечивающими высокую статическую точность при простоте настройки (зазора). Широко применяют направляющие на базе диафрагменных регуляторов (рис. 2.3), которые отличаются высокими чувствительностью, надежностью, стабильностью, долговечностью и технологичностью. Конструкции регуляторов обеспечивают работу гидростатических направляющих в большом диапазоне рабочих зазоров, с дифференциальным силовым замыканием, при значительном изменении прилагаемой нагрузки, с различными способами замыкания, с астатическим регулированием и т. п. [13].
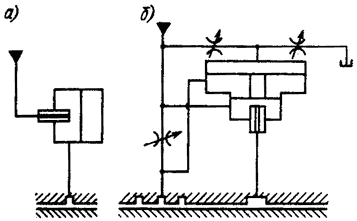
Рис. 2.3. Конструкции гидростатических направляющих с регуляторами, имеющими обратную связь по давлению (а) и по зазору (б)
Достоинства гидростатических опорных систем обусловили их широкое применение в направляющих и шпиндельных узлах различных по назначению металлорежущих станков. Однако в ряде случаев, главным образом в прецизионных станках (координатно-расточных и др.), возможности их использования в значительной степени ограничены из-за относительно больших расходов смазочной жидкости через рабочие зазоры в несущих опорах, приводящих к недопустимым для этих станков энергетическим потерям, следствием которых являются тепловые деформации корпусных деталей, а значит, снижение точности обработки. Кроме того, в базовых деталях возникают дополнительные механические деформации, обусловленные всплытием подвижного узла на сосредоточенных опорах, снижается демпфирующая способность гидростатических направляющих в направлении подачи без применения дополнительных устройств, вносящих трение скольжения.
Поэтому в настоящее время все более широко применяют направляющие скольжения с различными системами неполной разгрузки от веса подвижного узла. Такие системы обеспечивают снижение силы трения скольжения и уменьшение крутизны и протяженности «подающего» участка характеристики силы трения. Подвижной узел базируется непосредственно на станине, что обеспечивает сохранение высокой точности взаимного положения корпусных деталей. Применение направляющих с неполной разгрузкой весьма эффективно при отсутствии отрывных реакций и опрокидывающих моментов, значительных массах подвижного узла и относительно небольших силах резания. Все это характерно, например, для тяжелых координатно-расточных станков. Применяют механическую и гидравлическую разгрузки. Механическая чаще осуществляется с помощью подпружиненных роликовых опор, а гидравлическая — подачей смазочной жидкости под давлением в разгружающие опоры, причем давление может быть постоянным (если масса подвижного узла постоянна или мало меняется) и управляемым специальными системами [12].