Изготовление кувшина
Как отмечалось выше, многие выдувные изделия могут быть изготовлены с применением формы или свободным формованием (рис. 52). Для придания набору стекла и кувшину нужной формы используются сошки (рис. 52,а). С их помощью мастер постепенно сужает и оттягивает верхнюю часть будущего сосуда, причем эта операция (см. рис. 52, а) имеет место в обоих вариантах изготовления кувшина. Однако при выдувании в форму (рис. 52,6) мастер ограничивается лишь предварительным формованием верхней части кувшина, необходимым только для того, чтобы при закрытии формы не произошло деформирование пульки створками формы. После выдувания в форме проводятся дополнительные операции по доводке конфигурации корпуса (рис. 52, в) и заглаживанию дна (рис. 52,г).
При свободном же выдувании мастер, манипулируя сошками и гладилкой (вальком), а также регулируя подачу воздуха, полностью завершает формование корпуса будущего изделия. Однако в обоих случаях получается лишь полуфабрикат кувшина, который требует дальнейших отделочных операций (рис. 53).
Для проведения этих операций к дну кувшина прикрепляется понтия и он отделяется от стеклодувной трубки (рис. 53,а). При массовом производстве кувшинов для этой операции обычно используются хватки.
Верхняя кромка кувшина в окне стекловаренной или специальной нагревательной печи («кукушке») нагревается до размягчения (рис. 53,6). Далее мастер-отдельщик расширяет отверстие в верхней части кувшина с помощью небольшой металлической трубки (рис. 53, в) и сразу ножницами вырезает и выравнивает верхнюю кромку кувшина (рис. 53, г). После этого верхняя часть кувшина повторно разогревается для оплавления кромки и отгиба носика (рис. 53, д). Следующая операция— оформление ручки — производится непосредственно на корпусе кувшина. Для этого наборным стержнем набирают нужное количество стекломассы и подают к месту прилепа. Мастер-отдельщик прилепляет стекломассу в нужном месте и, обеспечив необходимое оттягивание стекла, отрезает его (рис. 53, е). После этого кувшин поворачивают на 180° прилепленным стеклом вниз. Путем неполного реверсивного вращения понтии с кувшином на поручнях кресла добиваются оттягивания стеклянного жгута до нужного размера (рис. 53,ж), быстро поворачивают кувшин жгутом вверх и, подхватывая его металлической трубкой, прилепляют свободный конец к верхней части корпуса кувшина (рис. 53, з).
После этого ручке придается окончательная форма с помощью трубки, и готовый кувшин отправляется на отжиг.
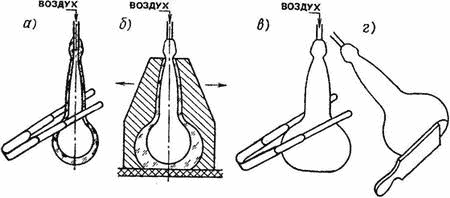
а — оформление набора (пульки); б — выдувание корпуса кувшина в раскрывной форме; в — свободное формование корпуса кувшина; г — оформление и заглаживание дна
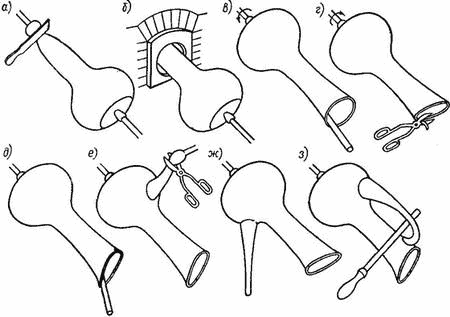
Рис. 53. Отделка горла и изготовление ручки кувшина
а — прикрепление понтии к дну и отделение корпуса кувшина от стеклодувной трубки; б — разогрев верхней части горла; в — расширение горла; г — вырезание и выравнивание верхней кромки; д — отгиб носика после разогрева; е — подача набора на ручку, прилеп к корпусу и отрезание; ж — свободное оттягивание набора для ручки; з — окончательное оформление ручки