Изготовление U-образных трубок
Такие изгибы необходимы при изготовлении манометрических трубок и трубок дли поглощения или очистки газообразных продуктов. Для получения U-образного сгиба берут отрезок стеклянной трубки, один ее конец оплавляют, а другой наглухо закрывают асбестом или пробкой. Середину трубки вносят в широкое пламя горелки и разогревают при равномерном вращении на довольно большом участке длины. Как только стекло достаточно разогреется, т. е. начнет свободно провисать, трубку вынимают из пламени и обеими руками, поддувая воздух в оплавленный конец, одним приемом сгибают ее так, чтобы концы и сгиб находились в одной плоскости. В противном случае изгиб быстро исправляют, пока стекло не остыло.
При изготовлении U-образной трубки небольшой высоты разогрев ее в середине уже готового отрезка не позволяет правильно поддувать воздух. Концы трубки вследствие небольшой ее длины сильно разогреваются и могут обжечь рот. В этом случае берут трубку больше заданной длины и затем, после сгиба, отрезают концы или один конец трубки, закрывают пробкой с вставленной в нее стеклянной трубкой меньшего диаметра. В эту трубку поддувают воздух при сгибании. Согнутую трубку после сгибания закаляют светящимся пламенем горелки и охлаждают на деревянной подкладке.
Иногда при изготовлении широкого U-образного сгиба пользуются другим методом. Размягчают стекло в пламени горелки и сгибают его под небольшим углом, затем снова размягчают стекло на небольшом расстоянии от первого сгиба и делают второй сгиб под небольшим углом, затем третий и т. д. до образования U-образного сгиба. Для сгибания этим методом требуется определенный навык, так как часто при этом образуется угловатый неровный изгиб.
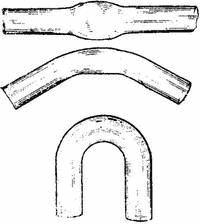
Рис. 33. Получение U-образного изгиба на широкой трубке
Сгибание более широких трубок (диаметром 15—20 мм) значительно сложнее (рис. 33). Широкую трубку нагревают при вращении недалеко от края на широком пламени Горелки. Затем вынимают из пламени и растягивают до небольшого диаметра, так чтобы оттянутая узкая часть трубки была достаточно длинной и в то же время прочной.
Узкую растянутую часть трубки вносят в горячую зону пламени и переплавляют посередине. На конце трубки образуется так называемая держава. Таким же образом получают державу на другом конце трубки, узкую часть которой отрезают ножом из твердого сплава. Конец одной державы заплавляется наглухо, а конец другой — оплавляется и служит для поддувания воздуха. Трубку берут обеими руками за концы держав и при вращении разогревают посередине до тех пор, пока стенки трубки в месте нагрева не начнут утолщаться. Процесс утолщения стенок в месте нагрева, сопровождающийся уменьшением внутреннего диаметра трубки, называют осаживанием стекла. Осаживание происходит под действием сил поверхностного натяжения, стремящихся сократить поверхность размягченного стекла.
Если при этом трубку с двух сторон несколько сжимать к центру при непрерывном вращении и слегка поддувать, то в месте нагрева образуется небольшое вздутие с толстыми стенками. Как только толщина стенок вздутия увеличится вдвое, его разогревают в зоне высокого температурного пламени до полного размягчения. Затем трубку вынимают из пламени и несколько растягивают так, чтобы диаметр разогретой части (вздутие) был бы несколько меньше диаметра остальных частей трубки, и резким движением левой руки, с одновременным поддуванием воздуха, быстро сгибают вверх, придавая сгибу U-образную форму.
Поскольку изгиб делают снизу вверх, на нижней части разогретой трубки собирается несколько больше размягченного стекла, чем на верхней. Это обеспечивает нормальную толщину стенки наружной стороны U-образного сгиба. В дальнейшем изделие подвергают отжигу.
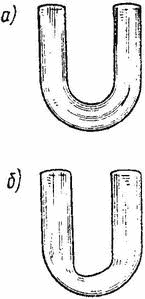
Рис. 34. Сгибание U-образной трубки
В процессе работы могут возникнуть следующие дефекты: неодинаковый диаметр места сгиба по длине (рис. 34, а), эллиптическое сечение согнутого колена и складка на внутренней стороне сгиба (рис. 34, б). Эти дефекты можно устранить повторным нагреванием места сгиба и поддуванием.
Трубки большего диаметра сгибать можно по частям. Трубку для этого нужно разрезать на алмазном диске таким образом, чтобы срез был косым и соответствовал половине угла сгиба (например, при сгибании трубки под прямым углом он будет равен 45°). Разрезанные косо торцы оплавляют на пламени горелки и спаивают. Затем обрабатывают на горелке для получения равнотолщинного сгиба.
При отсутствии алмазного диска угол скоса можно получить обработкой торцов разрезанной трубки на планшайбе.