Полуавтомат ТчФТ для заточки твердосплавных насадных фрез
Полуавтомат предназначен для алмазной заточки и доводки твердосплавных цельных и сборных насадных фрез, а также для абразивной заточки аналогичных стальных фрез. На станке ТчФТ (рис. 62) можно затачивать ножи для фрезерования длиной до 200 мм, для чего используется съемное приспособление. Этот станок повышенной точности класса II имеет гидравлический привод продольного и поперечного перемещений стола, поворота и зажима шпинделя делительной головки, зажима колонки шлифовальной головки на заданной высоте.
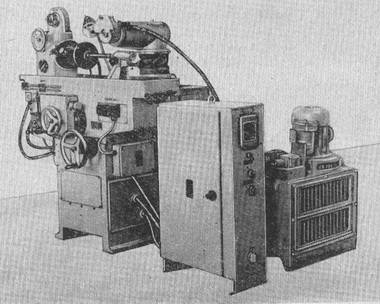
Рис. 62. Общий вид станка ТчФТ
Внутри коробчатой чугунной станины установлены гидрооборудование, насос и бак для смазочно-охлаждающей жидкости. В задней части станины в разрезной гильзе смонтирована колонка, которая перемещается в вертикальном направлении червячным редуктором, зубчатой рейкой и шестерней при помощи маховичка, расположенного на передней стороне станины.
На верху колонки установлена шлифовальная головка с горизонтальным прецизионным шпинделем. Шпиндель приводится во вращение от двухскоростного электродвигателя через ременную передачу. На верху станины поперечных направляющих установлена траверса, имеющая продольные направляющие для перемещения стола.
При настройке для подвода зуба фрезы до соприкосновения со шлифовальным кругом траверсу перемещают вручную при помощи маховичка, установленного на ее передней стороне. При заточке поперечная подача траверсы на заданную глубину врезания шлифовального круга выполняется автоматически гидроцилиндром, на штоке которого есть собачка, поворачивающая храповик с ходовым винтом.
Поступательно-возвратные перемещения стола при заточке происходят автоматически реверсивным гидроцилиндром. После совершения столом заданного числа ходов срабатывает счетно-импульсное реле, стол останавливается и происходит поворот фрезы, после чего он снова совершает заданное число проходов.
На поверхности стола с левой стороны установлена делительная головка с горизонтальным шпинделем, на конце которого устанавливается оправка для фрезы. На правой стороне стола соосно со шпинделем головки в корыте установлена задняя бабка с выдвижной пинолью, служащая для поддержки и поджима оправки фрезы. На шаг зуба фреза поворачивается автоматически подающей собачкой, получающей качательное движение при осевом перемещении червячного вала. Ход собачки настраивается в результате изменения величины обратного хода червяка при помощи профильного кулачка, устанавливаемого в одно из положений, соответствующих делению на 2, 3, 4, 6 и 8 зубьев.
Поворот шпинделя с фрезой ограничивается поворотным упором. После поворота фрезы на шаг зуба шпиндель головки поджимается гидроцилиндром при помощи двуплечего рычага.
Электрооборудование размещено в специальном шкафу, установленном рядом со станком.
Диаметр затачиваемых фрез, мм...... 80—200
Ширина фрезы, мм............. 4—200
Угол зубьев фрез, град:
передний................. 0—30
задний.................. 10—25
Число зубьев фрез............. 2, 3, 4, 6, 8
Скорость шлифования, м/с......... 14,5 до 33
Скорость продольной подачи, м/мин .... 1—4
Поперечная подача на глубину врезания за двойной ход стола, мм........... 0,05; 0,01; 0,015;
0,02; 0,025; 0,03; 0,035; 0,04
Мощность электродвигателей общая, кВт 2,4/2,6
Габаритные размеры, мм:
длина.................. 1500
ширина ................. 1500
высота.................. 1550
Габаритные размеры электрошкафа, мм:
длина.................. 600
ширина ................. 200
высота.................. 900
Масса станка без электрошкафа, кг .... 1200
Масса электрошкафа, кг.......... 75
Принадлежности, поставляемые со станком, следующие: оправки диаметрами 22; 27; 32; 35; 40; 45; 50; 60 мм с набором колец (комплект); фланец (2 шт.); круги шлифовальные ЧК150Х50Х32 —КЗКСМ2 (2 шт.), 1Т125Х 13x32 — КЗКСМ1 (2 шт.), АЧК150Х10, 2АС08-Б50 (2 шт.), АЧК150Х10, АС08-Б50 (2 шт.), АТ125Х5, АС016-15-100 (2 шт.), АТ125Х5, АС08-Б50 (2 шт.); центр; собачка; кольцо Н2-50Х42-2 (2 шт.); пластинки (2 шт.), ремни, манжеты и др.; техническая документация.