Неводные краски
Неводные краски в качестве дисперсионной среды содержат легкоиспаряющиеся низкокипящие (точка кипения ниже 100° С) органические растворители: спирты, эфиры и др. Неводные краски в свою очередь делятся на самовысыхающие и поджигаемые. Самовысыхающие краски применяются в индивидуальном и мелкосерийном производстве для окраски форм и стержней, изготовленных из химически твердеющих и самотвердеющих смесей; в них образование твердого красочного слоя обеспечивается выдержкой на воздухе в течение 15—30 мин. Поджигаемые краски применяются для крупных форм, формуемых по-сырому главным образом в массовом и крупносерийном механизированном и автоматизированном производстве отливок массой свыше 150 кг при минимальном промежутке времени между окраской и сборкой форм на конвейере. При использовании поджигаемых красок твердый слой красочного покрытия образуется за 1—3 мин. Особое преимущество поджигаемых красок состоит в том, что они наряду с предупреждением пригара устраняют брак по ужиминам.
В последние годы получили большое распространение неводные самовысыхающие (табл. 12), поджигаемые и подогреваемые, а также противопригарные краски на основе поливинилбутиральной смолы, разработанные НИИТмашем (г. Ленинград). Краски наносятся на рабочую поверхность формы пульверизатором, а сушатся пламенем газовых пропанбутановых, ацетиленовых, керосиновых и другого типа горелок. Для улучшения качества поверхности средних и крупных стальных отливок, получаемых в формах из жидкостекольной смеси, используется краска из 67% цирконовой муки и 27% гидролизного спирта, в котором предварительно растворяли 6% бакелитового лака. Краска плотностью 1,7—1,9 г/см3 наносится на поверхность формы, обработанную углекислым газом CO2. Поливинилбутиральные противопригарные краски (табл. 13) представляют собой суспензию наполнителя в коллоидальном растворе поливинилбутираля. В качестве растворителя при этом применяется этиловый (гидролизный) спирт. Большим преимуществом поливинилбутираля является то, что он выполняет в краске роль связующего и стабилизатора. Краски обладают хорошей кроющей способностью и высокой скоростью испарения (длительность высыхания на воздухе 30—40 мин).
Таблица 13. Составы (в вес. %) поливинилбутиральных противопригарных красок
| № п.п. | Наполнитель | Поливинилбутираль | Спирт (гидролизный) | Плотность, г/ см3; | Предназначены для отливок | |||
| Цирконовый концентрат | Графит черный | Графит серебристый | Тальк | |||||
| 1 | — | 35 | 10 | — | 2,5 | 52,5 | 1,10—1,25 | Чугунных |
| 2 | 60 | — | — | — | 2,5 | 37,5 | 1,75—1,85 | Стальных |
| 3 | — | — | — | 42 | 2,5 | 55,5 | 1,08—1,1 | Из цветных сплавов |
Учитывая недостатки припылов, которые хорошо покрывают лишь горизонтальные поверхности формы, для сырых форм в настоящее время применяют неводные противопригарные краски (табл. 14), в которых используют недифицитные быстровысыхающие и испаряющиеся растворители: отработанное машинное масло, керосин, асфальтовый лак и др. Краска наносится на поверхность сырой формы пульверизатором и подвергается тепловой обработке заливаемым в форму расплавом. Неводные краски обеспечивают малую шероховатость поверхности отливок и не требуют дополнительной их очистки. Они дешевы, просты в изготовлении и общедоступны для производства. Их применение увеличивает производительность и сокращает цикл изготовления отливок.
Таблица 12. Самовысыхающие противопригарные краски
| № п/п | Огнеупорные составляющие | Связующие добавки | Растворители | Плотность, г/см3 | Назначение | |||||||||||
| Графит черный | Графят серебристый | Цирконовый концентрат | Древесный пек | Нитролак 624 | Нитроэмаль НМЭ-25 | Лак № 68 | Лак № 16 | Растворитель 646 | Спирт технический или ацетон | Спирт этиловый | Ацетон | Уайт-спирит | Бензин | |||
| 1 | 23 | 15,5 | — | — | — | 15,5 | — | — | — | — | 23 | 23 | — | — | 1,04—1,06 | Для чугунных отливок |
| 2 | 37 | 13 | — | — | — | — | 37 | — | — | — | — | — | 13 | — | 1,25—1,30 | |
| 3 | 30 | 12 | — | — | — | — | 41 | — | 17 | — | — | — | — | — | 1,25—1,28 | |
| 4 | 45 | 5 | — | 5,5 | — | — | — | — | — | 44,5 | — | — | — | — | 1,25—1,28 | |
| 5 | 20 | 20 | — | — | — | — | — | 20 | — | — | — | — | — | 40 | — | Для форм и стержней отливок из сплавов на медной основе |
| 6 | — | — | 53 | — | 10 | — | 1 | — | 37 | — | — | — | — | — | 1,9-2,0 | Для стальных отливок |
Примечание. Составы 1, 2, 3 даны в % по объему, а составы 4, 5, 6 — в вес. %.
Нанесение красок на рабочую поверхность форм производится чаще всего пульверизаторами (рис. 133, а), а также кистями (рис. 133, б) вручную.
Таблица 14. Противопригарные краски для сырых форм
| Предназначены для отливок | Составы в объемных % | ||||||||||||
| Наполнители | Растворители | Связующие материалы | Добавки | ||||||||||
| Графит черный | Графит серебристый | Тальк прокаленный | Керосин | Уайт-спирит | Эфироальдегидная фракция | Спирт денатурированный | Машинное отработанное масло | Соляровое масло | Мазут | Асфальтовый лак | Пульвербакелит | Борная кислота | |
| Чугунных | 25 | 30 | 1 | 40 | — | — | — | 5 | — | — | — | — | — |
| 20 | — | 1 | — | 40 | — | — | — | — | — | 40 | — | — | |
| 20 | 20 | 1 | 55 | — | — | — | — | 5 | — | — | — | — | |
| — | 25 | 1 | 25 | — | — | — | 50 | — | — | . | — | — | |
| — | 20 | — | — | — | — | — | 80 | — | — | — | — | — | |
| Из медных сплавов | 2,5 | — | — | 10 | — | — | — | — | — | 87,5 | — | — | — |
| Из алюминиевых сплавов | — | — | 30 | — | — | — | — | — | — | — | — | — | — |
| — | — | 30—20 | 0,5—1,0 | — | 67—76 | 70 | — | — | — | — | 2,5—3,0 | — | |
| Из магниевых сплавов | — | — | 30—20 | 0,5—1,0 | — | 65—72 | — | — | — | — | — | 1,5—2,0 | 3-5 |
Последний метод применяется при получении крупных тяжелых и особо тяжелых отливок, когда применяются более густые краски.
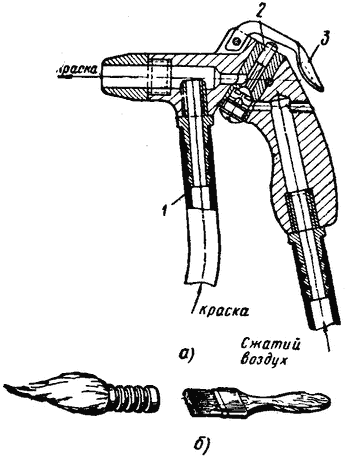
Рис. 133. Пульверизатор (а) и кисти (б) для окраски литейных форм: 1 — резиновый шланг, 2 — шток, 3 — рычаг