Расчет литниковой системы
При заниженных размерах литниковых каналов увеличивается длительность процесса заливки формы, что приводит к остыванию и понижению жидкотекучести расплава, а следовательно, к браку литья из-за недолива или спая. При завышенных размерах литниковых каналов расплав поступает в форму с высокой скоростью и с большим напором, оказывая значительное давление на внутренние поверхности формы. Вследствие этого могут произойти обвалы отдельных (в первую очередь выступающих) частей формы и отливка получится с искаженной конфигурацией.
Размеры элементов литниковой системы рассчитывают в зависимости от массы получаемых отливок, их сложности, толщины стенок и других факторов. Расчет ведут по экспериментально полученным нормалям и формулам, которые применимы только для отливок определенного характера. При расчете литниковой системы для чугунных отливок вначале определяют площадь поперечного сечения всех питателей Fпит и их количество, а сечение шлакоуловителя Fшл и стояка Fст находят по выработанным практикой соотношениям. Приведем одно из таких соотношений, нашедшее широкое применение в практике:
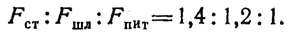
Площадь поперечного сечения всех питателей для чугунных отливок массой от 0,5 кг до 25 т может быть определена по формуле, предложенной работниками Ново-Краматорского машиностроительного завода:
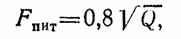
где Fпит — сумма сечений всех питателей; Q — масса отливки, кг.
Количество питателей назначается с учетом конфигурации отливки, возможности легкого их отделения от отливки. При получении сложных и тонкостенных отливок с большими площадями (корпусов машин, крышек, Плит и т. д.) форму необходимо залить через большое количество питателей. Отливки, имеющие небольшую площадь и значительную длину (стойки, рычаги и т. д.), заливают, как правило, через один питатель, направление которого совпадает с длинной стенкой отливки.
Пример расчета литниковой системы. Определим размеры элементов так называемой нормальной (с горизонтальным подводом расплава в полость по разъему формы) системы для отливки детали «кронштейн» (рис. 163) массой 100 кг, отливаемой из серого чугуна.
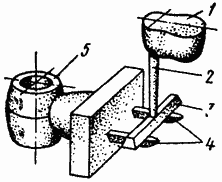
Рис. 163. Литниковая система для получения отливки детали «кронштейн»: 1 — литниковая чаша, 2 — стояк, 3 — шлакоуловитель, 4 — питатели, 5 — отливка
Суммарная площадь сечения всех питателей равна:
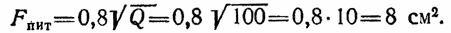
Площадь сечения шлакоуловителя и стояка найдем исходя из соотношения:
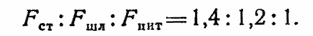
Тогда
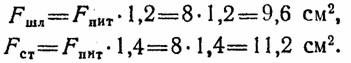
Диаметр стояка определяют из зависимости:

Исходя из удобства подвода расплава к отливке (по ходу) выбираем два питателя, направленных в основание кронштейна. Площадь сечения каждого питателя будет:
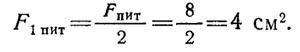
Размеры сечения питателя и шлакоуловителя назначаются в соответствии с выбранной трапециевидной формой сечения по нормалям (таблицам), составленным применительно к определенным группам отливок.
Правильность расчета литниковой системы в условиях производства контролируется на опытных отливках. При образовании дефектов, связанных с литниками, увеличивают или уменьшают их размеры по сравнению с расчетными и, таким образом, находят размеры элементов литниковой системы, обеспечивающие получение качественных отливок.