Типы литниковых систем
Литниковые системы делятся на горизонтальные и вертикальные. В первых системах расплав подводится в полость формы в горизонтальной, во вторых — в вертикальной плоскости. При машинной формовке чаще всего применяется горизонтальная литниковая система (рис. 162, а), которая характеризуется подводом расплава по разъему формы. В условиях массового и крупносерийного производства отливок из серого чугуна массой до 200 кг применяется горизонтальная дроссельная литниковая система (рис. 162, б), обеспечивающая хорошее очищение расплава от посторонних включений и более плавное его поступление в форму, что исключает размывы и разрушения ее отдельных частей.
Подвод расплава на нескольких уровнях (рис. 162, в) применяется при получении сложных и высоких отливок большой массы (станины станков, основания машин и т. п.), когда формовка ведется с помощью пескомета. Большое количество питателей и их расположение на различной высоте отливки создает возможность заполнить форму расплавом прежде, чем он начнет терять жидкотекучесть.
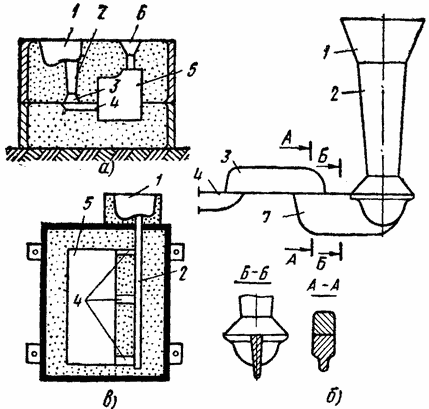
Рис. 162. Основные типы литниковых систем, применяемых в практике машинной и пескометной формовки:
а — нормальная горизонтальная, б — дроссельная, в — подвод металла на нескольких уровнях; 1 — чаша или воронка, 2 — стояк, 3 — шлакоуловитель, 4 — питатели, 5 — отливка, 6 — выпор, 7 — дроссель в виде щелевидного канала