Обжиг фаянсовых изделий
Режимы первого и второго обжигов фаянсовых изделий показаны на рис. 54.
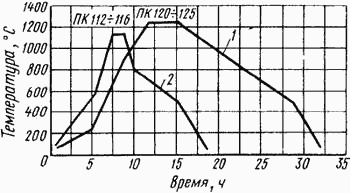
Рис. 54. Кривые режимов двукратного обжига фаянсовой посуды в туннельной печи: 1 — первого, 2 — второго
Первый (утельный) обжиг фаянсовых изделий разделяют на ряд периодов.
В первый период идет досушка изделий, удаление (испарение) влаги, сохранившейся в изделиях после сушки (1-4%, иногда выше). Он характеризуется медленным подъемом температуры до 240 ºC. Вода превращается в пар при 100 ºC, но более высокая температура в первый период обжига обеспечивает более эффективное прохождение процесса досушки по всей толщине стенок изделия. При большой скорости нагревания переход влаги в пар способствует увеличению давления пара во внутренних областях обжигаемого материала, что может привести к мгновенному, подобному взрыву, распаду всего изделия или отрыву отдельных участков. Для предотвращения этого предусматривают выдержку изделий при температуре 180-240 ºC. С увеличением толщины стенок изделия уменьшается скорость подъема температуры в этот период и увеличивается продолжительность выдержки.
Во втором периоде температуру обжига поднимают до оптимальной, обеспечивающей получение изделий с заданными физико-химическими свойствами. Для твердого фаянса она составляет 1230— 1280 ºC. С повышением температуры обжига выше оптимальной для данной массы ухудшаются физико-технические свойства изделий. Например, происходит образование более спекшегося материала, не смачиваемого глазурной суспензией при глазуровании.
В начальной стадии этого периода (300°С) начинается возгонка органических примесей (остатков растительного происхождения), присутствующих в массе.
С повышением температуры до 450 ºC и выше начинается выгорание органических примесей. Скорость выгорания органических веществ обратно пропорциональна квадрату толщины изделия и во многом зависит от избытка воздуха в печных газах (среда должна быть резко окислительная).
При температуре от 200 до 400 ºC в поры обжигаемых изделий внедряется сажистый углерод из дымовых газов. Выгорание этого углерода начинается при 400 °С и заканчивается при 1000 ºC. Если до 1000 °С в изделиях останется невыгоревший углерод или сохранятся остатки неиспарившейся кристаллически связанной воды (вода, входящая в состав кристалла, например, в каолините Al2O3 · 2SiO2 · 2H2O), то могут появиться дефекты («прыщи» и серый цвет материала) вследствие заплавления жидкой фазой некоторой части капилляров.
В интервале температур 450-1000 ºC каолинит теряет кристаллически связанную воду Al2O3 · 2SiO2 · 2H2O → Al2O3 · 2SiO2 +H2O↑. Скорость удаления кристаллически связанной воды зависит от природы глинистых материалов, их структуры, толщины стенок изделий и скорости нагрева в этом интервале температур. При этом наблюдается незначительная усадка изделий (до 0,5-1 %), которая не вызывает в них больших напряжений.
При температуре 575 °С происходит модификационное превращение В-кварца в ot-кварц. Этот модификационный переход, сопровождаемый увеличением объема кварца, осуществляется мгновенно. Объемное расширение кварца уменьшает усадку, происходящую за счет удаления кристаллически связанной воды. При обжиге толстостенных изделий при температуре 550-600 °С делают выдержку, чтобы обеспечить равномерный переход кварца из одной модификации в другую по всей толщине стенки. В противном случае в изделиях возникают микротрещины.
При температуре 700-800 ºC в массе начинают проходить процессы диссоциации (декарбонизации) карбонатов кальция и магния (СаCO3 и MgCO3) с выделением углекислого газа, заканчивающиеся при температуре 950-1000 °С, что сопровождается повышением пористости изделий.
При температуре 950-1050 ºC в массе возникают первичные кристаллы муллита 3Al2O3 · 2SiO2, способствующие увеличению прочности фаянса. Процесс роста нитевидных кристаллов муллита интенсивно проходит при температурах выше 1100 ºC.
С повышением температуры от 800 ºC до конечной температуры обжига (1280 °С) в материале образуется некоторое количество стекловидной фазы (расплава), которая только цементирует зерна дегидратированного глинистого вещества и кварца в поверхностях соприкосновения. Фаянс, обожженный при температуре 1230-1280 °С, упрочняется, но сохраняет достаточную пористость (18-19%), необходимую для глазурования.
Для обеспечения равномерного протекания перечисленных выше процессов в изделиях, расположенных в разных точках по сечению печного канала, при достижении максимальной температуры обжига делается выдержка.
Охлаждение (третий период) изделий проводят с высокой скоростью до температуры 600-550 ºC, при которой необходима выдержка для обратного модификационного перехода α-кварца в β-кварц, после чего возможно форсированное охлаждение изделий.