Формование изделий из пластичных масс
Для формования чашек также используют одношпиндельные полуавтоматы типа К/ДВеД1 и К/ДВеД («Тюрингия», ГДР) производительностью 300—900 чашек в час и более совершенные модели K/ДSA производительностью 1,2—1,6 тыс. чашек в час, а для формования тарелок — полуавтоматы типов К/ДТеД1 K/ДSA производительностью 300—650 шт. в час. Полуавтоматы комплектуются с сушилками и составляют основу поточных линий. На заводах для формования изделий также используют полуавтоматы фирм «Нетчш», «Дорст», «Цейдлер» (ФРГ), «Сервис Инжинирс» (Англия) и др.
Новый метод пластического прессования изделий разработан фирмой «Рам» (США). По этому методу изготовляют хозяйственный фарфор и полуфарфор, электрофарфор, химический фарфор и другие изделия. Для формования используют гидравлический пресс мощностью 90 т с удельным давлением прессования 20,7 МПа/см2 и скоростью прессования 0,02 м/с. Метод обеспечивает высокое качество изделий и снижает отходы на всех последующих стадиях производства.
Последовательность технологических операций пластического формования в зависимости от вида изделий приведена на рис. 46, а операций при формовании тарелок на полуавтомате при агрегатном способе производства и на механизированных линиях — соответственно на рис. 47 и 48.
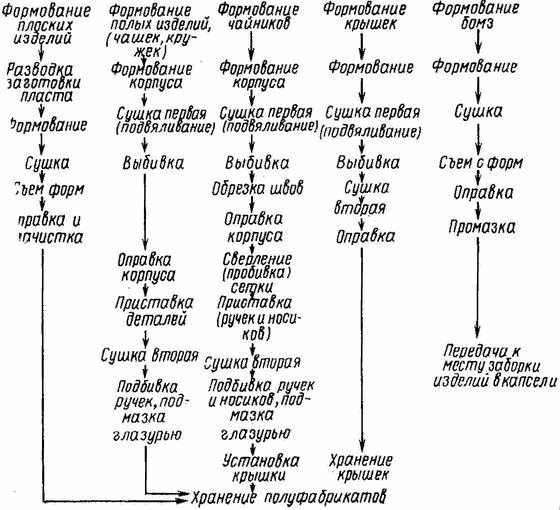
Рис. 46. Последовательность операций при пластическом формовании изделий
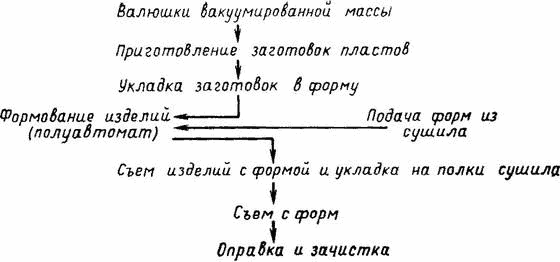
Рис. 47. Последовательность формования тарелок при агрегатном способе производства
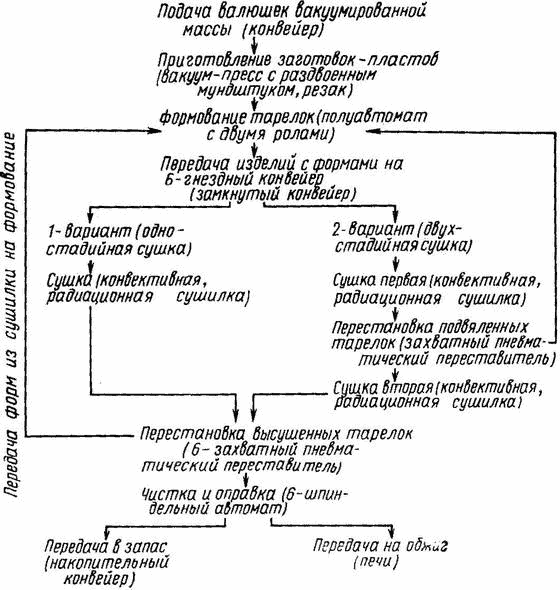
Рис 48 Последовательность формования тарелок на механизированных линиях
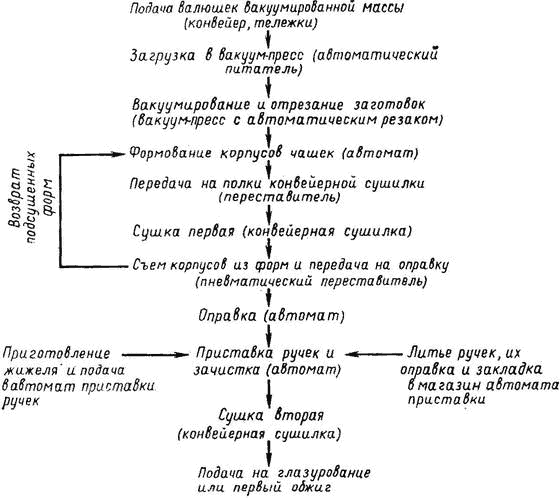
Рис. 49. Последовательность изготовления чашек и кружек на автоматизированных линиях
Производительность линии при ее работе по I варианту 1200 изделий в час при расходе электроэнергии до 80 кВт-ч, горячего (70—95° С) воздуха—60— 65 тыс. м3/ч и продолжительности одностадийной сушки около 30 мин. При двухстадийной сушке температура теплоносителя в первой сушилке равна 60—70° С, во второй 105—110° С.
Последовательность операций при изготовлении чашек и кружек на автоматизированных линиях приведена на рис. 49.
Влажность корпусов чашек и кружек после первой сушки 14—16%, после второй — не более 2%. В зависимости от условий сушки (одно- или двухстадийная) изделия, подвяленные до 12—18% или высушенные до 2—5% влажности, оправляют и приставляют к ним детали (ручки, носики).