Горячее литье изделий под давлением
Горячее литье изделий под давлением способствует расширению сырьевых ресурсов промышленности, так как позволяет использовать тощие, непластичные массы, исключает необходимость ввода в массы бентонита, химических добавок, обеспечивает высокую прочность полуфабриката и стабильность размеров изделий, в 2—3 раза снижает трудовые затраты на изготовление и сокращает число технологических операций (рис. 57).
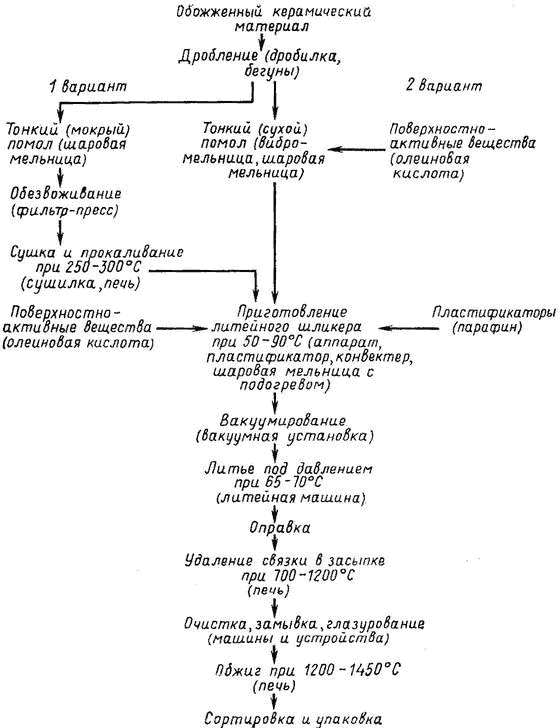
Рис. 57. Последовательность процессов изготовления изделий способом горячего литья под давлением
Для горячего литья под давлением 0,2—0,4 МПа характерно образование промежуточной системы (литейного шликера) из тонкодисперсного порошка и технологической связи (парафина). Агрегатное состояние промежуточной системы определяется не количеством технологической связки, а температурными условиями:
твердое состояние до 35—40° С, жидкое — от 60° С и выше.
Преобразование полуфабриката в готовое керамическое изделие происходит в два этапа: сначала обжигом удаляется технологическая связка, а затем после оправки и глазурования при более высоких температурах наступает спекание материала изделия. Способ горячего литья под давлением не нашел применения в производстве фарфоровой и фаянсовой посуды. Его используют преимущественно в производстве электротехнических изделий и изделий технической керамики.