Процессы, протекающие при обжиге
В результате растворения полевошпатовый расплав у поверхности зерен каолинитового остатка насыщается больше глиноземом, у поверхности кварца — кремнеземом. Этим объясняется неоднородность состава (микрогетерогенность) после затвердения и различие свойств стекловидной фазы (показатель преломления колеблется от 1,535 до 1,529, в то время как показатель преломления собственно стеклофазы, например, фарфора 1,48). С повышением температуры обжига объем жидкой фазы непрерывно увеличивается (до 45—65% у фарфора, 20—40% у полуфарфора, 15—25% У фаянса) за счет растворения кварца. Снижение до 8—14% количества нерастворившегося кварца происходит за счет частичного перехода его в кристобалит — в фарфоре это количество снижено до 4%.
Образование кристобалита нежелательно из-за склонности его к модификационным превращениям во время охлаждения изделий, вызывающим внутренние напряжения в материале изделий и повышенное водопоглощение. Содержание муллита при заданных температурах обжига остается примерно постоянным (для фарфора, обожженного при 1350—1360°С, около 17—18%). Перекристаллизации муллита способствует наличие в полевошпатовом расплаве групп AlO6, AlO4 и SiO4, являющихся зародышевыми элементами вторичного муллита, обладающего большой стабильностью.
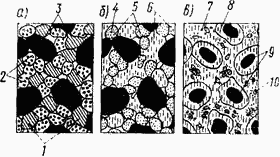
Рис. 85. Схема процесса структурообразования черепка а, б, в — этапы спекания; 1— каолинит; 2 — кварц; 3 — полевой шпат; 4 — аморфный кремнезем; 5 — первичный муллит в каолинитовой остатке; 6 — расплав полевого шпата; 7 — кремнезем и расплав полевого шпата в пределах каолинитового остатка; 8 — кайма оплавления кварца; 9 — остаточный кварц; 10 — муллит в пределах расплава полевого шпата
Процессы образования структуры при участии жидкой фазы протекают в несколько стадий (рис. 85). Первоначально процесс спекания начинается со склеивания кристаллических частиц незначительным количеством расплава (рис. 85,а) в зоне непосредственного контакта зерен полевого шпата с частицами глины, каолина, кварца и за счет образования легкоплавких эвтектик. Далее с увеличением количества основного полевошпатового расплава им обволакиваются все зерна кристаллической фазы с одновременным взаимодействием расплава с каолинитовым остатком и зернами кварца (рис. 85,6). В завершающей стадии спекания при температуре выше 1250° С начинается диффузионный процесс растворения в полевошпатовом расплаве каолинитового остатка и кварца (рис. 85,в), необходимых для построения кристаллической решетки вторичного муллита.
В этих процессах решающее значение имеет первоначальная вязкость расплава. Слишком вязкий расплав не способствует связыванию частиц твердой фазы, в то время как маловязкий расплав хорошо смачивает кристаллические частицы, но способствует деформации изделий. Чем больше расплав насыщается растворяющимися в нем кварцем и глиноземом, тем выше его вязкость и больше механическая прочность изделий. Щелочные оксиды снижают поверхностное натяжение расплава. Кремнезем действует двояко: в присутствии поверхностно-неактивных компонентов снижает поверхностное натяжение, а в присутствии K2О, РbО, P2O5 и других и при увеличении в расплаве содержания SiO2 увеличивает его. Глинозем всегда повышает поверхностное натяжение расплава. Малая вязкость и малое поверхностное натяжение расплава более благоприятно для спекания в процессе обжига. Важную роль в определении этих свойств расплава играет его строение. Введение минерализующих добавок ZnO, MgO, TiO2, CaF2 и других способствует не только увеличению количества жидкой фазы, но и изменяет строение расплава и повышает за этот счет его реакционную способность.
Кроме температурных условий на спекание и уплотнение черепка изделий влияет гранулометрический состав, форма частиц и характер их упаковки, количество жидкой фазы в период спекания. Характерной особенностью процесса спекания является то, что одновременное растворение твердой фазы и кристаллизация из расплава новообразований не прекращаются на протяжении всего периода спекания.
В результате обжига в черепке, например, фарфоровых изделий будут находиться стекловидная изотропная масса (полевошпатовое и кремнезем-полевошпатовое стекло), нерастворившиеся, но оплавленные зерна кварца со слоем метакристобалита на их поверхности, кристаллы муллита (первичный и игловидный вторичный).
Поры в черепке, главным образом, закрытые, округлой формы. Соотношение этих фаз определяет текстуру и физико-механические свойства изделий.
Формирование черепка изделия при обжиге достигается не только поддержанием оптимальной температуры и времени нагрева полуфабриката, но и химическим составом печной атмосферы. Состав атмосферы определяется избытком кислорода в печных газах, содержание которого колеблется до 1% в восстановительной, 1,5— 2% в нейтральной, 2—5% в окислительной и более 10% в сильно окислительной среде. Взаимодействие между материалом изделий и атмосферой печи происходит в результате контакта твердой фазы с газами не только на поверхности, но и во внутренних слоях. По активности проникновения газов в черепок изделия при 1200°С их можно расположить в следующей последовательности:
H2 > SO2 > воздух > CO2 .