Нанесение глазурного покрытия поливом
Глазурование поливом применяется в основном для высушенных и предварительно обожженных полых и реже плоских изделий бытового назначения, а также фаянсовых облицовочных плиток и др.
На некоторых заводах освоено производство чашек с толщиной стенок 2—2,5 мм методом однократного обжига с глазурованием их в два приема: сначала внутренней, а затем после небольшого перерыва наружной поверхности изделия — или же с одновременным поливом внутренней и наружных поверхностей чашки. Раздельно глазуруются внутренняя и наружная поверхности полых изделий в машинах карусельного типа.
Отличительная особенность этих машин в том, что высушенные изделия свободно устанавливаются на опорную поверхность в опрокинутом виде и не укрепляются зажимами. Ножки и края изделия предварительно покрывают парафином и не глазуруют. Глазурование происходит в специальной камере над поддоном. Завеса жидкой глазури создается тремя соплами: одним — фонтанирующим снизу и двумя — поливающими сверху. Избыток глазури стекает по поддону через сетку обратно в бак. На выходе из глазуровочной камеры установлено сопло для сдувания сжатым воздухом излишка глазури с вогнутой поверхности донышка. Для удаления кругового натека по краю изделия, покрытого парафином, его после выхода из глазуровочной камеры погружают в ванну с проточной водой. Производительность машины составляет 1,1 —1,2 тыс. чашек в час. Карусельные и конвейерные машины для глазурования в два приема просты по устройству, надежны в работе, способствуют повышению производительности труда на 15—30%- по сравнению с ручным глазурованием, улучшают условия труда и дают возможность однократно обжигать изделия. Небольшой перерыв около 12—15 с между глазурованием внутренней и наружной поверхностей достаточен для предохранения стенок изделий, особенно краев, от размокания.
Для качественного нанесения глазурного покрытия в два приема необходимо, чтобы при глазуровании внутренней поверхности глазурь не попадала на наружную поверхность изделия, поскольку это вызывает брак в виде чешуи. Поэтому глазуруют внутреннюю поверхность изделия, неподвижного по отношению к струе глазури.
Автоматическая линия типа K/FL — GG народного предприятия «Тюрингия» (ГДР) для глазурования полых и плоских изделий широко применяется на отечественных заводах (рис. 79). Технологические операции на ней выполняются в следующей последовательности. Рабочий устанавливает изделие на дозировочный питатель обдувочной машины 1. Очищенное от пыли оно поступает на конвейер 2, передающий его на загрузочный конвейер глазуровочной машины 3, на котором установлен второй дозировочный питатель. Далее изделие звездчатым питателем подается в приемное устройство поворота стола глазуровочной машины. В пределах зоны полива глазурью изделие вращается на турнетке, частота вращения которой зависит от размера, формы и толщины глазурного покрова.
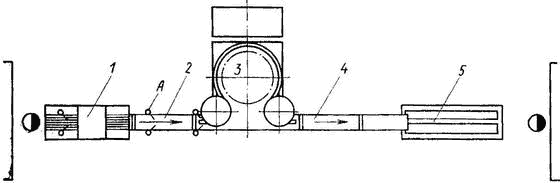
Рис. 79. Схема автоматической линии глазурования полых и плоских изделий предприятия «Тюрингия»
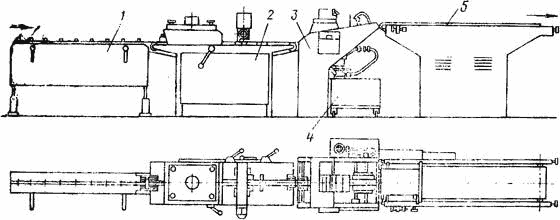
Рис. 80. Автоматическая глазуровочная линия фирмы «Нейтчш» 1 — питатель (дозатор); 2 — машина для клеймения; 3 — глазуровочный автомат типа 610; 4 — ванна для глазури; 5 — ленточное устройство для зачистки ножки, от глазури
Глазурь подается циркуляционными насосами в трубопроводы сопл полива сверху и снизу. Излишек глазури через поворотный стол стекает в сборник для повторного использования. После глазурования турнетки с изделиями еще некоторое время вращаются во избежание образования капель. Затем изделия передаются на конвейер 4 и далее на участок замывки 5. После замывки и визуального контроля их устанавливают в капсели или этажерки вагонеток для обжига.
При необходимости подглазурного декорирования на конвейере предусмотрена установка второго дозирующего устройства, а для художников — рабочие места перед глазуровочной машиной. Производительность установки составляет 1 тыс. тарелок диаметром 240 мм, 1,7 тыс. тарелок диаметром 190 мм, 2 тыс. чашек в 1 ч.
На заводах используются также поточные линии для глазурования фирм «Цейдлер» (ФРГ) производительностью до 14 тыс. чашек в смену и «Нейтчш» (ФРГ) производительностью до 6,5 тыс. чашек в час (рис. 80).
Повышению качества глазурования поливом на этих линиях способствует вращение изделия в процессе глазурования, что позволяет согласовать величину центробежной силы с формой изделия для получения глазурного слоя заданной толщины, правильно расположить трубки, подводящие глазурную суспензию к поверхности изделия, а также точно отрегулировать количество подаваемой суспензии.
Глазурование изделий поливом имеет следующие недостатки: слой глазури менее равномерный, чем при глазуровании окунанием, возможна недоглазуровка внутренней поверхности изделий; опорные подставки оставляют следы на изделии; парафиновая изоляция края чашек затрудняет их склеивание и требует дополнительной очистки; при погружении краев чашек в проточную воду не всегда полно снимаются натеки глазури.