Приготовление массы
При совместном помоле сырьевых материалов роспуск глинистых осуществляют одновременно с помолом каменистых материалов в шаровых мельницах. При этом сначала загружают каменистые материалы, бой изделий и глину (около 5%) или весь бентонит (если его вводят в массу), а затем после 8,5—10,5 ч помола остальные глинистые материалы (каолин и глину) и электролиты — соду и жидкое стекло. Продолжительность совместного помола около 2—3 ч.
Добавление глинистых материалов при первой загрузке шаровой мельницы необходимо для того, чтобы предотвратить осаждение более крупных непластичных компонентов и удержать их между мелющими телами для улучшения размалывания.
" Соблюдение оптимальных режимов работы шаровой мельницы улучшает ее использование, однако КПД ее остается низким — около 15%, так как только тысячный удар шара приводит к разрушению частиц материала. Приготовление 1 т фарфоровой массы (в пересчете на сухое вещество) на технологической линии с шаровыми мельницами вместимостью 8,2 м3 требует электроэнергии 32—35 кВт·ч, воды 1,7—1,9 м3, сжатого воздуха 0,5—0,8 м3. Для снижения затрат на тонкий помол создаются шаровые мельницы с полезной вместимостью 32 м3 (фирма «Дорст», ФРГ), что увеличивает единовременную загрузку материала до 16 т.
Контроль качества помола материалов в шаровой мельнице осуществляют ситовым анализом. Тонина помола в шаровых мельницах должна быть такой, чтобы остаток на сите № 0056 (10085 отв/см2) был 0,5—1% для фарфоровых масс и 2—8% для фаянсовых. Влажность суспензии 55—60%. Температура суспензии фарфоровой массы в сборной мешалке 25—30, фаянсовой — 40—45° С.
Независимо от способа тонкого помола суспензию массы, перемешанную в сборной мешалке, пропускают через вибросито № 01 (с латунной сеткой 3460 отв/см2) и постоянные ферромагниты.
Транспортирование суспензий осуществляется принудительно насосами и реже самотеком по лоткам. Для принудительного транспортирования суспензий масс и глазурей используют насосы — мембранные, поршневые и винтовые (героторные). Наиболее распространены мембранные насосы, способные перекачивать суспензии влажностью 40—70% и работать при давлении до 2,5 МПа. Конструктивно засосы выполняются двухцилиндровыми и реже одноцилиндровыми.
Создавая рабочее давление до 2—2,5 МПа, они обеспечивают получение из фильтр-прессов массы влажностью 21—22%. Насосы типа 2МС-7.5/16 и 2МС-7.1/20 имеют по два поршня разного диаметра, работающих попеременно. При достижении давления 1 МПа большой поршень отключается. Малый поршень, продолжая работать, создает давление до 2 МПа. Преимуществом насосов является отсутствие контакта работающего поршня с перекачиваемой массой, что исключает загрязнение ее металлом в результате износа деталей.
Другая разновидность указанных насосов — одно- и двухпоршневой насос с фарфоровым плунжером. Работа насоса регулируется автоматически — по мере увеличения давления уменьшаются число ходов и подача суспензии, а одновременно и величина ее пульсации.
Производительность насосов до 10 м3/ч при рабочем давлении до 2,5 МПа.
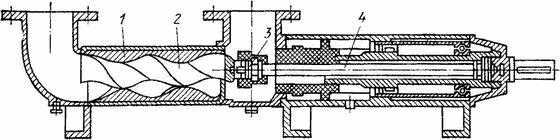
В последние годы освоены мононасосы (героторные насосы) производительностью до 200 м3/ч при рабочем давлении 1—2,5 МПа. Насосы фирмы «Нетчш» (ФРГ) типа НЕ100 и НЕ80 имеют эластичный статор в металлическом корпусе и стальной ротор (рис. 19). Статор футерован резиной в виде двухзаходной резьбы с высоким шагом и большого профиля. Ротор — однозаходный винт с половиной шага статора. При вращении ротора подающие полости между внутренней поверхностью статора и ротором непрерывно смещаются аксиально со стороны всасывания в сторону нагнетания, не изменяясь по форме и объему. Глубина всасывания суспензии достигает 8 м. Конструктивно насосы выполняют одно-, двух- и четырехступенчатыми с рабочим давлением соответственно 0,6; 1,2 и 2,4 МПа.
Героторные насосы целесообразно использовать для перекачивания суспензий и заполнения фильтр-прессов при невысоких давлениях.