Нанесение глазурного покрытия пульверизацией
Глазурование пульверизацией является наиболее универсальным способом, так как позволяет глазуровать изделия любых размеров и форм независимо от пористости, прочности и водоразмываемости полуфабриката. Кроме того, глазурование пульверизацией исключает размокание изделий, не обожженных предварительно, так как глазурь в распыленном состоянии осаждается на поверхности изделия почти сухим слоем.
Лучшему закреплению глазури способствует нагревание изделий перед подачей их в камеру распыления до 50—55° С.
Нанесение глазури пульверизацией может осуществляться или в один или в два приема с незначительным перерывом 12—14 с между глазурованием внутренней и наружной поверхностей. Это предохраняет тонкие стенки изделия от размокания, особенно по краям.
Установки для нанесения глазури пульверизацией работают по принципу распыления глазури пневматическими форсунками или дисковыми распылителями в обычных условиях или в электростатическом поле. Конструктивно установки изготовляются в виде круглых столов или конвейеров.
На рис. 81 изображена установка для глазурования пульверизацией в один прием. Тарелки устанавливают вручную на неподвижные турнетки 1, закрепленные на вращающемся столе. Затем на позиции 2 их нагревают до 40—45° С мягким пламенем газовых горелок. Турнетки начинают вращаться. Глазурование осуществляется пятью форсунками 4, к которым глазурь подается насосом из резервуара 3. Давление воздуха в форсунках составляет около 0,2 МПа, расход воздуха на одну форсунку 0,4—0,5 м3/мин. При нагревании изделий и их вращении в момент глазурования обеспечивается равномерное нанесение слоя глазури. Отглазурованные изделия непрерывно вращаемые, подсушиваются на позиции 6 газовыми горелками. Температура изделий при подсушивании должна быть в пределах 55—65° С. Достаточно остывшие изделия снимают с турнеток на позиции 7. Стол приводится во вращение бесступенчато регулируемым приводом 8. Турнетки промываются водой после снятия с них изделий на позиции 9. Пары глазурной суспензии и газов удаляют с позиции 2 через центральную трубу 10, а с позиции 5 и 6 — самостоятельными вентиляторами. При диаметре вращающегося стола 4,5 м производительность установки составляет 3 тыс. изделий в час.
Независимо от способа глазурования снятие глазури с ножек полых и плоских фарфоровых изделий или с края полых изделий при обжиге в спаренном виде или на бомзах осуществляется на специальных машинах Или вручную на влажных пластах пористой резины. На отечественных предприятиях широко применяются зачистные машины производства ГДР для полых (тип K/FzGHo) и плоских (тип K/FzGFZ) изделий. Схема машины для зачистки опорных поверхностей изделий народного предприятия «Тюрингия» приведена на рис. 82.
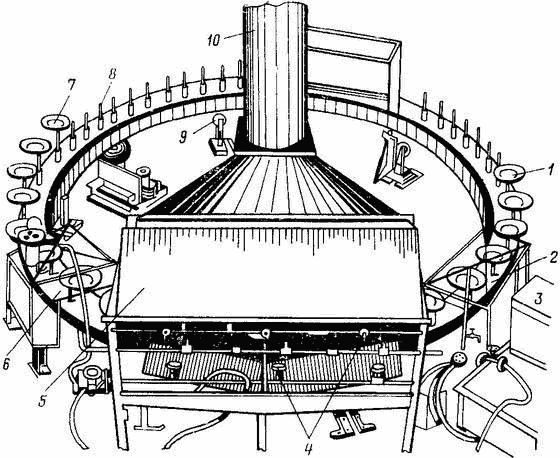
Рис. 81. Установка для глазурования тарелок способом распыления
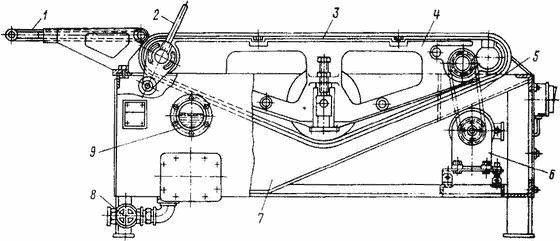
Рис. 82. Зачистная машина предприятия «Тюрингия» 1 — подающая лента; 2 — натяжное приспособление; 3 — очистительные ленты; - станина; 5 — приводная роликовая цепь; 6 — электродвигатель; 7 — ванна; 8 — запорный клапан; 9 — водомерное стекло
Полые изделия замывают чаще всего вручную на лейте из пористой резины, движущейся со скоростью 0,174 м/с. Плоские изделия замываются автоматически, так как конвейер машины для замывки имеет две ленты из пористой резины, движущейся параллельно в одном направлении, но с различной скоростью: одна — 0,16, другая — 0,45 м/с. В результате этого тарелка, поставленная на стыке двух лент конвейера, при движении вперед медленно поворачивается вокруг своей оси, ускоряя тем самым снятие глазури с ножки. Резиновые ленты, проходя очистную ванну, промываются чистой водой, затем отжимаются двумя роликами до требуемой влажности. Производительность машин составляет 2 тыс. тарелок в час.
Кроме замывки ножки и краев глазурованных изделий производят зачистку неровностей глазурного покрова, подглазуровку плохо заглазурованных мест, склейку чашек и блюдец, обжигаемых в спаренном или в другом виде. Эти операции выполняют обычно вручную.