Сушильные устройства и режимы сушки
При двухстадийной сушке изделий (рис. 65) используют конвейерные сушилки, разделенные горизонтальной перегородкой 3 на две зоны: нижнюю (зона I) с цепным люлечным конвейером 2 и верхнюю (зона II) с конвейером 4. В отличие от непрерывного движения конвейеров в сушилке «Тюрингия» люлечные конвейеры имеют пульсирующее движение (движение 4, 5 с, выстаивание 3,5 с). Движение конвейеров синхронное.
Изделия на гипсовых формах загружаются на люльки конвейера через окно 1, проходят подвялку в первой зоне сушилки для снижения влажности до 14—18%, на позиции А снимаются с формы вручную или автоматически и на позиции Б переставляются на металлические кольца конвейера окончательной сушки (вторая зона). Высушенные изделия снимаются с люлек конвейера 4 через окно 9. Гипсовые формы, освободившиеся от изделий на позиции А, возвращаются на люльках конвейера 2 по его Нижней ветви к окну где их снимают для формования, и цикл их повторяется. Подвялка изделий осуществляется при температуре теплоносителя 65—70° С, окончательная сушка при температуре до 110° С. Для этого теплоноситель подается направленным потоком (через перфорированные насадки) на изделия коробами 7, расположенными над полками конвейера 12 (с изделиями). Скорость воздушного потока после насадок 13—15 м/с. Отработанный теплоноситель удаляют из сушилки через отверстия в коробе 11 (внизу первой зоны) с таким расчетом, чтобы часть его была использована повторно (рециркуляция), а часть удалена в атмосферу через коллектор 5 и трубу 6.
Поскольку во второй зоне необходимо поддерживать температуру около 110° С, то для этого используют радиационный нагрев, создаваемый горелками красного и инфракрасного излучения. Горелки располагают под изделиями на расстоянии 150—250 мм. Высушенные изделия охлаждают воздухом, поступающим из цеха через окно 9 и удаляемым через трубопровод 8.
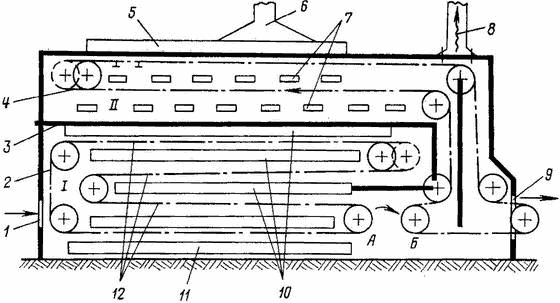
Рис. 65. Схема сушилки конструкции ВНИИФ
При двухстадийной сушке и комбинированном нагреве длительность сушки тарелок сокращается до 30 мин, производительность возрастает до 600— 1200 шт/ч, а расход теплоты на испарение 1 кг влаги снижается до 4,2—6,7 МДж.
Несмотря на то что конвейерные сушилки широко распространены в промышленности, они имеют существенные недостатки: большая длительность сушки — от 30 мин до 4,5 ч, значительный расход теплоты на испарение влаги — до 7,1 МДж/кг, низкие съемы с 1м2 занимаемой площади, значительный расход гипсовых форм — до 2000 шт.
Технико-экономические показатели сушки улучшаются при использовании сушилок с направленной (в полость изделий) подачей теплоносителя. Известны три типа таких сушилок: конвективные, радиационные и комбинированные (конвективно-радиационные).
Направленная подача теплоносителя позволяет повысить его температуру до 90—110° С и более без риска разрушения гипсовых форм, сократить сроки сушки, повысить экономичность сушки. Хорошие результаты получают при комбинированном нагреве изделий — сначала радиационным, а затем конвективным способами. Длительность сушки сокращается в 5—6 раз, плоских изделий — в 10—12 раз, удельный расход теплоты сокращается на 10—15%, снижаются потери при сушке, особенно по деформации, повышаются другие технико-экономические показатели сушки. Режим сушки контролируется автоматически и реже вручную путем изменения расхода пара (газа) на нагрев калорифера, а также подачи холодного воздуха в короба.
Для контроля параметров сушки используют термометр манометрический, самопишущий ТСГ-71014 со шкалой до 300°С; электронные психрометры ПЭ; манометр показывающий МП-4; дифманометр сильфонный, самопишущий, типа ДОСНО-Н; тягонапоромер ТНМ-Ш.
Высушенные фарфоровые изделия должны обладать достаточной прочностью при изломе — 2—2,2 МПа. Повышают прочность изделий до 3—3,5 МПа добавкой 2—3 % бентонита, а до 4—4,5 МПа — сульфитно-спиртовой барды (ССБ) или карбоксилметилцеллюлозы (КМП).
В процессе сушки на изделиях проявляются дефекты формования (литья): «жмотины», выбоины и другие, а также возникают новые: деформация, трещины, отставание приставных деталей. Дефекты, подлежащие исправлению, удаляются при оправке изделий. Затем изделия подвергают визуальному и керосиновому контролю (выборочно) и направляют на обжиг или глазурование (при однократном обжиге).
Вопросы для самопроверки
1. Назначение сушки изделий.
2. Характеристика периодов режима сушки.
3. Воздушная усадка и факторы, влияющие на величину усадки.
4. Факторы, определяющие продолжительность сушки.
5. Новые методы сушки и их краткая характеристика.
6. Сушильные устройства и их краткая характеристика.
7. Пути интенсификации сушки.