Принципиальная технология постройки пластмассовых судов
При постройке пластмассовых корпусов применяют следующие методы формования.
Контактное формование — основной способ изготовления корпусов судов и судовых конструкций из стеклопластика. Этот метод при «использовании ненасыщенных полиэфирных смол холодного отверждения состоит в том, что для изготовления оболочки корпуса требуется матрица или пуансон, полностью копирующие обводы, размеры и форму корпуса судна. На такую матрицу (или пуансон) укладывают сначала разделительный слой, потом декоративный толщиной 0,25—0,5 мм, а затем первый слой стеклонаполнителя, который пропитывают и уплотняют кистью (или пульверизатором) и роликом. Гладкая поверхность оболочки получается только со стороны прилегания поверхности корпуса к пуансону или матрице (рис. 86,а). Затем укладывают следующий слой и т. д. до получения обшивки необходимой толщины.
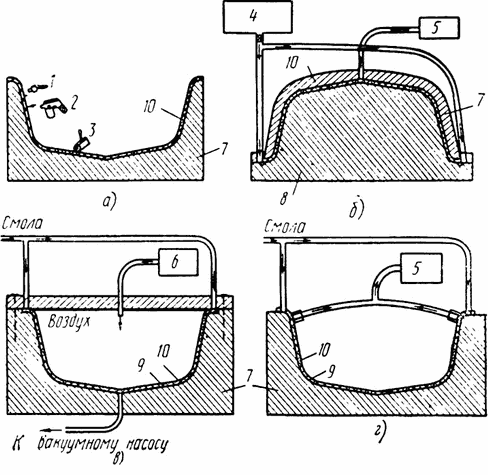
Рис. 86. Методы формования пластмассовых судов:
а — контактное, б — вакуумный метод формования, в и г — метод резинового мешка; 1 — кисть, 2 — пульверизатор, 3 — каток, 4 — резервуар со смолой, 5 — вакуумный насос, 6 — нагнетательный насос, 7—матрица, 8 — пуансон, 9 — резиновый мешок, 10 — корпус
После отверждения декоративного слоя, который сушат в течение 2—10 ч, на него наносят смолу; затем на смолу укладывают предварительно раскроенный армирующий материал. В дальнейшем каждый слой армирующего материала пропитывают смолой и тщательно прикатывают катками, чтобы удалить пузырьки воздуха из армирующего материала и тем самым предотвратить появление складок на его поверхности. Иногда укатку и пропитку осуществляют только после нанесения нескольких слоев армирующего материала. Однако монолитность стеклопластика при этом может быть нарушена. После окончания формования корпуса его выдерживают в форме при комнатной температуре в течение 2—3 сут (иногда до 18 сут). Для сокращения процесса полимеризации корпус иногда нагревают в специальной форме.
Для упрощения технологии постройки пластмассовые корпуса собирают из двух-трех продольных секций; при этом монтажные швы располагают в диаметральной плоскости и в районе соединения палубы с бортом.
Этот способ формования вреден, вследствие токсичности смол и выделения ими вредных газов, поэтому рабочее место должно хорошо проветриваться, рабочие должны работать в масках при сокращенном рабочем дне.
Вакуумный метод формования. При этом методе обеспечивается хорошая пропитка армирующего материала смолой, вследствие разрежения воздуха в пространстве между пуансоном и матрицей. Корпус судна можно формовать килем вверх (рис. 86, б) или килем вниз. Стеклянный наполнитель выкладывается поверх пуансона на разделительный слой; после укладки армирующего материала и нанесения на него декоративного слоя на пуансон устанавливают матрицу, плотно притягивая ее болтами к пуансону. Герметизация пространства между формами достигается за счет круговых желобов в пуансоне, которые перед установкой на него матрицы заливают смолой. После герметизации включают вакуумный насос и одновременно открывают доступ к форме смолы, предварительно смешанной с ускорителем и катализатором. За счет вакуума смола автоматически заполняет пространство между пуансоном и матрицей, пропитывая находящийся в нем армирующий материал. Чтобы ускорить процесс полимеризации, форму подогревают паром или электроэнергией.
При вакуумном методе внутренняя и наружная поверхности пластмассовой оболочки корпуса получаются гладкими. Качество пропитки (отсутствие усадочных раковин, воздушных пузырей) при вакуумном способе выше, чем при ручном. Основным недостатком вакуумного метода является невозможность получения высокого процента армирования пластика.
Вакуумный метод целесообразно применять при массовом производстве серий небольших судов (катеров, лодок).
Метод резинового мешка. Этот метод от только что рассмотренного отличается тем, что для формования требуется только матрица или пуансон. При применении матрицы роль пуансона играет резиновый мешок (эластичная диафрагма). После укладки армирующего материала в матрицу на нее натягивают резиновый мешок (рис. 86, г), который затем закрепляют по ее краям. Вследствие откачки воздуха вакуумным насосом из пространства между формой и мешком, последний плотно прижимает армирующий материал к матрице. Затем это пространство заполняют смолой, так же как и при вакуумном методе. Резиновый мешок можно применять и в том случае, если плотное прижатие армирующего материала к матрице обеспечивается нагнетанием воздуха в мешке (рис. 86,в).
Метод резинового мешка также позволяет получить гладкую поверхность с обеих сторон обшивки, хотя обжатие воздухом не всегда обеспечивает хорошее и плотное прилегание мешка к форме, особенно по краям. Стоимость оснастки при этом методе значительно ниже, чем при вакуумном, что позволяет применять его при постройке небольших серий судов.
Метод напыления — частично механизированный метод изготовления конструкций используется для изготовления шлюпок, корпусов катеров и других малонагруженных конструкций. Метод заключается в следующем. В специальном устройстве стекложгут рубят на волокна длиной 10—120 мм. Эти волокна с помощью специального устройства подхватываются потоками сжатого воздуха и по гибкому шлангу подаются в наполняющую головку. Одновременно по второму шлангу к головке подводится жидкая смола с «активатором», а по третьему смола с «инициатором». При выходе из головки стеклянные волокна попадают в поток связующего и полностью смачиваются им. Смоченная масса направляется на форму, воспроизводящую изделие. После нанесения слоя смоло-стеклянной массы на поверхность формы, ее прикатывают и уплотняют, как и при контактном методе.
Имеются и другие менее употребительные методы, так как пластмассовое судостроение только еще развивается.