Гибка деталей. Оборудование
Часть деталей корпуса имеет погибь, поэтому в процессе обработки их подвергают гибке. В отдельных случаях гибке подвергают целые полотнища, собранные и сваренные из плоских листов. На рис. 11.10 показаны наиболее характерные гнутые листовые детали корпуса.

Рис. 11.10. Формы погиби листовых деталей: а — цилиндрическая; б — коническая; в — угловая; г — коробчатая; д — сферическая; е — парусовидная; ж — седлообразная; з — веерообразная; и — волнообразная; к — комбинированная.
Гибка заготовок из листового и профильного проката выполняется в холодном и горячем состоянии. Горячую гибку применяют только в случаях, когда невозможна гибка в холодном состоянии.
Холодная гибка листовых деталей может выполняться в гибочных вальцах, под гидравлическим прессом, на прессе гильотинного типа.
Современные вальцы, применяемые для гибки листов, могут иметь три или четыре валка и быть закрытого или открытого типа.
Трехвалковые гибочные вальцы открытого типа (рис. 11.11) имеют три параллельных горизонтальных валка, оси которых расположены в углах треугольника. Подшипники нижних валков неподвижно укреплены в станине вальцов. Нижние валки вращаются от общего привода с одинаковой скоростью в одном направлении. Верхний валок свободно вращается, от трения изгибаемого листа и может подниматься и опускаться, а также устанавливаться под небольшим углом к горизонту. Для того чтобы можно было снять с вальцов деталь, согнутую в виде замкнутого цилиндра или конуса, подвижный подшипник верхнего валка, расположенный со стороны, противоположной приводу, делается откидным.
Рис. 11.11. Трехвалковые гибочные вальцы открытого типа.
Трехвалковые гибочные вальцы закрытого типа имеют подвижную верхнюю балку, которая поддерживает подшипники верхнего валка и имеет вертикальное перемещение.
Схемы гибки листов в трех- и четырехвалковых вальцах показаны на рис. 11.12. При гибке в трехвалковых вальцах лист заводят в вальцы. Установив правильно лист, опускают верхний валок до соприкосновения с ним, и, включив вальцы, прокатывают лист. В процессе прокатки постепенно увеличивают нажим верхнего валка до получения требуемой погиби листа. Погибь листа проверяют шаблоном, который прикладывают к листу в нескольких сечениях. Для гибки деталей конической формы верхний валок устанавливают под углом к горизонту. Угол наклона определяют в зависимости от конусности детали. Детали парусовидной формы также могут быть согнуты в трехвалковых вальцах.
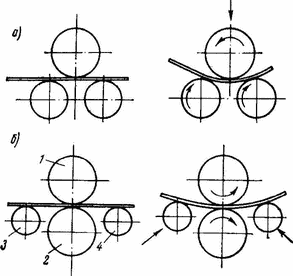
Рис. 11.12. Схемы гибки листов на гибочных вальцах: а — трехвалковых; б — четырехвалковых.
Четырехвалковые вальцы имеют два рабочих валка 1 я 2 (рис. 11.12), вращающихся от электродвигателя через зубчатую передачу, и два боковых валка 3 и 4, вращающихся в холостую, Валок 1 не имеет вертикального перемещения, а валки 2, 3 и 4 могут подниматься и опускаться. Изгибаемый лист прокатывается между валками 1 и 2 и приобретает необходимую кривизну под действием боковых валков, которые в процессе гибки постепенно поднимаются вверх.
Холодная гибка листовых деталей на прессе производится методом свободной гибки при помощи универсального штампа с набором сменных комплектов. В этих целях применяют различные прессы консольного типа (рис. 11.13) мощностью до нескольких тысяч тонн.
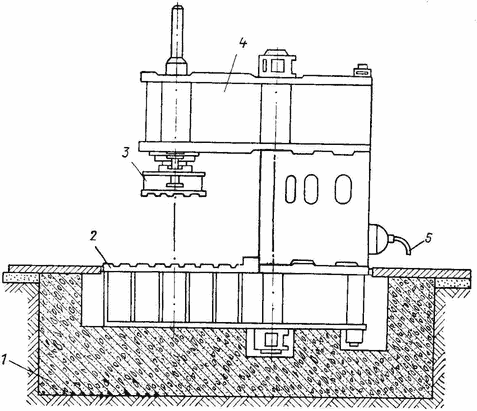
Рис. 11.13. Гидравлический пресс консольного типа.
1 — фундамент; 2 — стол пресса; 3 — плунжер; 4 — хобот пресса; В — трубопровод для подачи масла под давлением.
Универсальный штамп (рис. 11.14) имеет нижнюю и верхнюю плиты, которые крепятся к неподвижному столу и подвижному плунжеру пресса соответственно. К нижней плите болтами крепятся подвижные матрицедержатели, предназначенные для установки сменных матриц. G верхней плитой жестко связан паунсонодержатель, к которому болтами крепится сменный пуансон. Каждый универсальный штамп снабжен комплектом сменных матриц и пуансонов, имеющих различную форму, что позволяет гнуть листы различной кривизны.

Рис. 11.14. Универсальный штамп для гибки листовых деталей. 1 — пуансонодержатель; 2 — сменный пуансон; 3 — матрицедержатель; 4 — сменные матрицы.

Рис. 11.15. Схема гибки профильной детали на кольцегибочном станке.
Процесс гибки деталей на прессе заключается в следующем. В штамп устанавливают матрицы и пуансон соответствующей формы. Затем на матрицы укладывают лист, на котором предварительно мелом наносят линии изгиба. Нажатием пуансона изгибают участок листа. Передвигая лист в продольном, а при необходимости и в поперечном направлениях и производя ряд последовательных нажимов, придают листу требуемую погибь, которую проверяют шаблоном.
Большинство деталей из профильного проката подвергается гибке в холодном состоянии. Все более широкое распространение находит высокопроизводительный способ гибки профильных деталей с нагревом токами высокой частоты.
Гибка профильных деталей в холодном состоянии может проводиться в кольцегибочных станках, горизонтальных и вертикальных прессах.
Кольцегибочный станок имеет плиту (рис. 11.15), в которой укреплены два приводных 4 и один нажимной 3 валки и поддерживающие» ролики 2. Приводные валки вращаются с помощью электродвигателя, а нажимной — только в результате трения о профиль. Нажимной валок может перемещаться. На валки насаживают сменные кольца, которые подбирают в зависимости от формы и размеров поперечного сечения изгибаемого профиля. Для гибки профиль вталкивают в пространство между кольцами с помощью пневматического толкача. Процесс гибки заключается в двух-, трехкратном пропускании профиля через станок при постепенном увеличении нажатия нажимного валка. В процессе гибки кривизну деталей проверяют шаблоном или по меловой линии 1, нанесенной на плите с выходной стороны валков. Если кривизна недостаточна, то увеличивают прижим нажимного валка и продолжают прокатку.
Принцип действия горизонтального пресса для гибки профильных деталей был рассмотрен в начале настоящей главы. Там же, на рис. 11.3, показана схема гибки профиля. Деталь, поступающую на гибку, предварительно размечают мелом, т. е. отмечают участки, подлежащие гибке. Затем деталь укладывают на плиту пресса, опоры которого сдвигают или раздвигают в зависимости от номера профиля и стрелки прогиба детали. Продвигая деталь несколькими последовательными нажимами пуансоном, производят гибку детали.
Гибку профильных деталей на вертикальных гидравлических прессах производят с помощью специальных гибочных штампов.
Примером оборудования для гибки профилей с нагревом токами высокой частоты является станок ГПС-24, позволяющий гнуть профиль до 24-го номера. Развитием станков типа ГПС-24 является более мощный станок типа ПГМ-400, на котором можно изгибать профильные полосы с высотой стенки до 400 мм.
Для гибки деталей полособульбового, таврового, углового и полосового профиля в последние годы создан станок СГП-3, управление которым осуществляется по программе. В последние годы все шире применяется гибка профилей по спрямляемым кривым. Для этого на профиль предварительно наносится кривая линия, которая после окончания гибки профиля должна стать прямой линией, что проверяется ниткой.
Несмотря на широкое распространение холодной гибки деталей корпуса, на некоторых заводах детали сложной погиби все еще гнут в горячем состоянии с нагревом в печах. После нагрева в печах до температуры 1273—1373 К листы вынимают из печи и укладывают на специальные металлические гибочные постели, поверхность которых воспроизводит форму детали. На лист укладывают груз, который своей тяжестью заставляет лист принять форму рабочей поверхности. Участки листа, неплотно прилегающие к постели, подбивают кувалдами.
В последние годы активно разрабатываются методы гибки листов путем нагрева их отдельных участков.