Механизированная линия изготовления днищевых секций
Линия предназначена для сборки и сварки днищевых объемных секций транспортных судов. Сборка секций может производиться как на наружной обшивке, так и на настиле второго дна (вверх килем). Технологией предусмотрено формирование секций из предварительно сваренных узлов днищевого набора (киля, стрингеров, флоров), полотнищ с ребрами жесткости (плоская часть днища и настил второго дна) и отдельных деталей.
Характеристика днищевых секций
Габариты (максимальные), мм:
длина .......... 8 400
ширина......... 17000
высота......... 2 000
Максимальная масса, кг .......... 55000
Годовой выпуск секций, шт..........256
Количество рабочих, чел.......... 50
Благодаря применению этой линии производительность труда при изготовлении днищевых секций повысилась в 1,5 раза.
Первая позиция линии (рис. 12.36) имеет три стационарные сборочно-сварочные постели (рис. 12.37), каждая из которых состоит из шести сварных балок. На каждой балке имеются два подвижных подлекальника с винтовыми стойками. Настройка постели заключается в раздвижке балок (одна из них неподвижна) в зависимости от длины секции таким образом, чтобы монтажные кромки обшивки лежали на крайних балках, имеющих специальные прижимы для обшивки. Затем раздвигаются подлекальники на нужную ширину секции в данном сечении и по таблице с плаза выдвигаются стойки, образующие обвод скулы. На настроенную таким образом постель мостовым краном укладываются полуполотнища плоской части днища с приваренными продольными ребрами жесткости и стыкуются между собой. Затем устанавливаются скуловые листы и собираются под сварку с плоской частью обшивки. Пазы обшивки свариваются, после чего размечаются контур секции, контрольные линии и места установки высокого днищевого набора.
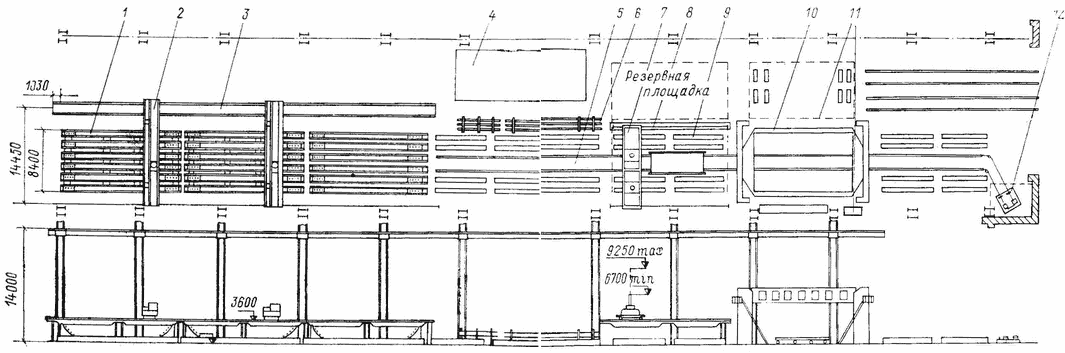 Рис. 12.36. Схема механизированной линии изготовления днищевых секций.
1 — стенд сборки и сварки; 2 — агрегат установки, сборки и сварки высокого набора: 3, 8 — эстакада; 4 — площадка накопления; 5 — система транспортировки; 6 — стеллажи; 7 — агрегат обжатия; 9 — стенд; 10 — кантователь; 11 — пульт управления; 12 — лебеда
Рис. 12.37. Сборочно-сварочная постель линии днищевых секций.
Первая позиция линии обслуживается двумя агрегатами для установки и обжатия днищевого набора (рис. 12.38). Агрегат подает узлы набора из кассеты, находящейся рядом с постелью, устанавливает их на требуемое место и после наведения на линию разметки обжимает их с наружной обшивкой усилием 100 кН по закрытой схеме.
Рис. 12.38. Агрегат для установки и обжатия днищевого набора.
После сборки узлов днищевого набора между собой и их прихватки к обшивке выполняется автоматическая вертикальная сварка в среде углекислого газа угловых швов перекрестий набора двумя специальными четырехголовочными автоматами, подвешенными на тельферах агрегата для установки набора.
Секция, на которой закончены сварочные работы, освобождается от крепления к постели и краном передается на вторую позицию линии, на ее поточную часть, так как далее секция передвигается с позиции на позицию специальной транспортной тележкой, имеющей гидродомкраты. На второй позиции в секцию грузятся змеевики обогрева топлива и трубы, проходящие через секцию. Заканчиваются сварочные работы и удаляются обрезки металла и мусор из ячеек секции, после чего она с помощью тележки передается на третью позицию. С помощью крана на секцию укладываются полуполотнища настила второго дна с приваренными продольными ребрами жесткости. Второе дно к днищевому набору обжимается установленным на позиции специальным агрегатом типа ОНД (рис. 12.39). При сборке секции вверх килем этот агрегат может обжимать наружную обшивку. После окончания обжатия и прихватки настила второго дна к набору секция на транспортной тележке перемещается на четвертую позицию, на которой установлен кантователь днищевых секций. Рама кантователя опускается, и секция с помощью механических захватов закрепляется в ней. По команде с пульта управления рама вместе с секцией поднимается, транспортная тележка выкатывается, секция кантуется и опускается в нижнее положение. Осуществляется сварка днищевого набора с настилом второго дна и подварка пазов наружной обшивки. По окончании сварочных работ секция раскантовывается и с помощью транспортной тележки устанавливается на пятой позиции или краном передается на второе место пятой позиции, расположенное рядом с линией.
На пятой позиции выполняются завершающие работы: установка фундаментов, зачистка и контуровка секции в «чистый размер». Секция сдается ОТК и мостовыми кранами устанавливается на платформу для вывоза из цеха.
Рис. 12.39. Агрегат для обжатия настила второго дна или наружной обшивки.