Оборудование, оснастка, приспособления и инструмент, применяемые в сборочно-сварочном цехе
При серийном изготовлении конструкций применяются кондукторы, в которых детали устанавливаются по фиксирующим устройствам (упорам), т. е. без разметки, а сборка осуществляется с помощью прижимных устройств. Сварка изделий в кондукторе выполняется в закрепленном состоянии, что позволяет уменьшить сварочные деформации.
Кондукторы бывают неповоротными и поворотными.
Для поворачивания и кантования свариваемых изделий иногда применяются специальные поворотные установки — манипуляторы (с регулируемой скоростью вращения) и позиционеры. Эти устройства имеют поворотный стол, на котором закрепляются свариваемые изделия (см. параграф 12.15, рис. 12.27). Стол может наклоняться да заданный угол, а у манипуляторов и некоторых позиционеров вращаться вокруг оси, проходящей через его центр. Манипуляторы и позиционеры небольшой грузоподъемности (до 1—1,2 т) могут иметь ручной привод, а при большей грузоподъемности привод механический.
Сборка и сварка секций корпуса, имеющего криволинейные обводы, проводится в специальных постелях.
Сборочно-сварочные постели являются основным видом оснастки участков секционной сборки и предназначены для поддержания секций в процессе изготовления, придания им требуемой формы и создания условий, необходимых для выполнения сборочно-сварочных работ. В большинстве случаев постели имеют лекальную (криволинейную) поверхность, определяющую форму и размеры собираемых секций.
По производственному использованию постели можно разделить на три характерные группы:
1) специализированные — индивидуальные;
2) специализированные с постоянным основанием и со сменной лекальной частью (или со сменными лекалами) — полууниверсальные;
3) универсальные.
Каждая индивидуальная постель предназначается для сборки и сварки определенной секции корпуса. По конструктивному оформлению индивидуальные постели бывают: а) стоечные, когда лекальная поверхность образуется стойками различной высоты из профильного проката, установленными на сборочную площадку или раму; б) постели с постоянными лекалами одно- и двусторонние, (рис. 12.13), изготовляемые из листового и профильного металла. На каждой двусторонней постели можно поочередно собирать две различные секции, для чего после сборки одной секции постель кантуется и на ее другой стороне закладывается вторая секция.
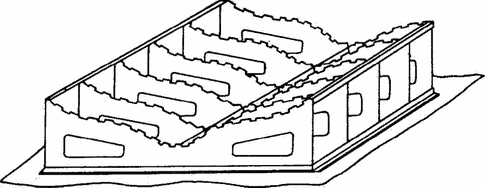
Рис. 12.13. Индивидуальная постель.
Постели со сменными лекалами являются как бы переходным типом к универсальным постелям. На одном и том же постоянном основании постели могут устанавливаться лекала для сборки различных секций, для чего их соединение с основанием делается разъемным (рис. 12.14).
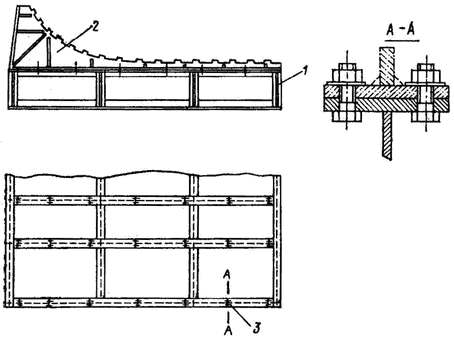
Рис. 12-14. Постель со сменными лекалами. 1 — основание постели; 2 — сменное лекало; 3 — крепежный болт.
Иногда постели с постоянными или сменными лекалами делаются поворотными (качающимися), что позволяет наклонять постели вместе с секцией в удобное для сварки положение, как говорят, подкантовывать секцию.
В целях уменьшения расхода металла на изготовление постелей и сокращения времени на их подготовку к закладке секций в сборочно-сварочных цехах многих заводов широко применяются универсальные постели. Наибольшее распространение получили различные универсальные постели с выдвижными стойками (рис. 12.15). Выдвижные стойки устанавливаются на передвижных балках или основании постели, причем в последнем случае стойки могут передвигаться вдоль основания для установки необходимой шпации. При настройке постели для закладки секции каждая стойка устанавливается по высоте в соответствии с таблицей высот с плаза или рассчитанных с помощью ЭВМ и закрепляется в этом положении.
Рис. 12.15. Универсальная стоечная постель: а — постель в сборе; б — выдвижные стойки.
Применяются также универсальные постели из типовых элементов. Их конструкции состоят из типовых балок и рамок, соединяемых на болтах или приварных планках. Из этих типовых элементов можно сравнительно быстро собирать постели для сборки различных секций.
На некоторых судостроительных заводах применяются универсальные постели, имеющие железобетонные элементы. Железобетон используется, как уже отмечалось выше, для изготовления /сборочно-сварочных стендов, которые могут служить основанием стоечной постели (рис. 12.8, 12.16), а также для оснований постелей со сменными лекалами или стойками.
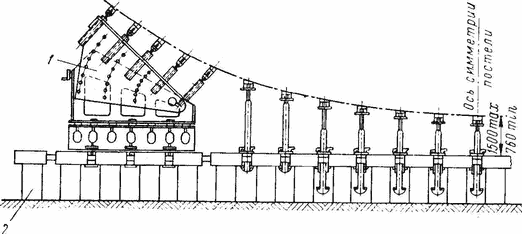
Рис. 12.16. Стоечная постель на железобетонном стенде.
1 — подлекальник; 2 — бетонное основание постели.
Для сборки и сварки цилиндрических конструкций больших размеров в сборочно-сварочных цехах используются специальные кондукторы и стенды. В целях максимального применения автоматической сварки предусматривается вращение устанавливаемых на сварочный стенд изделий. Такие стенды называют роликовыми.
При сборке секций в постелях применяются те же сборочные приспособления, что и при узловой сборке, в том числе и средства малой механизации.
При сборке корпусных конструкций используют следующие инструменты: ручники, кувалды различной массы, сборочные ломики (рис. 12.17), чертилки, гладилки для правки, клинья, стальные рулетки и метры, угольники. Для пробивки линий при сборке применяют тонкий шнур (нитку), натираемый мелом.
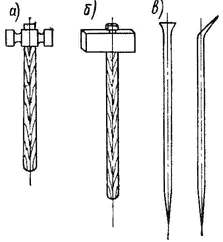
Рис. 12.17. Сборочные инструменты: а — ручник; б — кувалда; в — сборочный ломик.
Вертикальность и горизонтальность деталей и конструкций проверяется с помощью отвеса — тонкого шнура с коническим веском, ватерпасом (уровнем) и шланговым ватерпасом, состоящим из резинового шланга диаметром 10—20 мм, длиной от 10 до 25 м с двумя стеклянными трубками на концах. Прибор наполняется жидкостью (в теплое время года — водой, в холодное — спиртом) и работает по принципу сообщающихся сосудов.
При сборочных работах используют также газовые резаки, сварочные электрододержатели для прихватки, шлифовальные машинки для зачистки и др.
Страницы: 1 2 3